ホームセンターののこぎり売り場に立つと、刃が両側についたもの、片側だけのもの、背中が補強された薄いものが並んでいて、どれを手に取ればいいか迷いますよね。パッケージに書かれた縦挽・横挽、寸20枚目といった表示も、初めてだと暗号のように見えるはずです。とりあえず安いものを買ったら切り口がガサガサになった、まっすぐ切れずに斜めになった、という経験がある人も多いのではないでしょうか。
結論から言うと、手ノコは木目に沿って切る縦挽きか、木目を断つ横挽きかで刃の形が違い、そこに目の細かさ(ピッチ)と刃渡りの長さを組み合わせて選びます。表示の意味さえわかれば、売り場のパッケージを見るだけで自分の作業に合う1本を絞り込めます。家でのDIYで最初の1本を選ぶなら、縦挽きと横挽きを1枚で持ち替えられる両刃の替刃式が扱いやすい選択肢です。
この記事では、玉鳥産業(レザーソー)と岡田金属工業所(ゼットソー)のメーカー公式情報、文部科学省の図画工作科の資料(使いやすいのこぎり)をもとに、手ノコの種類の違い、刃の表示の読み方、刃渡りの選び方、まっすぐ切るための固定と姿勢、替刃の扱いまでを理屈から説明します。
・両刃鋸・片刃鋸・胴付鋸(導突鋸)の役割の違い
・縦挽きと横挽きで刃の形が違う理由と、ピッチ・寸○○枚目の読み方
・材料の太さから刃渡りを決める目安と、まっすぐ切るための固定・姿勢
・替刃式の交換方式と互換の考え方、作業別の最初の1本の選び方
手ノコとは?両刃・片刃・胴付の3タイプで役割が分かれる
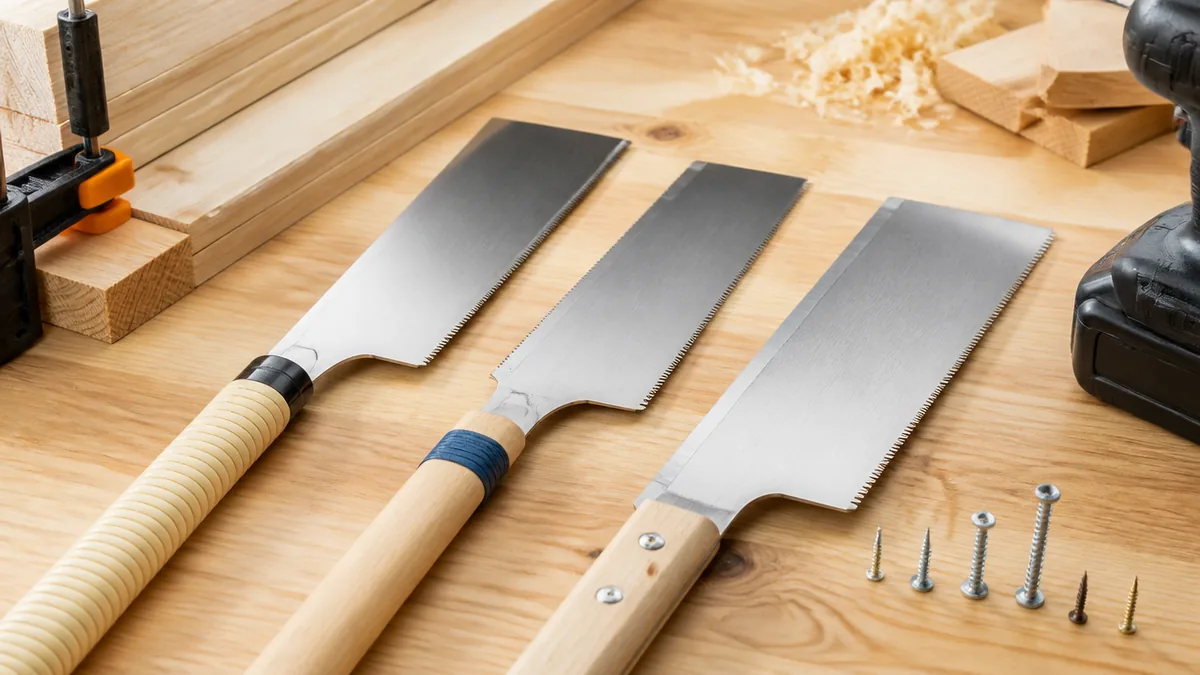
手ノコという呼び方は、電動のこぎりに対して手の力で動かすのこぎり全般を指します。ひと口に手ノコといっても形はいくつかあり、まずはその違いを押さえておくと売り場で迷いにくくなります。
手ノコは手で動かすのこぎりの総称、性格は刃の形で決まる
手ノコの切れ方を決めているのは、刃の枚数や柄の見た目ではなく、刃先の形と並び方です。文部科学省の図工の指導資料でも、のこぎりについて「両刃のこぎり、片刃のこぎりなどがあります。」と種類が整理されています(文部科学省:のこぎりの使い方)。
なぜ形の違いが大事かというと、木は繊維が一方向にそろった材料だからです。繊維に沿って切り進むのか、繊維を横から断ち切るのかで、刃に求められる仕事がまったく変わります。そのため、同じ手ノコでも刃先の形を作り分けているんですね。
やりがちなのが、名前や値段だけで選んでしまうことです。たとえば、棚板を長さ方向に割きたいのに横挽き専用の刃を買ってしまうと、進みが遅く、途中で刃が詰まるように感じやすくなります。逆に、縦挽き用の粗い刃で見える部分を横に切ると、切り口がささくれやすくなります。
選ぶときは、パッケージや刃に書かれた縦挽・横挽などの刃の種類、ピッチ(目の細かさ)、刃渡り(刃長)の3つを見るのが近道です。この3項目がわかれば、どの作業に向く1本かがおおむね読み取れます。
縦挽き=木の繊維(木目)に沿う方向に切ること、またはそのための刃。
横挽き=木の繊維を断ち切る方向に切ること、またはそのための刃。
ピッチ=刃と刃の間隔。ゼットソー公式のよくある質問ではこの間隔をピッチと説明しています。
寸○○枚目=目の細かさを表す表記。数字が大きいほど目が細かい。
刃渡り(刃長)=切るのに使える刃の部分の長さ。
替刃式=刃だけを外して新しい刃に交換できる方式。
両刃鋸は1枚で縦挽きと横挽きを持ち替えられる
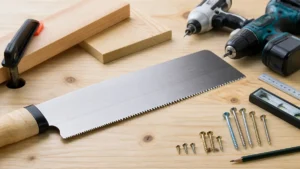
両刃鋸は、刃の片側に縦挽き用、もう片側に横挽き用の刃がついたのこぎりです。1枚で両方の切り方に対応できるのが一番の利点です。玉鳥産業のレザーソー180 両刃は、公式ページで「繊細な切れ味の横挽目とよく切れると好評の縦挽目が、木目に応じて選択でき」と説明されている替刃式の両刃鋸です(玉鳥産業:レザーソー180 両刃)。
両側に刃があるのは、縦挽きと横挽きでは適した刃の形とピッチが違うからです。レザーソー180 両刃の公式ピッチは「縦3.7~2.7mm、横1.5(寸20枚目)」で、縦挽き側のほうが刃と刃の間隔が広い、つまり目が粗く作られています(同公式ページ)。
よくある失敗は、どちらが縦挽き側かを確認せずに切り始めることです。目の粗い縦挽き側で板を横に切ると、繊維がむしれて切り口が荒れやすくなります。
コツは、切る前に刃を光にかざして刃先の大きさを見比べることです。目が大きく見える側が縦挽き、細かい側が横挽きです。刃に表示がある製品はその表示を優先してください。また、片側の刃で切っている間、反対側の刃が材料や手に当たらないよう、切る位置の周りに余裕を持たせておくと安全です。
片刃鋸は刃が片側だけ、背側を気にせず切り込める
片刃鋸は、刃が片側だけについたのこぎりです。背側に刃がないぶん、深く切り込んでいくときに反対側の刃が材料に引っかかる心配がないとされ、ホームセンターで見かける替刃式の手ノコの多くもこの形です。
片刃鋸は1枚に1種類の刃しか持てないので、メーカーは用途ごとに刃を作り分けています。たとえばゼットソーでは、横挽き用のほか、横挽き用の刃の一部に縦挽き用の目立てをした縦横斜め挽き用もラインナップされています(ゼットソー:よくある質問)。片刃鋸を選ぶときは、刃の種類の表示がいっそう大事になるということです。
やりがちな失敗は、片刃鋸ならどれも同じだと思って刃の種類を見ないことです。横挽き専用の刃で縦方向に長く割こうとすると、進みが鈍くなり、力を入れすぎて刃がたわむ原因になります。
選ぶときは、パッケージに横挽き用、縦横斜め挽き用など刃の種類が書かれているので、まずそこを見てください。そのうえで刃渡りとピッチを確認すると、自分の材料と作業に合うかどうかを判断できます。
胴付鋸(導突鋸)は薄い刃で仕上げの切り口をつくる
胴付鋸(導突鋸)は、薄い刃で精密な切り口を得るためののこぎりです。玉鳥産業のレザーソー導突鋸は刃長240mm、板厚0.3mmで、公式ページでは「0.3mmの超薄刃は鋭い切れ味と鉋仕上が必要としない切口を実現。」と説明されています(玉鳥産業:レザーソー導突鋸)。
刃が薄いと、切るときに削り取る木の幅が小さくなり、切り口が滑らかになりやすいのが利点です。一方で薄い刃はたわみやすいため、一般に刃の背側を補強して真っすぐに保つつくりになっています。標準タイプの公式用途は一般木材・合板・集成材・竹細工の仕上加工、ピッチは1.0(寸30枚目)です。
やりがちな失敗は、薄くて切れ味がよいからと、太い角材の切断に使ってしまうことです。背側の補強があるぶん、切り込める深さには限りがあります。太い材料を切りたい場合は、公式で「巾広タイプは2寸角までの材料を切る事ができます。」とされる巾広タイプのように、用途に合うタイプを選ぶ必要があります(同公式ページ)。
胴付鋸は、木組みのほぞや見える部分の仕上げ切りなど、切り口の精度を優先したい場面向けの道具です。最初の1本というより、作業の幅を広げる2本目として検討すると役割がはっきりします。
木目に沿うか断つかで刃が変わる?縦挽きと横挽きの仕組み
手ノコ選びの土台になるのが、縦挽きと横挽きの違いです。木の繊維の向きと刃の関係がわかると、パッケージの表示が一気に読みやすくなります。
縦挽きは繊維に沿って削り進む刃
縦挽きは、板を長さ方向に割くように、木の繊維に沿って切るための刃です。一般的な説明では、縦挽きの刃先は小さなのみのような形をしていて、繊維の束を少しずつ削り取りながら進むとされています。
繊維に沿って切る場合、繊維そのものを断つ必要はあまりなく、繊維と繊維の間を掘り進めるような動きになります。このため、刃と刃の間隔を広くして、削りくずを効率よく外へ運び出せるようにしているわけです。レザーソー180 両刃でも、縦挽き側のピッチは縦3.7~2.7mmと、横挽き側より粗く作られています(玉鳥産業:レザーソー180 両刃)。
やりがちな失敗は、縦方向の長い切断を横挽きの細かい刃で頑張ってしまうことです。くずがうまく出ずに刃が詰まり、腕が疲れて切り線から外れやすくなります。
板の幅を細くしたい、長い材料を縦に割きたいといった作業が多いなら、縦挽きの刃を持っている手ノコを選ぶのが合理的です。両刃鋸なら1本で縦挽きも用意できます。
横挽きは繊維を断ち切る刃
横挽きは、角材や板を長さ方向に対して直角に切るときなど、木の繊維を横から断ち切るための刃です。一般的な説明では、横挽きの刃先は小さな刃物のように尖っていて、繊維を両側から切り離しながら進むとされています。
繊維を断つ作業では、刃先が繊維を確実に切らないと、むしれたようなささくれが残ります。そのため横挽きは刃を細かく並べ、ひと引きごとに多くの刃先が繊維に当たるようにしてあります。レザーソー180 両刃の横挽き側が横1.5(寸20枚目)と細かいのはこのためです。
家でやるDIYでは、棚板や角材を必要な長さに切りそろえる作業が中心になるので、実際に出番が多いのは横挽きです。逆に言えば、横挽きの切り口がきれいかどうかが、作品の見た目に直結します。
コツは、切る前に材料のどちら側が仕上がりで見える面になるかを決めておくことです。手ノコは引くときに刃が出ていく側の面がささくれやすい傾向があるため、見える面を上にして切り線を引いておくと、仕上がりを整えやすくなります。
| 項目 | 縦挽き | 横挽き | 縦横斜め挽き |
|---|---|---|---|
| しくみ | 繊維に沿って削り進む。ピッチが広めで、くずを出しやすい | 繊維を断ち切る。ピッチが細かく、切り口が整いやすい | 横挽き用の刃の一部に縦挽き用の目立てをしたもの(ゼットソー公式) |
| 得意な作業 | 板を長さ方向に割く、幅を細くする | 角材・板を必要な長さに切りそろえる | 方向がいろいろ混ざる作業を1本でこなす |
| 注意点 | 横切りに使うと切り口が荒れやすい | 縦の長い切断では進みが鈍くなりやすい | 横挽きでは横挽き専用のほうがわずかによく切れる(ゼットソー公式) |
実は万能タイプは、横挽き専用よりわずかに切れ味が落ちる
縦にも横にも斜めにも切れる縦横斜め挽き用は便利ですが、実は横挽きに関しては専用の刃のほうが少し有利です。ゼットソー公式のよくある質問では、横に切る場合は「横挽き用を使用する方がわずかですがよく切れ」ると説明されています(ゼットソー:よくある質問)。
理由は刃のつくりにあります。縦横斜め挽き用は、横挽き用の刃の一部に縦挽き用の目立てをしたものです。つまり、横に切るときに働く横挽きの刃先が、そのぶんだけ少なくなるわけです。万能型は、どの方向でもそこそこ切れる代わりに、得意分野を少しずつ譲っているとも言えます。
意外と知られていないけれど、DIYの作業の大半が長さを切りそろえる横切りなら、万能型より横挽き専用のほうが切り口の仕上がりで有利になることがあります。縦に割く作業がめったにないなら、なんでも切れることを優先しすぎなくてもよいのです。
選ぶときは、自分の作業のうち横切りと縦切りがどのくらいの割合になりそうかを思い浮かべてみてください。横切りがほとんどなら横挽き用、縦も横も混ざるなら両刃か縦横斜め挽き用、という分け方がわかりやすい基準になります。
合板・集成材・硬い木は仕上げ用の細かい刃と相性がいい
無垢の板だけでなく、合板や集成材を切る機会も多いはずです。合板は薄い板を繊維の向きを交互に重ねて貼り合わせた材料なので、どの方向に切っても、どこかの層では繊維を横から断つことになります。そのため、繊維を断つ横挽き系の刃が基本になります。なお、ゼットソー公式のよくある質問では、合板・コンパネは木の繊維を交互に貼り合わせてあるため「縦横斜め挽き用」で切断するとよく切れる、と案内されています。
メーカーの用途表示もこれに沿っています。レザーソー導突鋸の標準タイプは、一般木材・合板・集成材・竹細工の仕上加工が用途とされ、ピッチは1.0(寸30枚目)の細かい目です。また縦挽タイプについては「縦挽タイプは硬質天然木(黒檀・紫檀等)の仕上加工が可能です。」と案内されています(玉鳥産業:レザーソー導突鋸)。
やりがちなのは、合板を縦挽きの粗い刃で切って、表面の薄い層がバリバリと欠けてしまうケースです。表面の単板が薄い合板ほど、この欠けは目立ちやすくなります。
コツは、切る材料の種類が決まっているなら、用途表示にその材料名が書かれた刃を選ぶことです。木の硬さや性質の違いを知っておくと、刃選びの判断もしやすくなります。
目の細かさはピッチと寸○○枚目で読む|数字が大きいほど細かい
刃の種類の次に見るのが、目の細かさです。パッケージにはmm表記のピッチと寸○○枚目という表記が並んでいることがあり、ここが一番わかりにくいポイントかもしれません。
ピッチは刃と刃の間隔のこと
ピッチは、刃と刃の間隔を表す数値です。ゼットソー公式のよくある質問でも「刃と刃の間隔をピッチ」と呼ぶと説明されています(ゼットソー:よくある質問)。間隔が広ければ目が粗く、狭ければ目が細かいということです。
ピッチが切れ方に影響するのは、ひと引きで材料に当たる刃先の数が変わるからです。間隔が狭いと多くの刃先が少しずつ削るので切り口は滑らかになり、間隔が広いと1枚の刃が大きく削るので進みは速くなるとされています。
具体例として、レザーソー180 両刃は縦挽き側が縦3.7~2.7mm、横挽き側が横1.5(寸20枚目)です。縦挽き側のピッチが範囲で書かれているのは、刃の位置によって間隔を変えているためと読み取れます。同じ1本の中でも、縦と横でここまで目の粗さを変えているわけですね(玉鳥産業:レザーソー180 両刃)。
注意したいのは、ピッチの数値だけを他社製品と単純に比べないことです。刃の形や刃先の処理が違えば、同じピッチでも切れ味は変わります。ピッチは目の粗さの目安として読み、刃の種類や用途表示とあわせて判断してください。
寸○○枚目は数字が大きいほど目が細かい
和のこぎりでよく見る寸○○枚目という表記は、寸を単位にした長さあたりに刃が何枚並ぶかを表す書き方とされています。ゼットソー公式のよくある質問では、この表記について「数字が大きいほど目が細かい」と説明されています(ゼットソー:よくある質問)。
ここがピッチと逆になる点なので注意が必要です。ピッチは間隔なので数値が小さいほど細かく、寸○○枚目は枚数なので数値が大きいほど細かい、と覚えておくと混乱しません。たとえばレザーソー導突鋸では、標準・巾広タイプが1.0(寸30枚目)、縦挽タイプが1.3(寸23枚目)と公式に記載されています。ピッチの数値が小さい標準・巾広タイプのほうが、枚数の数字は大きくなっています(玉鳥産業:レザーソー導突鋸)。
やりがちな勘違いは、寸20枚目と寸30枚目を見て数字が大きいほうを粗いと思い込むことです。これだと仕上げ用を探しているのに粗い刃を選んでしまいます。
迷ったら、ピッチ(間隔)は小さいほど細かい、寸○○枚目(枚数)は大きいほど細かい、の2点だけ覚えておけば売り場で十分に判断できます。
細かい目はきれい、粗い目は速いとされる
目の細かさを選ぶ基準は、切り口の美しさを取るか、切るスピードを取るかです。ゼットソー公式のよくある質問では、「切断面は、目が細かい(ピッチが小さい)ほどきれいになります。」と説明されています(ゼットソー:よくある質問)。
細かい目は刃先が小さく、ひと引きで削る量が少ないので、切り口は整う代わりに進みは遅くなりやすいとされます。逆に粗い目は大きく削るので速く進む代わりに、切り口は荒れやすくなります。このバランスをどう取るかがメーカーの腕の見せどころで、ゼットソー公式でも横挽き製品について「切断スピードと切断面の滑らかさを両立する、弊社のロングセラー商品です。」と、両方の兼ね合いが説明されています(ゼットソー:横挽き用ラインナップ)。
家のDIYでよくあるのは、仕上がりを気にして細かい目の刃で太い角材を切り、時間がかかって疲れてしまうケースです。疲れると刃が傾き、結局切り口が曲がってしまいます。
見えない下地材や太い材料は粗めの目で速く、棚板の見える端や小物は細かい目できれいに、と作業ごとに使い分けるのが現実的です。
| 種類・方式 | 替刃式の両刃鋸(縦挽・横挽の両方の刃)、TPEグリップ |
| 主な仕様(刃長・板厚・ピッチ・価格) | 刃長180mm/板厚0.5mm/ピッチ 縦3.7~2.7mm、横1.5(寸20枚目)/本体2,980円(税別)、替刃1,680円(税別) |
| 向いている作業・材料 | ハンディータイプで刃長が短く狭い場所に最適(公式)。大工作業、学校教材、DIY作業での利用が多いとされる |
| 使い方のコツ・注意 | 木目に応じて縦挽目と横挽目を選ぶ。刃長が短いので、太い材料は刃渡りの目安と照らして判断する |
両刃の縦と横でピッチが違うのは、仕事が違うから
ここまでをつなげると、両刃鋸の縦挽き側と横挽き側でピッチが違う理由が見えてきます。縦挽きは繊維に沿って削りくずを運び出すのが仕事なので間隔を広く、横挽きは繊維をきれいに断つのが仕事なので間隔を細かくしているわけです。
レザーソー180 両刃の場合、縦挽き側が縦3.7~2.7mm、横挽き側が横1.5(寸20枚目)です。数値だけ見ても、縦挽き側のほうが明らかに間隔が広いことがわかります。1枚の刃の両側に、性格の違う2本ののこぎりが入っているようなものです。
この理屈を知らないと、たまたま手前にあった側の刃でなんでも切ってしまいがちです。板を横に切るのに縦挽き側を使えば切り口は荒れ、縦に割くのに横挽き側を使えば進みが鈍くなります。どちらも刃が悪いのではなく、使う側を取り違えているだけということが多いのです。
切る前に、今から切るのは木目に沿う方向か、木目を断つ方向かをひと呼吸おいて確認してから、使う側の刃を決める習慣をつけておくと、両刃鋸の良さを引き出せます。
棚板の見える端を、両刃鋸の縦挽き側や目の粗い刃で横に切ってしまい、繊維がむしれて切り口がガサガサになる失敗です。原因は、繊維を断つ方向なのに、繊維を断つための細かい刃を使っていないこと。対策は、横に切るときは横挽き側・横挽き用の刃を使い、見える面を上にして切り線を引いておくことです。仕上がりを優先したい部分は、より細かい目の刃を選ぶ選択肢もあります。
刃渡りはどう選ぶ?材料の太さの2~3倍とメーカー公式の刃渡り一覧
刃の種類と目の細かさが決まったら、次は刃渡りです。長ければ長いほどよいわけではなく、切る材料の太さと作業する場所で選びます。
丸材・角材は、刃渡りが材料の2~3倍あると切りやすい
刃渡りの目安について、ゼットソー公式のよくある質問では、丸材・角材を切る場合に刃渡りは被削材の「2~3倍が適当」と説明されています(ゼットソー:よくある質問)。
この目安には理屈があります。手ノコは刃を前後に往復させて切るので、ひと引きで材料の中を通る刃の長さが短いと、往復の回数ばかり増えて進みません。刃渡りに余裕があれば、ひと引きで刃全体を材料に通せるので、少ない往復で切り進めます。また、刃の両端が材料の外に出る状態を保ちやすく、切り口から刃が抜けて暴れるのも防ぎやすくなります。
やりがちな失敗は、短い刃の手ノコで太い角材を切ろうとして、小刻みな往復を延々と続けることです。小刻みに動かすと刃が左右にぶれやすく、切り口が斜めになる原因にもなります。
コツは、自分がよく切る材料のうち一番太いものを思い浮かべて、その太さに対して刃渡りが2~3倍ある手ノコを選ぶことです。細い材料ばかりなら、短い刃のほうが取り回しやすいこともあります。
短い刃は狭い場所、長い刃は太い材料に向く
刃渡りの違いは、作業場所との相性にも表れます。レザーソー180 両刃は刃長180mmで、公式ページでは「使いやすさを考慮した短い刃長180mmで、狭い場所での作業や穴あけ加工にも最適。」と説明されています(玉鳥産業:レザーソー180 両刃)。
一方、ゼットソーの材木用では、ゼットソー265が刃渡り265mm、ゼットソー300が刃渡り300mmで、公式には「刃渡りは、300 mmで『ゼットソー265』よりも太い材料の切断がスムーズに行えます。」と案内されています。さらにゼットソー仮枠333は刃渡り333mmで、「ゼットソーシリーズで最も刃渡りが長く、太物切断が可能なタイプです。」と説明されています(ゼットソー:材木用ラインナップ)。
実は、刃が長いほど万能というわけではありません。家の中で棚の中や家具のすき間を切る作業では、長い刃は壁や天井にぶつかって往復できないことがあります。持ち運びや収納のしやすさも、短い刃のほうが有利です。
家でやるDIYが中心なら、作業場所と材料の太さの両方を考えて、短い1本と長い1本のどちらが自分の作業に多く当てはまるかで決めるとよいでしょう。
| 製品(メーカー) | 刃渡り・刃長 | 板厚 | 公式の説明(要旨) |
|---|---|---|---|
| レザーソー180 両刃(玉鳥産業) | 180mm | 0.5mm | 縦挽・横挽の両刃。刃長が短く狭い場所向け |
| ゼットソー7寸目(岡田金属工業所) | 225mm | 0.40mm | 精密横挽き用の薄刃 |
| レザーソー導突鋸(玉鳥産業) | 240mm | 0.3mm | 超薄刃で仕上加工向け |
| ゼットソー8寸目(岡田金属工業所) | 250mm | 公式ページで確認 | 切断面が見える部分の切断加工向け |
| ゼットソー265(岡田金属工業所) | 265mm | 公式ページで確認 | 大工仕事向けの看板商品 |
| ゼットソー300(岡田金属工業所) | 300mm | 公式ページで確認 | 265より太い材料の切断向け |
| ゼットソー仮枠333(岡田金属工業所) | 333mm | 公式ページで確認 | 太物切断向け |
出典:玉鳥産業 レザーソー180 両刃、玉鳥産業 レザーソー導突鋸、ゼットソー 横挽き用、ゼットソー 材木用。刃渡りの短い順に並べたもので、製品の優劣を示すものではありません。
薄い刃ほど精密な横挽きに向く
刃渡りと並んで見ておきたいのが、刃の厚み(板厚)です。ゼットソー7寸目は刃渡り225mmで、公式には「精密横挽き用。ゼットソーシリーズで最も精密切断に適した薄刃(0.40 mm)」と説明されています(ゼットソー:横挽き用ラインナップ)。レザーソー導突鋸の板厚0.3mmも、仕上げ向けの薄刃の例です。
薄い刃が精密切断に向くのは、切るときに削り取る幅が狭く、切り口に残る凹凸も小さくなりやすいからです。削る量が少ないぶん、軽い力で引けるのも利点とされます。
ただし、薄い刃はたわみやすいという性質もあります。太い材料に力まかせで押し込んだり、切っている途中で刃をこじったりすると、刃が曲がってまっすぐ切れなくなる原因になります。
見える部分の仕上げ切りには薄刃、太い材料や下地には板厚に余裕のある刃、と役割を分けて考えると選びやすくなります。ゼットソー8寸目のように、公式で「「ゼットソー265」よりも更に滑らかな切り口を求められる方や和室等で切断面が見える部分の切断加工には、「ゼットソー8寸目」以下のピッチのノコギリをお勧めします。」とされる製品もあります(同公式ページ)。
柄の形と替刃の方式も選ぶ基準に入れる
刃ばかりに目が行きがちですが、柄も選ぶ基準のひとつです。ゼットソー公式のよくある質問では、のこぎりは「切断する材質・刃渡り・用途や柄の形などを考えて選ん」でほしいと案内されています(ゼットソー:よくある質問)。
柄が大事なのは、手ノコは引く力を柄から刃へ伝える道具だからです。握りにくい柄だと、手首に余計な力が入り、刃が左右に傾きやすくなります。レザーソー180 両刃はTPEグリップを採用していると公式に記載されています。
やりがちなのは、刃のスペックだけで選んで、実際に握ってみたら手の大きさに合わなかったというケースです。長時間切ると、ほんの少しの握りにくさが疲れにつながります。
売り場で手に取れる場合は、実際に握って引く動作をしてみて、手首がまっすぐ保てるかを確かめてください。あわせて、替刃式かどうか、替刃がどのような外し方の方式かも確認しておくと、刃が切れなくなったときに困りません。替刃の扱いはこの後の章で詳しく見ていきます。
まっすぐ切れないのはなぜ?固定・姿勢・切り始めの基本
道具を選んだら、次は使い方です。手ノコで切り口が曲がる原因の多くは、道具ではなく準備と姿勢にあります。文部科学省の指導資料が挙げている確認項目を軸に見ていきます。
材料を固定してから切る
まっすぐ切るための第一歩は、材料を動かないように固定することです。文部科学省の図工の指導資料でも、作業前の確認として「材料を固定する」ことが挙げられています(文部科学省:のこぎりの使い方)。
固定が大事なのは、手ノコが往復運動で切る道具だからです。材料が少しでも動くと、引くたびに刃と材料の角度が変わり、切り口が曲がったり、刃が材料に挟まれて動かなくなったりします。材料を押さえる手が刃の近くにあると、刃が切り線から外れたときに手に当たる危険もあります。
家でやりがちなのが、床に置いた材料を足で踏んで押さえたり、片手で持ちながら切ったりする方法です。これでは材料が微妙に揺れ、まっすぐ切るのが難しくなります。
コツは、作業台や台に材料を載せ、クランプなどの固定具でしっかり押さえることです。切り落とす側が宙に浮く場合は、切り終わり直前に材料が折れて裂けやすいので、落ちる側も支えておくと切り口がきれいに仕上がります。
材料を固定せず、手で持ったり足で踏んだりして切った結果、切り口が斜めに曲がる、途中で刃が挟まって動かなくなるという失敗です。原因は、往復のたびに材料がわずかに動き、刃と材料の角度が変わってしまうこと。対策は、作業台に載せてクランプなどで固定してから切り始めることです。文部科学省の図工の資料でも、切る手順の一つに「材料を固定する」が挙げられています(同資料では方法として、手や足で押さえる、万力やクランプで固定する、などが示されています)。
切る前に姿勢・持ち方・使う刃を確認する
固定ができたら、切り始める前に自分の体の位置を整えます。文部科学省の指導資料では、事前の確認として「切るときの姿勢、持ち方、使う刃を確認する」ことが挙げられています(文部科学省:のこぎりの使い方)。
姿勢が大事なのは、手ノコの刃はひじから先の動きの延長で動くからです。体が切り線の横にずれていると、腕をまっすぐ引いたつもりでも刃は斜めに動きます。切り線の延長上に利き腕の肩とひじがくるように立つと、刃をまっすぐ往復させやすくなります。
使う刃の確認も同じくらい大事です。両刃鋸なら縦挽き側か横挽き側か、片刃鋸なら刃の種類が作業に合っているかを、切り始める前に見ておきます。切り始めてから気づいて持ち替えると、溝の幅や角度がずれてしまいます。
やりがちなのは、姿勢を気にせず体の正面で材料を切ろうとすることです。正面だと腕の振りが体に当たって窮屈になり、ひじが外に逃げて刃が傾きます。切り線の真上をのぞき込むように見ると、刃の傾きにも気づきやすくなります。
切り始めは小さく引いて溝をつくる
手ノコの切り口が曲がるかどうかは、切り始めでほぼ決まります。最初の数回の往復でできた溝が、そのあとの刃の通り道になるからです。
切り始めにいきなり大きく往復させると、刃が材料の表面を滑り、切り線から外れたところに溝ができてしまいます。そこで、切り線の上に刃を置いたら、押さえた手の指の関節などを刃の側面に軽く添えるようにして刃の位置を決め、小さく軽く引いて浅い溝をつけます(文部科学省の図工の資料では、親指を刃の脇に添え、のこぎりを数回前に押し出して溝を付ける手順が示されています)。刃が溝に収まって安定したら、指を刃から離して、少しずつ往復の幅を広げていきます。指を添える場合は刃先に触れないよう、刃の側面の上のほうに当てるのが基本です。
やりがちな失敗は、溝ができる前に力を入れてしまうことです。刃が跳ねて材料の表面に傷がつくだけでなく、跳ねた刃が押さえている手の方向へ動く危険もあります。
切り線は、上の面だけでなく、側面にも引いておくと便利です。上の面の線と側面の線の両方を見ながら切ると、刃が垂直から傾いていることに早めに気づけます。
押し込まず、刃全体を使って引く
日本の手ノコは、一般に引くときに切れるつくりとされています。海外ののこぎりには押して切るタイプもありますが、ホームセンターで多く見かける替刃式の和のこぎりは、引く動作で刃が木を削る前提で作られています。
引いて切るつくりだと、刃は引っ張られる方向に力がかかるので、薄い刃でもたわみにくいとされます。レザーソー導突鋸の板厚0.3mmのような薄い刃が成り立つのも、この引く動作が前提になっているからと考えられます。逆に、押すときに力を入れると薄い刃はたわみ、切り口が曲がる原因になります。
やりがちな失敗は、切れが鈍くなってきたと感じたときに、上から体重をかけて押し込もうとすることです。刃が材料に食い込みすぎて動かなくなったり、刃が曲がったりします。
コツは、押すときは力を抜いて刃を戻すだけにし、引くときに刃全体を長く使うことです。刃の一部だけを小刻みに使うと、その部分の刃だけが早く傷みます。切り終わりに近づいたら力を抜いて、ゆっくり切り離すと、材料の裂けや切り落とした材料の落下も防ぎやすくなります。
替刃式と目立て式の違いは?切れなくなったときの考え方
どんな手ノコも、使い続ければ切れ味は落ちます。そのとき、刃を交換するのか、刃を研いで直すのかで、手ノコは大きく2つに分かれます。
替刃式は刃だけを交換して切れ味を戻す
替刃式は、柄はそのまま使い、刃だけを外して新しい刃に交換する方式です。いまホームセンターで見かける手ノコの多くはこのタイプで、レザーソー180 両刃も替刃式です。公式の価格は本体2,980円(税別)、替刃1,680円(税別)と記載されています(玉鳥産業:レザーソー180 両刃)。
替刃式が広まった理由は、刃の手入れの手間がかからないことです。刃先に特殊な焼入れ処理をしてあるものが多く、たとえばゼットソーは、公式で「世界で初めて衝撃焼き入れの技術を鋸刃に応用」したと説明しています。こうした刃は硬く、家庭でやすりを当てて目立てし直すことを前提にしていないとされます。
これに対して目立て式は、切れ味が落ちたら刃をやすりで研ぎ直して使い続ける伝統的なのこぎりです。手入れの技術が要るぶん、長く付き合える道具とも言えます。
家でのDIYで、刃の手入れに時間をかけるより作業に集中したい人は、替刃式を選ぶのが現実的です。切れ味が落ちたと感じたら、無理に使い続けずに替刃に交換しましょう。手入れの違いについては、次の記事でも詳しく取り上げています。
替刃の外し方はフック・スクリュー・ネジの3タイプ
替刃式といっても、刃と柄の固定の仕方はメーカーや製品によって違います。ゼットソー公式のよくある質問では、替刃の外し方としてフック、スクリュー、ネジの3タイプがあり、方式によって手順が違うと案内されています(ゼットソー:よくある質問)。
方式が分かれているのは、刃をしっかり固定することと、交換のしやすさを両立させるためです。刃が柄の中でガタつくと、引くたびに刃の角度がぶれて、まっすぐ切れなくなります。どの方式も、使っている間は刃が抜けず、交換するときだけ外れるように工夫されています。
やりがちなのは、方式を確かめずに力まかせに刃を引き抜こうとすることです。固定部分を傷めたり、刃先で手を切ったりする危険があります。
交換するときは、まず自分の手ノコがどの方式かを確認し、メーカー公式のよくある質問や製品に付属の説明に書かれた手順に沿って作業してください。外した古い刃や新しい刃は刃先がむき出しなので、刃先に触れないように持ち、作業後はすぐにケースや保護カバーに収めておくと安心です。
替刃の互換は、メーカーのシリーズ単位で確認する
替刃を買うときに迷うのが、どの刃が自分の柄に合うのかという互換の問題です。玉鳥産業は、シリーズごとに替刃の型を分けていて、対応表に載っていない鋸については「その他の鋸に関しましては、それぞれ専用の金具等が必要ですので当社までお問い合わせください。」と案内しています(玉鳥産業:替刃の互換について)。
互換がシリーズ単位になっているのは、柄側の固定金具の形がシリーズによって違うからです。見た目が似た刃でも、固定する部分の形が合わなければ、柄にきちんと収まりません。
やりがちな失敗は、刃渡りが同じだからと、別シリーズや別メーカーの替刃を買ってしまうことです。取り付けられないだけでなく、なんとなく差し込めてしまった場合でも、使っている途中で刃がずれたり抜けたりする危険があります。
替刃を買う前に、柄や元の刃に書かれたシリーズ名・品番を控えておき、メーカー公式の互換表で対応を確認するのが確実です。互換の判断に迷う場合は、メーカーへの問い合わせ窓口を利用してください。
刃こぼれ・保管・持ち運びも安全のチェック項目
切れ味だけでなく、刃の状態と扱い方も手ノコを長く安全に使うためのポイントです。文部科学省の指導資料では、「刃こぼれをしたら?」という項目が立てられているほか、のこぎりを運ぶとき・使っていないときの置き方についても注意点がまとめられています(文部科学省:のこぎりの使い方)。
刃こぼれが問題になるのは、欠けた刃の部分が木に引っかかり、引くたびに刃がガクッと止まったり跳ねたりするからです。切り口が荒れるだけでなく、刃の動きが読めなくなり、手元が狂う原因にもなります。
家でやりがちなのは、使い終わった手ノコを作業台の上に刃をむき出しのまま置いておくことです。うっかり手をついたり、刃が床に落ちて別の工具と当たって刃こぼれしたりします。釘やビスが残った古材を切って、刃が欠けるのもよくある失敗です。
使っていないときは刃にカバーをかけ、刃先が人や物に当たらない向きで置いてください。持ち運ぶときも刃先を体から離し、カバーをつけた状態で運ぶのが基本です。古材を切る前は、釘やビスが残っていないかを確認しておくと、刃こぼれを防ぎやすくなります。
手ノコの最初の1本は作業で選ぶ|読者タイプ別の使い分け
ここまでの理屈を踏まえて、どんな作業をする人がどんな手ノコを選ぶとよいかを、タイプ別に整理します。特定の製品の優劣ではなく、選ぶ基準の当てはめ方として読んでください。
棚づくり・小物づくりを始める人は、両刃の替刃式から
これから棚や小物づくりを始める人には、縦挽きと横挽きを1枚で持てる両刃の替刃式が扱いやすい選択肢です。1本で縦に割く作業と横に切りそろえる作業の両方に対応できるので、最初の段階で作業内容が決まっていなくても困りません。
両刃をすすめる理由は、ここまで見てきたとおり、縦挽きと横挽きでは適した刃の形とピッチが違うからです。たとえばレザーソー180 両刃は、縦挽き側と横挽き側で目の粗さを変えていて、木目に応じて刃を選べます。公式でも人気の用途として大工作業、学校教材、DIY作業が挙げられています(玉鳥産業:レザーソー180 両刃)。
ただし、両刃は刃長が短めのものもあり、太い角材を切るには刃渡りが足りないことがあります。刃渡りが材料の2~3倍という目安と照らし合わせて、よく切る材料の太さに合うか確認しておきましょう。
また両刃は、片方の刃で切っている間も反対側の刃が露出しています。狭い場所で使うときは、反対側の刃が周りの家具や手に当たらないか、切る前に確認しておくことが大切です。
太い角材や丸太を切る人は、刃渡りに余裕のある1本を
ウッドデッキの束や太い角材、庭木の剪定枝などを切る機会が多い人は、刃渡りに余裕のある手ノコを選ぶのが理にかなっています。刃渡りが材料の太さの2~3倍あると、ひと引きで刃全体を材料に通せて、少ない往復で切り進められるからです。
メーカー公式の例では、ゼットソー265が刃渡り265mm、ゼットソー300が刃渡り300mm、ゼットソー仮枠333が刃渡り333mmです。公式の説明でも、ゼットソー265は「大工仕事で最も使われているゼットソーの看板商品です。」とされ、300はそれより太い材料の切断がスムーズとされています(ゼットソー:材木用ラインナップ)。
なお、生木を切る場合は、乾いた木材とは切れ方が変わるため、生木用として作られた刃を選ぶのが基本です。用途表示に生木用と書かれているかを確認してください。
太い材料を切るときほど、固定の重要性は増します。材料が重く、切り終わり直前に自重で裂けやすいので、切り落とす側も台で支えてから切り始めるのが安全です。
見える部分をきれいに仕上げたい人は、細かい目と薄い刃を
家具の見える端や木組みのほぞなど、切り口の美しさを優先したい人は、目の細かい刃と薄い刃を選ぶと仕上がりが変わります。目が細かいほど切り口はきれいになり、刃が薄いほど削り取る幅が狭くなるからです。
メーカー公式の例では、レザーソー導突鋸は板厚0.3mmで、標準タイプはピッチ1.0(寸30枚目)、用途は一般木材・合板・集成材・竹細工の仕上加工とされています。ゼットソー7寸目は板厚0.40mmの精密横挽き用、ゼットソー8寸目は切断面が見える部分の切断加工向けとされています。ほぞ挽きには、R刃特殊目立のゼットソーα265が便利と公式で案内されています(ゼットソー:横挽き用ラインナップ)。
仕上げ用の刃は、太い材料を速く切るのには向きません。仕上げ用だけで全部の作業をしようとすると、時間がかかって疲れ、かえって切り口が曲がる原因になります。
最初の1本で大まかに切り、仕上げたい部分だけを細かい目の刃で切る、という2本立てにすると、それぞれの刃の良さを生かせます。木組みに興味がある人は、刃選びの前に継手・仕口の基本を押さえておくと、どんな切り方が必要かがわかりやすくなります。
最初の1本は、作業がまだ決まっていなければ両刃の替刃式、太い材料が多ければ刃渡りに余裕のあるもの、見える部分の仕上げを優先するなら細かい目の薄刃、と作業で選びます。どのタイプでも、刃の種類(縦挽・横挽)、ピッチ、刃渡りの3項目をパッケージで確認し、替刃のシリーズ名を控えておくと買い替えのときに迷いません。
長い直線や曲線が多いなら、電動工具も選択肢に入れる
手ノコは静かで細かい作業がしやすく、家の中でも使いやすい道具です。一方で、合板を何枚も長い直線で切る、曲線をたくさん切り抜くといった作業では、手ノコだけでは時間と体力がかかります。
そうした作業が多い場合は、電動のジグソーや丸ノコも選択肢に入ってきます。電動工具は切る速さで有利ですが、キックバックなど手ノコとは違う危険があり、取扱説明書の注意事項を守ることが前提になります。音や振動も大きいため、集合住宅では作業できる時間帯や場所にも配慮が必要です。
やりがちなのは、手ノコで切りにくい曲線を無理に切ろうとして、刃をねじって曲げてしまうことです。手ノコの刃は基本的に直線を切るためのもので、曲線には向いていません。
直線の切りそろえは手ノコ、曲線の切り抜きは電動工具、と作業ごとに道具を分けると、それぞれの得意分野を生かせます。電動工具の使い方は、次の記事で理屈から解説しています。
まとめ|迷ったら木目の向きと材料の太さから選ぶ
手ノコ選びで迷うのは、種類が多いからではなく、表示の意味がわからないからです。縦挽き・横挽きという刃の向き、ピッチと寸○○枚目で表す目の細かさ、材料の太さに合わせた刃渡り、この3つの物差しを持てば、売り場のパッケージを見るだけで自分の作業に合う1本を絞り込めます。そして、どんなに良い刃を選んでも、材料が動けばまっすぐには切れません。最初の一歩として、まずは手元の端材を作業台にクランプで固定し、切り線を上の面と側面に引いてから、横挽きの刃で小さく溝をつけて切り始めてみてください。切り口が曲がらない感覚がつかめたら、仕上げ用の細かい目の刃や刃渡りの長い1本へと、作業に合わせて道具を広げていけます。
※価格・仕様は記事作成時点のメーカー公式情報です。最新情報は各メーカーの公式サイトでご確認ください。
コメント