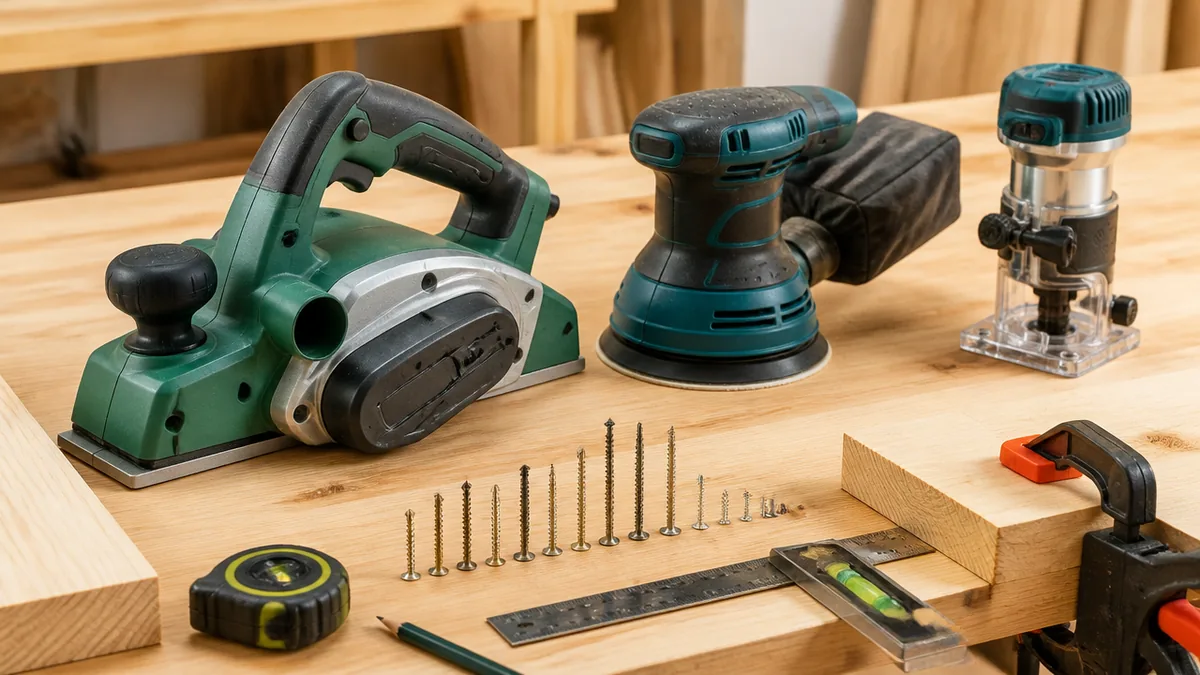
棚板の角が手に当たって痛い、扉が枠にこすれて閉まりにくい、買ってきた木材の表面がザラザラする。木を削りたい場面は、家のDIYでいくつも出てきます。ところが売り場には、かんな、のみ、やすり、紙やすり、電気カンナ、サンダー、トリマと削る道具がずらりと並んでいて、どれを手に取ればいいのか迷いやすいところです。
結論からいうと、木を削る道具は、削りたい量と仕上げたい形で選ぶのが近道です。厚みを落として平らにするならかんな類、溝や欠き取りならのみやトリマ、曲面や形の微調整ならやすり、表面を滑らかに整えるなら紙やすりとサンダー。この区分けが頭に入っていれば、道具選びで大きく外すことはありません。
この記事では、マキタの電気カンナ・サンダ・トリマの取扱説明書と、京都大学の木材加工学の講義資料を一次情報にして、道具ごとの仕組みと違い、削り方のコツ、やりがちな失敗と安全の注意点を順番に解説します。特定の製品をすすめる記事ではなく、仕様表のどこを見れば自分の作業に合うかを判断できるように組み立てています。
・木を削る道具を、削る量と形で4つのグループに分ける考え方
・順目と逆目、軽切削という木の削れ方の仕組みと、表面がむしれる理由
・電気カンナ・サンダー・トリマの取扱説明書に書かれた切削深さ・押し方・送る向き
・道具の仕様表で見るべき項目と、削る作業の前に確認したい安全のポイント
木削る道具は削る量で4グループに分かれる
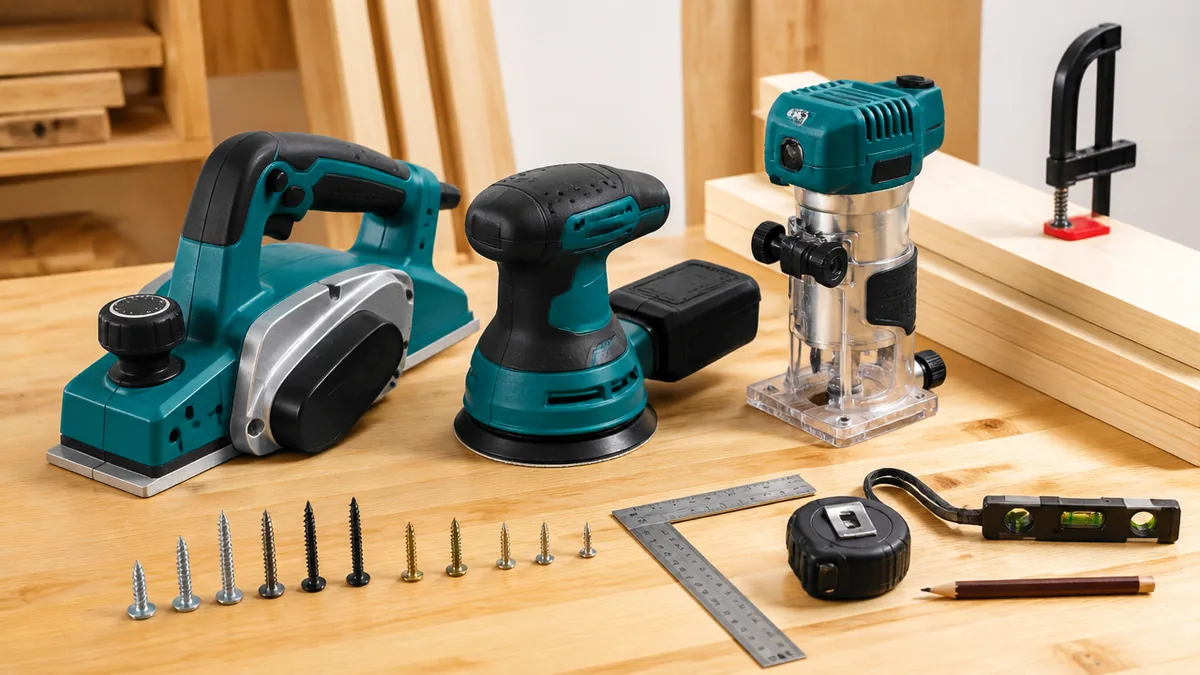
厚みを落として平らにするのは、かんな類の仕事
板の厚みを少し落としたい、反った面や段差を平らにしたい。こうした作業の担当は、手かんなと電気カンナです。どちらも、刃を材料の表面に沿わせて薄い削りくずを連続して取り、面を平らに近づけていく道具です。
平らにできる理由は、刃のまわりにある台(定盤)にあります。台が材料の表面に乗った状態で刃が少しだけ出ているので、出っ張った部分から先に削れ、低い部分には刃が届きにくい。結果として、削るほど面がそろっていきます。紙やすりでも削れはしますが、やすりは表面の凹凸に沿って動きやすく、平らにする力はかんな類に及びにくいとされています。
やりがちなのは、扉がこすれる程度の少しの調整に、いきなり電動の道具を持ち出すことです。電気カンナは削る量が多い作業に向く道具で、狙った場所だけを少し削る作業では削りすぎにつながりやすくなります。逆に、長い板の厚みを何ミリも落とす作業を手かんなだけで進めると、時間も体力もかかります。
選ぶときは、削る量が少なく範囲が狭いなら手かんな、量が多く範囲が広いなら電気カンナ、と分けて考えると判断しやすくなります。電気カンナの場合は、取扱説明書の仕様表にある最大切削幅と最大切削深さが、1回で削れる範囲の目安になります。
溝や欠き取りはのみとトリマ、形の微調整はやすり
板に溝を彫る、角を段状に欠き取る、ほぞ穴をあける。こうした形をつくる作業は、のみやトリマの担当です。かんな類が面を平らにする道具なのに対して、のみとトリマは決めた場所だけを狙って彫り取る道具だと考えると違いが見えてきます。
のみは刃を材料に当てて手で押したり、玄能で叩いたりして削り取ります。トリマはモータで高速回転するビット(刃)で、溝や面取りを連続して加工します。どちらも刃の幅や形がそのまま加工の形になるので、つくりたい溝や角の形に合わせて刃を選ぶのが基本です。
一方のやすりは、曲面を整えたり、穴の内側を少し広げたり、のこぎりで切った断面の荒れを取ったりする形の微調整に向いています。刃物のように一気に削り取るのではなく、細かな目で少しずつ削るので、削りすぎにくいのが利点です。
やりがちなのは、溝を彫りたいのにやすりで少しずつ削って形が崩れること、あるいは丸みをつけたいのにのみで角を落としてガタガタになることです。彫る作業は刃物、整える作業はやすり、と役割を分けて使うと仕上がりがそろいやすくなります。
表面を滑らかに整えるのが紙やすりとサンダー
最後のグループが、表面を滑らかにする紙やすりとサンダーです。形はほぼできあがっていて、ザラつきやささくれ、加工跡を消して手ざわりを整える段階で使います。塗装の前の下地づくりもこのグループの仕事です。
紙やすりは、紙や布に研磨材の粒を付けたもので、粒の大きさ(粒度)によって削れ方が変わります。サンダーはその紙やすりを電動で細かく動かす道具で、広い面を同じ調子で研磨できます。マキタのランダムオービットサンダ BO5010 の取扱説明書には、標準付属品として粒度60・120・240のサンディングディスクが各2枚と記載されていて、粗いものから細かいものへ段階的に使う前提がうかがえます。
やりがちな失敗は、研磨で形まで直そうとすることです。紙やすりやサンダーは表面を整える道具なので、段差や反りを消そうとすると削る量に対して時間がかかり、研磨した部分だけ凹んで面が波打つことがあります。形の修正はかんな類やのみで済ませ、紙やすりは仕上げに回すのが効率のよい順番です。
道具を選ぶときは、研磨する面の広さで考えます。小物や角だけなら手で持つ紙やすりで十分で、テーブルの天板のように広い面を均一にしたいときにサンダーが力を発揮します。
| 項目 | かんな類(手かんな・電気カンナ) | のみ・トリマ | やすり・紙やすり・サンダー |
|---|---|---|---|
| しくみ | 台から少し出た刃で薄い削りくずを連続して取る | 刃の幅・形のとおりに狙った場所を彫り取る | 細かな目や研磨材の粒で少しずつ削る |
| 得意な作業 | 厚みを落とす・平らにする・面取り | 溝・欠き取り・ほぞ穴・角の面取り | 曲面の調整・ささくれ取り・塗装前の下地 |
| 注意点 | 逆目でむしれやすい。電動は削りすぎに注意 | 一度に深く彫らない。送る向きを守る | 形の修正には向かない。粉じん対策が要る |
同じ刃でも仕上がりが変わる?順目と逆目と軽切削の正体
実は木を削る力は金属より2桁小さい、だから刃の鋭さがものをいう
意外と知られていないけれど、木を削るのに必要な力は、それほど大きくありません。京都大学の木材加工学の講義資料では、木材の切削は「軽切削(切削力が小さい)」と整理され、金属の切削と比べて切削力が2桁小さいと説明されています。同じ資料には、木材の切削の特徴として「鋭利な切れ刃と薄い切屑」という言葉も並んでいます。
資料はこの2つを木材切削の特徴として並べて挙げています。作業に置き換えると、木をきれいに削るカギは力の強さより刃の鋭さにある、と考えられます。切れる刃なら薄い削りくずが軽い力で出ていき、表面はつややかに仕上がります。切れない刃で同じことをしようとすると、刃が木の繊維を押しつぶしたり引きちぎったりして、表面が毛羽立ちます。
家のDIYでよくあるのが、削れないからと力を込めて押し続けることです。手かんなでも電動の道具でも、力で押し切ろうとすると刃先が食い込みすぎたり材料が動いたりして、仕上がりが荒れる原因になります。
削れないと感じたら、まず刃の状態を疑ってみてください。手道具なら研ぎや刃の出し方の調整、電動工具なら刃の交換時期を、取扱説明書の手入れの項目で確認するのが先です。力を足すのはその後で十分です。
順目と逆目で表面のむしれ方が変わる
同じ板を同じ道具で削っても、向きを変えるだけで仕上がりがまるで違うことがあります。その原因が、順目(ならいめ)と逆目(さかめ)です。京都大学の講義資料では、木材の繊維が刃の進む方向に対してどう傾いているか(繊維傾斜角)によって「順目と逆目」を区別しています。
木は細長い繊維の束でできていて、板の表面に対して繊維がわずかに斜めに走っていることが多いものです。繊維の傾きと刃の進む向きが合っている順目では、削りくずが表面からすっと離れ、きれいな面が出やすいとされています。反対に逆目では、刃の前で繊維が先に裂けて表面の下まで割れが入りやすく、削った跡がむしれたようになることがあります。これを逆目ぼれと呼びます。
やりがちなのは、むしれた面を見て刃が切れないと判断し、力を入れて同じ向きで何度も削ることです。逆目のまま削り続けると、むしれは深くなっていきます。
見分け方の手がかりは、板の側面に見える木目の流れです。削ってみて表面がささくれるなら、材料の向きを入れ替えて反対側から削ってみてください。手かんなでも電気カンナでも、まず小さな範囲で試してから本番に入ると失敗を防げます。
板目と柾目、木表と木裏も削り心地を左右する
京都大学の講義資料では、順目と逆目のほかにも、「板目と柾目」、木裏と木表、元口と末口といった言葉が、切削の基本用語として並べられています。削る道具の話に木材の言葉が出てくるのは、木の切り出し方や向きが削れ方に直結するからです。
板目は年輪が山形や曲線の模様に出る面、柾目は年輪がまっすぐな縞として並ぶ面です。板目の板は場所によって繊維の傾きが変わりやすく、一枚の中に順目と逆目が混在することがあります。そのため、同じ向きで削っているのに、途中から急にむしれ始めるといったことが起きます。
やりがちなのは、板の片側だけを見て削る向きを決めてしまうことです。節のまわりも繊維が乱れていて、逆目になりやすい場所の一つです。
対策としては、削り始める前に板の側面と表面の木目を見て、どちら向きに削ると順目になるかを予想しておくこと。むしれが出やすい場所では、手かんななら刃の出を少なくして薄く削る、電気カンナなら切削深さを浅めにする、といった調整が効きます。木材の種類による性質の違いは、次の記事も参考になります。
ホームセンターの木材売り場に行くと、スギ、ヒノキ、ツーバイ材、合板、集成材と名前がずらりと並んでいて、どれを選べばいいのか迷いますよね。値札には樹種名とサイズは…
順目(ならいめ)=繊維の傾きと刃の進む向きが合っていて、削りくずがきれいに離れやすい向き。
逆目(さかめ)=繊維の傾きに逆らう向き。刃の前で繊維が裂けて、表面がむしれやすい。
軽切削=木材の切削は切削力が小さいという性質。京都大学の講義資料では金属切削より2桁小さいと説明されている。
板目・柾目=年輪が曲線模様に出る面と、まっすぐな縞に出る面。板目は一枚の中で順目と逆目が混ざりやすい。
手かんな・のみ・やすりは何が得意?手で削る道具の役割分担
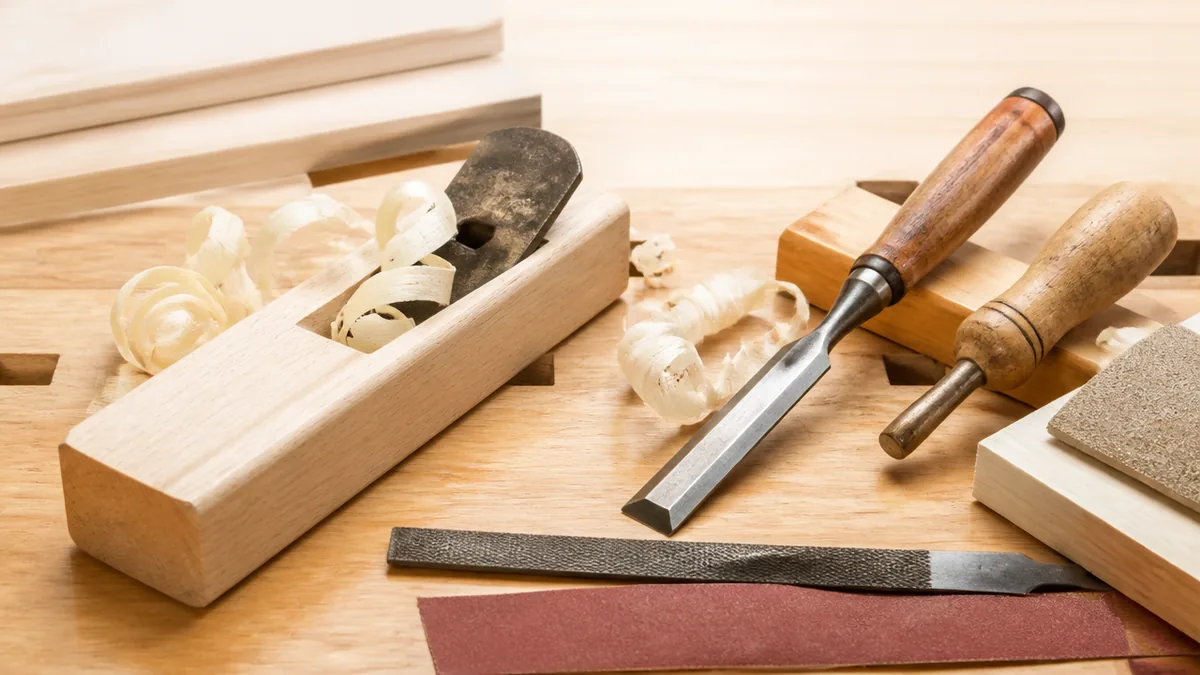
手かんなは刃の出し方と台の平らさで仕上がりが決まる
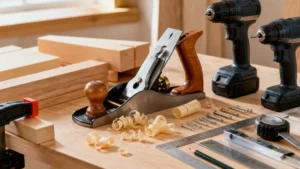
手かんなは、木の台に刃(かんな身)を差し込んだ道具です。仕上がりを左右するのは、台の下端からどれだけ刃が出ているかと、台そのものが平らかどうか。この二つがそろって初めて、薄くて途切れない削りくずが出ます。
理由は、先ほどの軽切削の性質にあります。木は鋭い刃で薄く削るほどきれいに仕上がるので、刃の出はわずかで足ります。刃を出しすぎると削りくずが厚くなり、刃が食い込んで止まったり逆目ぼれが深くなったりしやすくなります。また、台の下端が湿気や使用でゆがむと、刃の出が同じでも材料への当たり方が変わり、狙いどおりに削れなくなります。そのため、手かんなには台を平らに整え直す台直しという手入れがあります。
やりがちなのは、削れないからと刃をどんどん出していくことです。刃が切れていない状態で出しすぎると、削りくずが厚くちぎれ、表面に段差ができます。
コツは、刃を少しずつ出しながら端材で試し削りをし、向こう側が透けるくらい薄い削りくずが出る位置を探すことです。かんなには平かんなのほか、際かんな・溝かんな・面取りかんななど用途の違う種類があり、まず一丁なら平らな面を削る平かんなから始めるのが扱いやすいでしょう。研ぎを含めた大工道具の基本は、こちらの記事でまとめています。
のみは欠き取りと仕上げを担う刃物
のみは、板の決まった場所を彫り取る刃物です。ほぞ穴、溝の底のさらい、角の欠き取りなど、かんなが届かない場所の加工を担当します。玄能で叩いて彫り進める使い方と、手で押して薄く削る使い方があり、仕上げの段階では後者で表面を整えます。
のみが狙った形を彫れるのは、刃の幅がそのまま彫り幅になり、刃の向きで削る方向をコントロールできるからです。ただし、刃の裏(平らな面)と表(斜めに研いだ面)のどちらを材料側に向けるかで、刃の進み方が変わります。斜めの面を材料側に当てると刃が浮き上がる方向に、平らな面を当てると刃がまっすぐ進む方向に動きやすいとされています。
やりがちな失敗は、墨線のぎりぎりからいきなり深く打ち込むことです。木は繊維に沿って割れやすいので、線の上から強く叩くと、割れが線の外側まで走って欠けることがあります。
コツは、墨線より少し内側から浅く彫り始め、少しずつ線に近づけていくことです。材料は作業台にしっかり固定し、刃の進む先に自分の手を置かないことも大切です。刃物ですから、使い終わったら刃先を保護して保管しましょう。
やすりは目の形で削れ方が違う
やすりは、金属の表面に細かな目を刻んだ道具で、目が材料をこすって少しずつ削ります。木工用には断面の形によって、平、半丸、丸などの種類があり、目が一つずつ盛り上がった鬼目やすりは、木材を手早く削る用途に向いています。
形が分かれているのは、削りたい面の形に合わせるためです。平やすりは平らな面や外側の角、半丸やすりは平らな面と緩い凹面の両方、丸やすりは穴の内側や小さな凹面に当てやすい。目が粗いほど1回に削れる量が多く、細かいほど削れ跡が小さくなります。粗い目で形を出し、細かい目や紙やすりで跡を消す、という順番が仕上がりを整えやすくします。
やりがちな失敗は、やすりを往復でごしごし動かすことです。やすりの目は一方向に効くように刻まれているものが多く、戻すときに押しつけると目が詰まりやすくなり、削れ方も落ちます。
コツは、押す方向で削り、戻すときは軽く浮かせることです。目に削りくずが詰まったら、ブラシで目に沿って払い落とします。材料は手に持たず、万力やクランプで固定すると両手が使えて安定します。
電気カンナは1回に削れる深さが機種で決まっている|荒削りから仕上げまでの使い方
回転する刃で削るしくみと、切削深さ目盛りの読み方
電気カンナは、モータで回転する胴に取り付けた刃が、材料の表面を連続して削っていく道具です。京都大学の講義資料が木材の切削の主な方式として挙げる「鋸挽きと回転削りが主」のうち、回転削りにあたります。手かんなが一枚の刃で一回ずつ削るのに対し、電気カンナは高速で回る刃が何度も材料に当たるので、広い面を短時間で削れます。
マキタの電気カンナ(替刃式)M191 の取扱説明書では、回転数は16,000min-1、最大切削幅は82mm、最大切削深さは1mmです。削る深さは、前部の握りにあるノブを回し、切削深さ目盛り板の数値に目印を合わせて調節すると案内されています。つまり、何ミリ削るかを目盛りで決めてから作業する道具だということです。
やりがちなのは、目盛りを確認しないまま前回の設定で削り始めることです。前の作業で深めに設定していると、薄く整えたいだけの面を一気に削ってしまいます。
コツは、作業のたびに目盛りを確認し、端材で試し削りをしてから本番に入ることです。最大切削深さは機種によって違うので、自分の電気カンナの仕様表で数値を確認してください。
| 種類・方式 | コード式の電気カンナ(替刃式)。単相交流100V |
| 主な仕様 | 消費電力480W/回転数16,000min-1/最大切削幅82mm/最大切削深さ1mm/全長290mm/質量2.5kg |
| 向いている作業・材料 | 木材の平面削り、前定盤のV溝を使った面取り、別販売の移動定規を使った相じゃくり |
| 使い方のコツ・注意 | 刃が木材に当たらない位置でスイッチを入れ、回転が一定になってから前へ進める。刃の交換はスイッチを切り電源プラグを抜いてから |
荒削りは深く、仕上げは浅く。取扱説明書の考え方
電気カンナできれいな面を出すコツは、取扱説明書にそのまま書かれています。マキタの電気カンナ M191 の取扱説明書には、「美しい仕上面を得るには、始めのうちは切削量を深くして荒削りをし、仕上げるときは浅めにして使用するのが理想的です。」とあります。
深く削るほど1回で落とせる量は増えますが、刃が材料に食い込む量も大きくなり、逆目ぼれや削り跡の段差が出やすくなります。浅く削ると1回の量は減るかわりに、刃の当たりが軽くなって面が整いやすい。この性質を使い分けて、量を落とす段階と面を整える段階を分けるのが、取扱説明書の考え方です。
動かし方についても、カンナ刃が木材に当たらない位置でスイッチを入れ、回転が一定になったら木材の上を滑らかに静かに前へ進める、と案内されています。回転が上がりきる前に刃を当てると、削り始めの部分だけ削れ方が変わりやすくなります。
やりがちなのは、削り終わりの手前で手を止めることです。途中で止めたり押す速さが変わったりすると、その位置に段がつきます。材料の端から端まで、同じ速さで送り切ることを意識してください。
短い端材や細い棒を片手で持ち、もう片手で電気カンナを当てて削ろうとする失敗です。原因は、材料を固定する手間を省きたくなること。材料を押さえる手が、回転するカンナ刃のすぐそばに来てしまいます。マキタの電気カンナ M191 の取扱説明書でも「材料を手に持っての切削はしないでください。」と注意され、その理由は「カンナ刃に触れ、けがの原因になります。」とされています。対策は、クランプなどで材料を作業台に固定してから削ること。固定しにくいほど小さな材料なら、電気カンナではなく手かんなややすりで削る選択も検討してください。
面取りと相じゃくりもできるが、条件がある
電気カンナは平面を削るだけの道具ではありません。マキタの電気カンナ M191 の取扱説明書には、面取りと相じゃくりの方法も載っています。面取りは、フロントベース(前定盤)中央のV溝を木材の角に合わせ、本体を傾けて削る方法です。V溝が角をはさむガイドになるので、角に沿ってまっすぐ削り進められます。
相じゃくりは、板の縁を段状に欠き取る加工です。取扱説明書では、段差をつける切削は別販売品の移動定規(ガイドルール)を使うとされ、相じゃくりの深さは9mmまでと案内されています。移動定規が板の側面に沿うことで、欠き取る幅をそろえられる仕組みです。
やりがちなのは、ガイドなしで段差をつけようとして、欠き取りの幅が場所によってばらつくことです。電気カンナは手で支える道具なので、ガイドがないと送るうちに少しずつ横にずれていきます。
面取りや相じゃくりをするときは、取扱説明書でその機種が対応しているか、必要な付属品や別販売品は何かを確認してから始めてください。対応する深さや手順は機種によって異なります。
コード式と充電式は何が違う?仕様表の見方
電気カンナには、コンセントから電気をとるコード式と、バッテリで動く充電式があります。マキタの公式資料を見ると、コード式の M191 は最大切削幅82mm・最大切削深さ1mm・質量2.5kg。一方、18Vバッテリ式の82mm充電式カンナ KP181D は、2020年版の公式環境資料で最大切削幅82mm・最大切削深さ3mm、本機のみの質量2.8kgとされています。
同じ82mm幅でも、最大切削深さや質量は機種によって違います。充電式はコードがないぶん取り回しが楽になる一方、バッテリの容量によって1回の充電でこなせる作業量が決まります。同資料では、KP181D の1充電あたりの作業量が、BL1860B(6.0Ah)で米松の幅50mm×1m、切削深さ1.0mmの条件で122mと記載されています。こうした数値は条件つきなので、自分の作業と同じ条件とは限らない点に注意してください。
やりがちなのは、コード式か充電式かだけで選び、仕様表の切削深さや質量を確認しないことです。長時間持ち上げて使う作業では、質量の違いが疲れ方に影響します。
なお、今回参照したマキタの資料は取扱説明書と2020年の環境資料で、各機種が現行品かどうかは確認できていません。購入を検討するときは、メーカー公式の現行ラインナップで最新の仕様を確かめてください。
サンダーと紙やすりで表面を整えるときの粒度と押し方
粒度の数字が小さいほど粗い、60・120・240の順番
紙やすりやサンディングディスクには、粒度を表す数字が付いています。数字が小さいほど研磨材の粒が大きく粗く、数字が大きいほど粒が小さく細かい、という読み方です。マキタの防じんミニサンダ BO4555 の取扱説明書には「サンディングペーパーは、使用目的に合わせ粒度を選んでご使用ください。」とあり、作業の段階に合わせて粒度を変えるのが前提です。
粗い粒度は1回で削れる量が多いかわりに、研磨跡(傷)も深くなります。細かい粒度は傷が浅いかわりに、削れる量は少ない。そこで、粗い粒度で凹凸や加工跡を落とし、より細かい粒度で前の傷を消していく、という段階を踏みます。ランダムオービットサンダ BO5010 の標準付属品が粒度60・120・240の組み合わせになっているのも、この順番で使う想定と読み取れます。
やりがちな失敗は、粗い粒度から細かい粒度へ一足飛びに進むことです。粗い傷が深く残ったまま細かい粒度で磨いても傷は消えにくく、塗装したときに傷が浮き出て見えることがあります。
コツは、粒度を一段ずつ上げ、前の段階の傷が見えなくなってから次へ進むことです。どこまで細かくするかは、塗料の種類や仕上げたい手ざわりで変わります。
丸いパッドと四角いパッド、ペーパーの付け方の違い
電動のサンダーには、丸いパッドのものと四角いパッドのものがあります。マキタの資料では、ランダムオービットサンダ BO5010 はパッド寸法φ123mm・サンディングディスク径φ125mm・回転数12,000min-1・質量1.2kg。防じんミニサンダ BO4555 はパッド寸法112mm×102mm・回転数14,000min-1・質量1.1kgです。
丸いパッドは円形のディスクを貼って使い、広い平面を研磨するのに向いています。四角いパッドは角が直角なので、箱の内側の隅や縁の近くまでペーパーを当てやすいのが特徴です。ペーパーの付け方も違い、BO4555 の取扱説明書ではクランプでペーパーを挟むクランプ式と、別販売品のマジックファスナ式があると案内されています。クランプ式は市販品の228×280mmのサンディングペーパーを4等分して使えるとされ、手持ちの紙やすりを切って使える点が扱いやすいところです。
やりがちなのは、パッドの形やペーパーの付け方を確かめずに替えのペーパーを買い、サイズや固定方式が合わないことです。
替えのペーパーを用意するときは、取扱説明書でディスク径やパッド寸法、固定方式を確認してください。ペーパー交換の手順は、こちらの記事で詳しく解説しています。
強く押すほど遅くなる、押し付けすぎの失敗
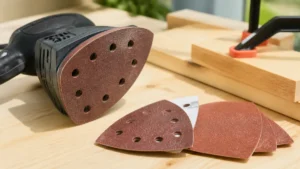
サンダーで早く削りたいときほど、本体を強く押しつけたくなります。ところが、これは逆効果です。マキタのランダムオービットサンダ BO5010 の取扱説明書には「無理に強く押しつけますと回転が低下し能率が悪くなるばかりかサンディングディスクの破損や本機の寿命の低下をまねきます。」と書かれています。
サンダーはパッドが細かく動くことで研磨材の粒が木の表面をこすり、少しずつ削ります。強く押すとパッドの動きが妨げられ、回転が落ちて、かえって削れる量が減ってしまいます。取扱説明書では、サンディングディスクが材料に均一に当たるようにして、軽く押さえる程度で作業するよう案内されています。
押し付けすぎのもう一つの問題は、パッドが傾いて一部だけが材料に当たることです。縁だけが強く当たると、その部分だけ深く削れて面に凹みができます。
対策は、本体の重さを生かす程度の力で、パッド全体を面に乗せたまま、ゆっくり動かすことです。削れが遅いと感じたら、押す力を足すのではなく、粒度を一段粗くするか、ペーパーが目詰まりしていないかを確認してください。
粉じんと保護具、研磨ならではの注意点
研磨は削りくずの代わりに細かな粉じんが出る作業です。マキタのランダムオービットサンダ BO5010 の取扱説明書では、保護めがねの使用とあわせて「粉じんの多い作業では、防じんマスクを併用してください。」と案内されています。防じんミニサンダ BO4555 の取扱説明書にも「作業時は、常に保護めがねを使用してください。」とあります。
粉じんは目や呼吸に入りやすく、室内では部屋中に広がって家具や床に積もります。集じん機能のあるサンダーでも、粉じんがまったく出なくなるわけではありません。
そのほか BO5010 の取扱説明書では、「材料を手に持っての研削はしないでください。」(けがの原因になります)、「水、研削液などは使用しないでください。」(感電事故のもとになります)、「本体を万力などで保持した使い方はしないでください。」(けがの原因になります)と注意されています。万力で固定してはいけないのはサンダー本体のほうで、材料のほうは、同じ取扱説明書でもクランプや万力などで固定するよう案内されています。
家の中で作業するなら、窓を開けて換気し、床に養生シートを敷いておくと後片付けが楽になります。研磨の後は、乾いた布などで粉を払ってから塗装に進みましょう。
角を丸める・溝を彫るならトリマ|溝切りの1回の切り込みは3mm以下
30,000min-1で回るビットが削るしくみ
トリマは、モータの軸先に取り付けたビット(刃)を高速で回転させ、面取りや溝切りをする道具です。マキタのトリマ 6mm モデル3703 の取扱説明書では、回転数は30,000min-1、チャック孔径は6mm、質量は1.5kgとされています。チャック孔径は、取り付けられるビットの軸の太さを示す数値です。
ビットの形がそのまま加工の形になるのが、トリマの特徴です。まっすぐなストレートビットなら四角い溝、丸みのあるビットなら丸い面取り、というように、刃を替えるだけで加工の種類を切り替えられます。3703 の標準付属品にはストレートビット6mmのほか、トリマガイド・ストレートガイド・テンプレットガイドが含まれ、取扱説明書ではストレートガイドを面取り・溝切り加工に使うと案内されています。トリマガイドは、デコラやベニヤを張った家具・建具のトリミングや曲面加工に使うものです。
やりがちなのは、ビットの軸の太さを確かめずに買うことです。チャック孔径と軸の太さが合わないビットは取り付けられません。
ビットの取り付けは、スイッチを切って電源プラグを抜いてから行います。取扱説明書では、チャック穴にビットを深く差し込み、スパナでシャフトを固定してコレットナットを締め付ける手順が示されています。
溝切りは浅く分けて。3mm以下・2〜3回の理由
トリマで深い溝を一度に彫りたくなりますが、取扱説明書の案内は逆です。マキタのトリマ 3703 の取扱説明書には「溝切りの場合の 1 回の切り込み深さは、3mm 以下にしてください。」、そして「深い溝を加工する場合は 2 ~ 3 回に分けて加工してください。」とあります。
理由も取扱説明書に書かれています。切り込み深さが大きすぎると、本機の操作が困難になったり、モータに過負荷がかかったりするためです。トリマは片手でも持てる小型の道具なので、一度に削る量が増えると反力を押さえきれず、ビットが材料から逃げたり加工面が荒れたりしやすくなります。
送る速さにも目安があります。取扱説明書では、送りが速すぎるとモータやビットの損傷や加工面の荒れにつながり、遅すぎると焦げ跡が付くことがあるとされ、不要な材料で試し削りをして確認するよう案内されています。
切り込み深さは、締め付けナットをゆるめて調整ネジでベース部を動かし、ビット先端をベース面と同じ高さにそろえてからスケールを読んで決めます。浅めに設定して複数回に分ける方が、結果的に速くきれいに仕上がります。
送る向きを間違えると反発する
トリマで見落としやすいのが、本体を送る向きです。マキタのトリマ 3703 の取扱説明書では、トリマシュー・ストレートガイド・トリマガイドは送り方向に対してガイドが右側に来るようにすると案内されています。また、材料の側面を加工するときは送り方向に向かって加工面がビットの左側に来るようにし、「逆方向に本機を送ると反発が大きく、安定した作業ができません。」と注意されています。
回転するビットは、材料に当たった瞬間に本体を押し返す力を生みます。正しい向きで送ればこの力はガイドを材料に押しつける方向に働き、本体が安定します。逆向きに送ると力がガイドを材料から離す方向に働き、本体が暴れたり、狙った線から外れたりしやすくなります。
家のDIYでよく起きるのは、板の縁をぐるりと面取りするとき、途中で持ち替えて向きが逆になってしまう失敗です。原因は、作業者から見て送りやすい方向を優先してしまうこと。対策は、始める前に送り方向とガイドの位置を確かめ、端材で一周試してから本番に入ることです。
円を切る作業にも条件があります。3703 の取扱説明書では、円切削の加工可能半径は最小70mm・最大221mmとされ、ただし172〜186mmの円は加工できないと記載されています。作りたい円の大きさが範囲に入っているか、先に確かめてください。
トリマは、ビットの形がそのまま加工の形になる道具です。マキタのトリマ 3703 の取扱説明書では、溝切りの1回の切り込み深さは3mm以下、深い溝は2〜3回に分けること、送り方向に対してガイドが右側に来るようにすることが案内されています。浅く、正しい向きで、試し削りをしてから。この三つを守ると、加工面がそろいやすくなります。
木削る道具をどう揃える?作業別の選び方と仕様比較
工具・DIYの教科書調べ:取扱説明書の仕様を並べてみる
電動で木を削る道具は、仕様表の数字を並べると性格の違いが見えてきます。工具・DIYの教科書では、マキタの取扱説明書と公式資料に記載された値だけを使って、電気カンナ・サンダ・トリマの主な仕様を一覧にしました。資料に載っていない項目は空欄のままにしています。
| 工具(資料) | 回転数 | 削る幅・径・深さ | 質量 |
|---|---|---|---|
| 電気カンナ M191(コード式) | 16,000min-1 | 最大切削幅82mm/最大切削深さ1mm | 2.5kg |
| 充電式カンナ KP181D(18V) | 参照資料に記載なし | 最大切削幅82mm/最大切削深さ3mm | 2.8kg(本機のみ) |
| ランダムオービットサンダ BO5010 | 12,000min-1 | サンディングディスク径φ125mm | 1.2kg |
| 防じんミニサンダ BO4555 | 14,000min-1 | パッド寸法112mm×102mm | 1.1kg |
| トリマ 3703(コード式) | 30,000min-1 | チャック孔径6mm/溝切り1回3mm以下 | 1.5kg |
並べてみると、削る量の多い電気カンナは質量も大きく、表面を整えるサンダーは軽め、形をつくるトリマは回転数が高い、という役割の違いが数字にも表れています。ただし、これは参照した資料の機種の値で、同じ種類の工具でもメーカーや機種によって仕様は異なります。現行品かどうかも資料からは確認できていないため、購入時はメーカー公式の最新情報を確認してください。
最初にそろえるなら?作業別・シーン別の組み合わせ
木削る道具を一度に全部そろえる必要はありません。やりたい作業から逆算すると、最初の組み合わせが決まります。
角が手に当たる、ささくれが気になる、といった小さな補修が中心なら、紙やすりと当て木、手で使えるやすりがあれば始められます。削る量が少なく、狙った場所だけを整えられるので、失敗しても取り返しがつきやすい組み合わせです。棚や小物を作る機会が増え、塗装前の下地づくりの面積が広がってきたら、サンダーを足すと作業時間を短縮できます。
扉や引き出しの建て付け調整のように、少しだけ厚みを落としたい場面が多いなら手かんな。厚い板の厚みをそろえる、広い面の段差を落とす、といった量の多い作業が続くなら電気カンナが候補になります。棚板の縁に丸みをつけたい、板に溝を彫って組み合わせたい、という加工がしたくなったら、トリマの出番です。
やりがちなのは、作業の予定が決まる前に電動工具をそろえ、結局ほとんど使わないことです。まずは手道具で一度作業してみて、時間がかかる工程、力が要る工程を見つけてから、その工程を受け持つ電動工具を選ぶと無駄がありません。
仕様表で見るべき3つの項目
電動で木を削る道具の仕様表には多くの数字が並びますが、家のDIYで判断の軸になるのは三つです。一つ目は、削れる範囲を示す数値。電気カンナなら最大切削幅と最大切削深さ、サンダーならパッド寸法やディスク径、トリマならチャック孔径です。自分が削りたい板の幅や、使いたいビットの軸の太さに合うかをここで確かめます。
二つ目は質量です。木を削る道具は、材料の上で手で支えながら動かすものがほとんどなので、重さは作業の安定感と疲れ方の両方に関わります。重いほど本体が安定しやすい一方、壁際や高い位置での作業、長時間の作業では負担になります。
三つ目は電源の方式です。コード式は単相交流100Vなどの電源表示を、充電式はバッテリの電圧と、資料に記載があれば1充電あたりの作業量を確認します。マキタのトリマ 3703 の取扱説明書には、延長コードを使うときの太さと長さの目安も載っているので、コード式を屋外で使う予定があれば目を通しておくと安心です。
やりがちなのは、回転数や消費電力の大きさだけで比べてしまうことです。回転数は道具の種類によって役割が違うので、異なる種類の工具どうしで数字の大小を比べても意味がありません。同じ種類の中で、削れる範囲と質量を見比べるのが現実的です。
削る前に確認したい、異物・保護具・電源の3点
どの道具を使う場合でも、削り始める前の確認で防げる事故があります。マキタの電気カンナ M191 の取扱説明書には「木材に、釘や砂などの異物がないことを作業前に十分確かめてください。」とあります。理由は「刃物を破損させ、事故の原因になります。」と書かれています。古材や解体した板には釘やビスが残っていることがあるので、削る前に必ず確かめましょう。
服装と保護具も大切です。同じ取扱説明書には「使用中は、軍手など巻き込まれる恐れのある手袋を着用しないでください。」とあり、保護めがね、粉じんの多い作業では防じんマスク、騒音の大きい作業では防音保護具の使用も案内されています。取扱説明書では、その理由を「回転部に巻き込まれ、けがの原因になります。」としています。
電源の扱いも見落とせません。刃やビットの交換は、必ずスイッチを切って電源プラグを抜いてから行います。さらに同じ取扱説明書では「スイッチを切った後も、惰性で回転しているカンナ刃に注意してください。」と注意されています。スイッチを切った直後は刃がまだ回っていることがあり、取扱説明書は「手などが触れると、けがの原因になります。」としています。
やりがちなのは、作業が一段落した瞬間に本体を置いたり、刃のあたりに手を伸ばしたりすることです。刃の回転が完全に止まったのを目で確かめてから次の動作に移る、という順番を習慣にしてください。
まとめ
木削る道具選びで迷ったら、まず家にある端材と紙やすりで、角を一か所だけ丸めてみてください。削る量と時間の感覚がつかめると、次に必要な道具が手道具なのか電動工具なのか、自然に見えてきます。
※工具の仕様や取扱いは機種によって異なります。最新情報はメーカー公式サイトと各製品の取扱説明書でご確認ください。
コメント