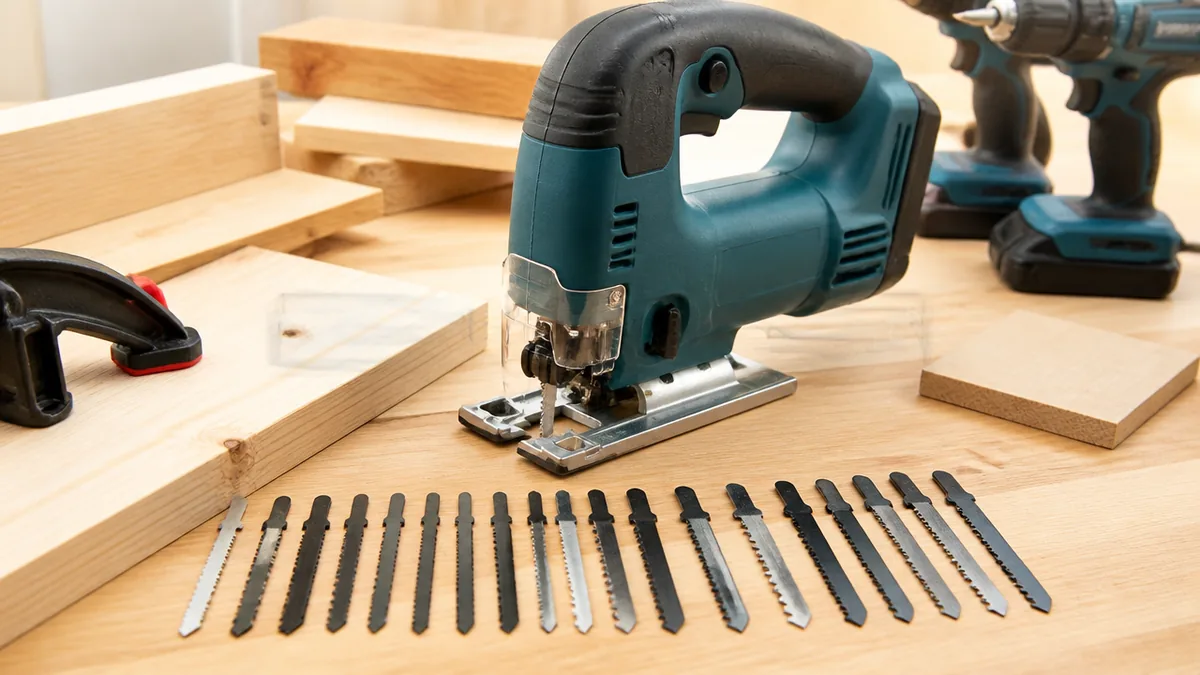
ジグソーを買ったあと、替刃を買い足そうとして売り場で手が止まる人は少なくありません。同じように見える細い刃がずらりと並び、パッケージにはB-10やT 111 Cといった記号が書かれているだけ。木を切りたいのか金属を切りたいのかは分かっていても、どれが手持ちの本体に付くのか、どれを選べば切り口がきれいになるのかが分からない、という悩みです。
結論から言うと、ジグソーの替刃は①本体に合う差し込み部の規格 → ②切る材料 → ③山の粗さと刃の長さの順で絞り込むと迷いにくくなります。とくに①はメーカーの取扱説明書が機種ごとに指定していて、指定外の刃は固定が不完全になると注意されています。②と③は、刃のパッケージや取扱説明書の用途表示を読めば判断できます。
この記事では、マキタの取扱説明書に載っているBタイプ替刃20種の用途、ボッシュ公式の木工用・金属用の刃のスペック、材料ごとのストローク数の目安、交換手順と外れ・折れを防ぐコツまで、メーカー公式の一次情報だけを使って「なぜそう選ぶのか」の理屈から整理します。
・替刃は本体の取扱説明書が指定する規格(マキタタイプ/Bタイプなど)から選ぶ理由
・Bタイプ替刃20種の用途表示の読み方と、木工用・金属用・樹脂用の違い
・山ピッチ・刃の材質・長さで切り口と切れる厚さがどう変わるか
・金属を切るときの切削油とストローク数、外れ・折れを防ぐ交換手順
ジグソーの替刃は本体に合う差し込み部の規格から選ぶ
規格違いの刃を付けると何が起きるのか
最初に押さえたいのは、替刃は本体の取扱説明書が指定する規格のものだけを使うという点です。切れ味や用途を比べる前に、そもそも付けてよい刃かどうかが決まっています。
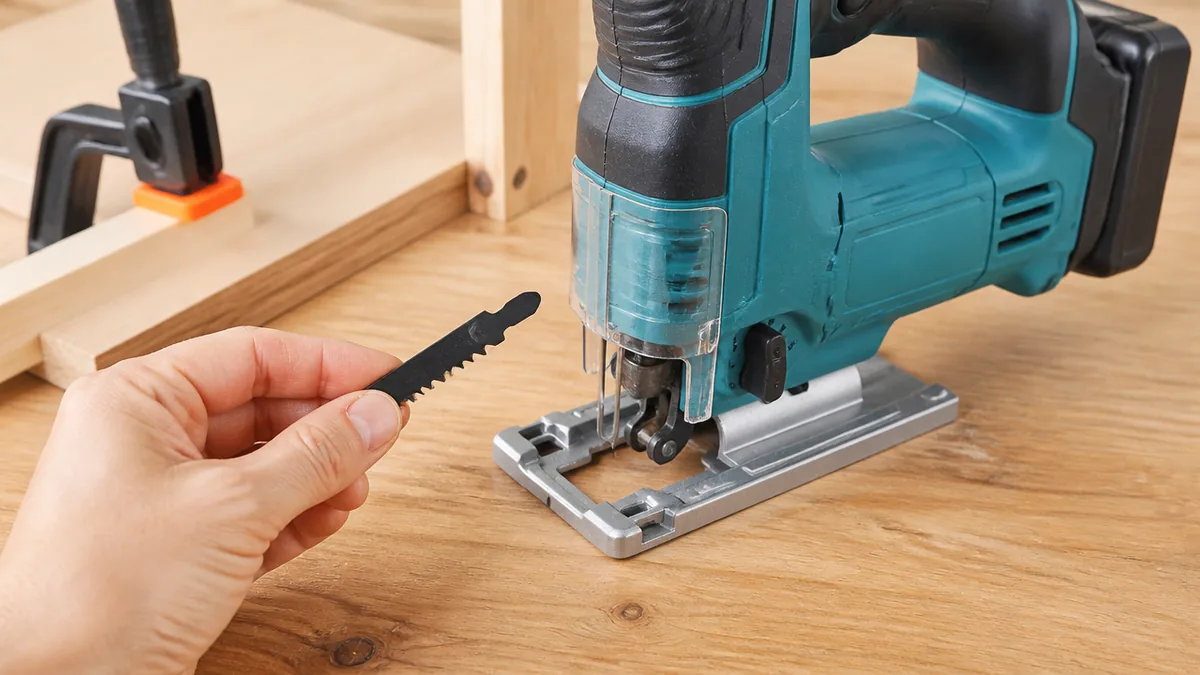
理由は固定の仕組みにあります。マキタの取扱説明書では、刃が前向きになるようにしてブレード軸の溝に止まるまで差し込み、六角棒レンチで六角穴付ボルトを締め付けて固定する手順が案内されています。つまり刃は、根元の形と溝・ボルトがかみ合うことで初めて保持されます。ジグソーは刃を上下に往復させて切る工具なので、根元の形が合っていない刃は保持が甘くなり、往復のたびに力を受けて外れたり折れたりしやすくなります。M438・M439の取扱説明書にはマキタ公式の取扱説明書(PDF)のとおり「他のジグソーブレードを使用すると固定が不完全となり、けがの原因になります。」という注意があります。
やりがちなのは、見た目の細さや長さが似ている刃を差し込み、ボルトが締まったから大丈夫だと判断してしまうことです。締め付けられることと、正しく保持されていることは別の話です。
確認する場所は、取扱説明書の仕様表にある使用ブレード(使用ジグソーブレード)の欄です。替刃のパッケージにも対応する規格名が書かれているので、本体の欄とパッケージの表示が一致するかを売り場で照らし合わせるのが確実です。
同じマキタでも機種によって指定が違う
見落としやすいのが、メーカーが同じでも機種によって使える替刃の規格が違うことです。メーカー名だけで替刃を選ぶと、合わない刃を買ってしまうことがあります。
具体例として、マキタのM438とM439は同じ取扱説明書にまとめられていますが、指定はそれぞれ別です。M438・M439の取扱説明書には「M438 は、マキタタイプのジグソーブレードを使用してください。」と書かれ、続けて「M439 は、B タイプのジグソーブレードを使用してください。」と書かれています。付属の刃も、M438はジグソーブレードNo.10(木工用)、M439はジグソーブレードB-10(木工用)と型番の体系から異なります。
一方、マキタの4327・4329の取扱説明書や4304Tの取扱説明書では、仕様表の使用ブレードがBタイプと記載されています。同じメーカーの中でも、Bタイプを使う機種とマキタタイプを使う機種が並んでいるわけです。
家でやるDIYでありがちなのは、家族や知人から譲り受けた本体に、自分が以前使っていた別機種用の刃を流用しようとするケースです。型番が分かれば取扱説明書はメーカー公式サイトで確認できるので、本体の銘板で型番を見てから替刃を買いに行く順番にすると失敗が減ります。
ボッシュのTシャンク表示とマキタのBタイプ表示の読み方
替刃売り場では、マキタのBタイプ表記のほかに、ボッシュのTシャンク表記の刃も並んでいます。ここで大切なのは、規格の呼び方はメーカーごとに違い、自分の本体の取扱説明書の表記と照らし合わせて判断するということです。
ボッシュの英国向け公式ページでは、木工用のT 111 Cも金属用のT 118 Bも、対応についてボッシュ公式ページで「Fits all T-shank jigsaws」と説明されています。つまりボッシュは刃の根元の形をTシャンクという名前で区別しています。また、ボッシュのDIY向けページにはボッシュDIY公式の解説として「Older U-shank saw blades are also compatible with the current system and can be used in the same way in current jigsaws.」と、旧型のUシャンク刃もボッシュの現行システムに適合するという記載があります。これはボッシュ自身の本体についての説明で、他社の本体にそのまま当てはまるとは書かれていません。
やりがちな失敗は、Tシャンク・Uシャンク・Bタイプといった呼び名の対応を自己判断で決めてしまうことです。呼び名が違う刃を使うときは、本体の取扱説明書の使用ブレード欄と、替刃パッケージの適合表示が一致するかで判断します。
確実なのは、本体の取扱説明書の使用ブレード欄と、替刃パッケージの適合機種・適合規格の表示を両方見ることです。どちらかに記載がなければ、本体メーカーの公式サイトの消耗品ページで確認しましょう。
シャンク=刃の根元の、本体に差し込んで固定する部分。
Bタイプ/マキタタイプ=マキタの取扱説明書が使用ブレードとして機種ごとに指定する規格の呼び名。
Tシャンク/Uシャンク=ボッシュが刃の根元の形を区別する呼び名。ボッシュの現行本体は旧型のUシャンク刃にも適合すると公式に記載されています。
ストローク=刃が上下に往復する動き。ダイヤルで1分あたりの往復回数を調整します。
型番の記号で何が違う?Bタイプ20種の用途を一覧で読む
木材向けだけで13種類ある理由
マキタの取扱説明書に載っているBタイプの替刃を見ると、木材に使える刃だけで13種類あり、同じ木材でも目的ごとに刃が分かれていることが分かります。
取扱説明書の別販売品の表では、B-8が木材の高速切断、B-10が木材・合板の高速切断、B-11が木材・プラスチック用、B-12が木材・プラスチックの高速切断、B-13が木材の荒切り、B-14とB-15が木材(薄物)用、B-16が木材の高速切断・荒切り、B-17が木材の高速切断・挽き回し切り、B-18が木材の挽き回し切り、B-19が木材・合板・プラスチック用、B-16Lが木材(厚物)用、BR-13が木材の毛羽立ち防止と記載されています。分かれ方の軸は、大きく分けると速さ(高速切断・荒切り)、板の厚さ(薄物・厚物)、曲線(挽き回し切り)、仕上がり(毛羽立ち防止)、併用する材料(プラスチック)の5つです。
木を切る刃が1種類で済まないのは、速く切ることと切り口をきれいにすることが、刃の形の上では両立しにくいからです。切りくずをたくさん運び出す刃は速く進む反面、切り口が粗くなりやすく、山の細かい刃は仕上がりが整う反面、厚い材料では切り進みが遅くなります。どの刃も、何かを得る代わりに何かを譲っている、と考えると表の意味が読みやすくなります。
家でやるDIYでありがちなのは、付属の刃1枚で薄いベニヤから厚い角材まで全部切ろうとすることです。切れないわけではありませんが、薄い板では表面が荒れ、厚い材料では刃が届かない、といった不満が出やすくなります。まずは自分がよく切る材料の厚さを思い浮かべ、それに合う用途表示の刃を1種類足すところから始めると無駄がありません。
合板の表面を荒らしたくないときの刃
棚板や扉など、切り口や表面がそのまま見える部材を切るなら、用途表示に毛羽立ち防止とある刃を選ぶのが近道です。
マキタのM438・M439の取扱説明書には、Bタイプの別販売品としてBR-13(用途:木材の毛羽立ち防止、部品番号A-15045)が載っています。毛羽立ち防止という専用の用途がわざわざ用意されていること自体が、ほかの刃では表面に毛羽立ちが出る場面があることを示しています。ジグソーは刃の往復で木の繊維を断ち切っていくため、刃の動きの向きと表面の繊維の向きの関係で、切り口の縁がささくれやすくなります。
やりがちな失敗は、高速切断用の刃でシナベニヤなどの化粧面を切り、あとから縁のささくれをやすりで整える手間が増えることです。見える面の仕上がりが大事な部材ほど、最初の刃選びで手間が変わります。
コツは、刃を買う段階で部材ごとに使い分けを決めておくことです。見えない下地や仮組みの部材は高速切断用、仕上がりが目に入る部材は毛羽立ち防止用、と分けておけば、作業の途中で迷いません。どちらの刃も本体の規格に合っていることが前提なので、パッケージの規格表示も同時に確認します。
金属・樹脂・新建材向けの7種と挽き回し切り
木材以外の材料には、材料名が用途表示に入っている刃を選ぶのが原則です。木工用の刃を金属や樹脂に流用するのは、刃を傷めるもとになります。
マキタの取扱説明書では、B-21がアルミ・プラスチック用、B-22が金属用、B-23とB-25が新建材・樹脂・金属用、B-24が金属用(薄板用)、B-26が新建材・樹脂・金属用で挽き回し切り、B-27が金属用で挽き回し切りと記載されています。挽き回し切りは、直線ではなく曲線に沿って刃を回しながら切っていく切り方のことで、この表示がある刃は曲線を切る用途を想定しています。また、木材の欄にあるB-11・B-12・B-19はプラスチックも用途に含むので、樹脂と木材の両方を切る作業で候補になります。
やりがちなのは、金属用ならどれも同じだと考え、薄いトタンや板金に厚物向けの感覚で刃を選んでしまうことです。取扱説明書がB-24をわざわざ薄板用と分けているのは、板の厚さによって合う刃が違うためです。
買う前に確認したいのは、切る材料の種類(鉄かアルミか樹脂か)と厚さ、そして直線か曲線かの3点です。この3点がそろえば、表から候補を1〜2種類に絞れます。なお、これらの刃は各5枚入で販売されていると取扱説明書に記載されています。
| 型番 | 取扱説明書の用途表示 | 材料の区分 |
|---|---|---|
| B-8 | 木材の高速切断 | 木材 |
| B-10 | 木材・合板の高速切断 | 木材 |
| B-11 | 木材・プラスチック用 | 木材・樹脂 |
| B-12 | 木材・プラスチックの高速切断 | 木材・樹脂 |
| B-13 | 木材の荒切り | 木材 |
| B-14 | 木材(薄物)用 | 木材 |
| B-15 | 木材(薄物)用 | 木材 |
| B-16 | 木材の高速切断、荒切り | 木材 |
| B-17 | 木材の高速切断、挽き回し切り | 木材 |
| B-18 | 木材の挽き回し切り | 木材 |
| B-19 | 木材・合板・プラスチック用 | 木材・樹脂 |
| B-21 | アルミ・プラスチック用 | アルミ・樹脂 |
| B-22 | 金属用 | 金属 |
| B-23 | 新建材・樹脂・金属用 | 新建材・樹脂・金属 |
| B-24 | 金属用(薄板用) | 金属 |
| B-25 | 新建材・樹脂・金属用 | 新建材・樹脂・金属 |
| B-26 | 新建材・樹脂・金属用、挽き回し切り | 新建材・樹脂・金属 |
| B-27 | 金属用、挽き回し切り | 金属 |
| B-16L | 木材(厚物)用 | 木材 |
| BR-13 | 木材の毛羽立ち防止 | 木材 |
出典:マキタ M438・M439 取扱説明書(別販売品)。M439などBタイプ指定の本体向け。各5枚入。並びは取扱説明書の表の順です(同じ表にはNo.51・No.58〜No.62も載っています)。
山の粗さ・刃の材質・長さで切り口はどう変わる?
山ピッチ3mmの木工用と1.9〜2.3mmの金属用
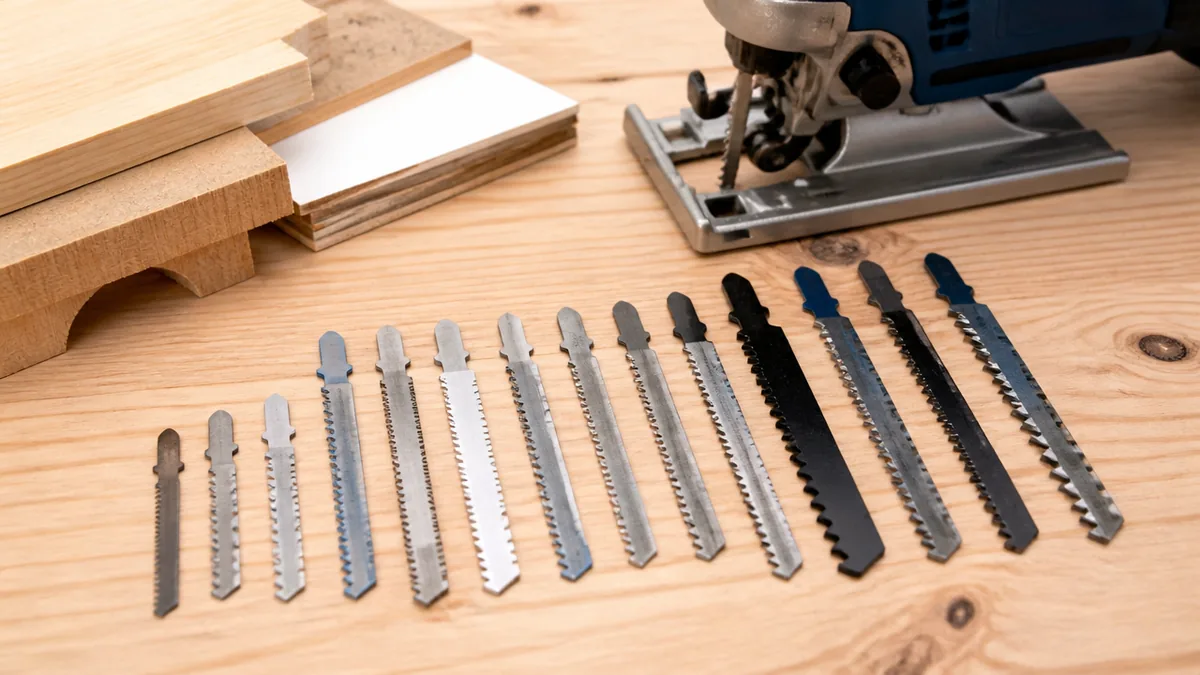
刃の性格をいちばん分かりやすく表すのが、山と山の間隔(山ピッチ)です。木工用は山の間隔が広く、金属用は狭く作られています。
ボッシュの英国向け公式ページでは、木工用のT 111 Cは山ピッチ3mm(中程度)、金属用のT 118 Bは山ピッチ1.9〜2.3mm(細目)と記載されています。山の間隔が広い刃は、1回の往復で山と山の間に入る切りくずの量が多く、柔らかく厚い木材でも切りくずを外へ運び出しながら進めます。反対に山の間隔が狭い刃は、薄く硬い金属板に対して同時に多くの山が当たるので、1つの山にかかる負担が分散され、板に引っかかりにくくなる、と考えると理解しやすくなります。
やりがちな失敗は、薄い板に山の粗い刃を使い、刃が材料にひっかかって本体ごと揺れたり、切り口がギザギザになったりすることです。逆に、厚い木に山の細かい刃を使うと、切りくずが詰まって進みが遅くなり、刃が熱を持ちやすくなります。
パッケージを見るときは、用途表示の材料名に加えて、山ピッチや山の細かさの表示を確認します。メーカーによって表示の仕方は異なるので、同じメーカーの刃どうしで比べると違いがつかみやすくなります。
切れる厚さは刃と本体の両方で決まる
どのくらいの厚さまで切れるかは、刃が想定している厚さと、本体の切断能力の両方を満たす範囲で決まります。どちらか一方だけを見ても判断できません。
刃の側では、ボッシュの公式ページがT 111 Cを木材4〜50mm、T 118 Bを金属板2.5〜6mmの厚さ向けと案内しています。本体の側では、マキタのM438の切断能力が木材40mm・軟鋼板6mm、M439が木材65mm・軟鋼板6mmと取扱説明書に記載されています。さらに4304Tの最大切断能力は、木材135mm(B-16L使用時)・アルミ20mm・軟鋼10mmです。木材135mmにはB-16L使用時という条件が付いていて、厚物用の刃を使って初めて本体の能力いっぱいまで切れることが読み取れます。
ボッシュのDIY向けページでは、刃の長さは材料の厚さより少し長いもの(少なくとも25mm長いもの)を選び、ただし長すぎない刃のほうが扱いやすいと案内されています。刃が短いと、往復の途中で刃先が材料の中に入りきってしまい、下側まで切り抜けません。
やりがちなのは、本体の切断能力の数字だけを見て、手持ちの短い刃で厚い材料に挑むことです。厚い材料を切る前には、本体の切断能力、刃の想定厚さ、刃の長さの3つを取扱説明書とパッケージで確かめます。
HCSとHSS、刃の材質表示と色の見方
替刃のパッケージに書かれたアルファベットの略号は、刃の材質を表しています。材料に合った材質かどうかも、刃選びの判断材料になります。
ボッシュの公式ページでは、木工用のT 111 Cの刃材は高炭素鋼(HCS)、金属用のT 118 BはHSS(ハイス鋼)と記載されています。木材のように比較的柔らかい材料を切る刃と、金属のように硬い材料を切る刃とで、メーカーが材質を変えていることが分かります。さらにボッシュのDIY向けページでは、ブレードの色で想定材料(木・金属・樹脂)を区別していると説明されています。売り場で迷ったときの目印になります。
やりがちな失敗は、略号の意味を確かめずに、木工用の刃で金属を切ろうとすることです。刃先がすぐに切れなくなり、替刃の消費が早まります。
注意したいのは、材質の略号や色分けのルールはメーカーごとに決められている点です。あるメーカーの色の意味を、別のメーカーの刃に当てはめないようにしましょう。判断に迷ったら、略号や色よりも用途表示の材料名を優先して読むのが確実です。
| 項目 | T 111 C(木工用) | T 118 B(金属用) |
|---|---|---|
| 山ピッチ | 3mm(中程度) | 1.9〜2.3mm(細目) |
| 想定する厚さ | 木材4〜50mm | 金属板2.5〜6mm |
| 刃材 | 高炭素鋼(HCS) | HSS(ハイス鋼) |
| 対応 | Tシャンクのジグソー | Tシャンクのジグソー |
木材をきれいに・安全に切るための刃の使い分け
直線を速く切る刃と、荒切りの刃の違い
木材の直線切りでは、仕上げに近い切断なら高速切断用、寸法の余裕をとって大まかに切るなら荒切り用と、目的で刃を分けると作業が整理できます。
マキタの取扱説明書では、B-8が木材の高速切断、B-10が木材・合板の高速切断、B-13が木材の荒切りと表示されています。M439にはB-10が木工用として付属しているので、まずはこれを基準の刃と考え、目的が変わったときに別の刃を足すと考えると分かりやすくなります。ストローク数の目安は、取扱説明書の表で木材が5〜6とされています。
やりがちなのは、荒切り用の刃で仕上がり寸法ぴったりに切ってしまい、切り口の荒れをあとで削ろうとして寸法が足りなくなることです。荒切りは寸法に余裕を残して切り、あとで仕上げる前提の切り方です。
コツは、墨線のどちら側に刃を通すかを先に決めておくことです。残す側の材料に刃が食い込まないよう、墨線の外側(捨てる側)を通します。ストロークのダイヤルは取扱説明書の目安から始め、端材で試し切りしてから本番に入ると、刃と材料の相性が事前に分かります。
薄い板と厚い材料で刃を替える理由
同じ木材でも、薄い板には薄物用、厚い材料には厚物用と刃を替えると、仕上がりと作業のしやすさが両立しやすくなります。
マキタの取扱説明書では、B-14が木材(薄物)用、B-16Lが木材(厚物)用と表示されています。薄い板は刃に引っぱられて振動しやすく、山が粗いと板がばたついて切り口が荒れやすくなります。厚い材料は切りくずの量が多く、刃の長さも必要です。4304Tの最大切断能力が木材135mm(B-16L使用時)とされているように、厚物用の刃を使うことが厚い材料を切る条件になっている機種もあります。
やりがちな失敗は、厚い材料を薄物用の刃で切ろうとして、刃が熱を持ち、切り口が斜めに流れてしまうことです。刃が材料の中でしなると、上面では墨線どおりでも下面ではずれた位置を切っていることがあります。
厚い材料を切るときは、刃の長さが材料の厚さより少なくとも25mm長いことを確認し、送る速さを抑えて刃に無理をさせないことが大切です。木材の種類によって硬さも変わるので、硬い材料では端材での試し切りを省略しないようにしましょう。
ホームセンターの木材売り場に行くと、スギ、ヒノキ、ツーバイ材、合板、集成材と名前がずらりと並んでいて、どれを選べばいいのか迷いますよね。値札には樹種名とサイズは…
板の内側をくり抜くときは直径12mm以上の穴から
板の真ん中に窓を開けるような切り抜きは、先にドリルで穴をあけ、そこから刃を入れて切るのが取扱説明書の手順です。
マキタの取扱説明書では、切り抜きの際はあらかじめドリルなどで直径12mm以上の穴をあけ、そこにジグソーブレードを入れて切るよう案内されています。刃とベースを材料に乗せた状態で始めるには、刃が板を貫通して通れる穴が必要だからです。曲線をなぞるように切る場面では、挽き回し切りの表示がある刃が選択肢になります。木材ならB-17・B-18、新建材・樹脂・金属ならB-26、金属ならB-27です。取扱説明書も、定規を使った円・円弧切りにはB-17・B-18・B-26・B-27を使うよう指定しています。
やりがちなのは、穴をあけずにベースを傾けて刃先を板に突き立てようとすることです。取扱説明書はベースを材料から浮かして使用したり、急激にひねるような切断をしたりしないよう注意しており、ジグソーブレードが折れたりして、けがの原因になるとしています。
穴は切り抜く線の内側(捨てる側)にあけ、角を出したい形なら角ごとに穴をあけておくと刃の向きを変えやすくなります。穴あけの精度やドリルの扱いについては、下の記事で詳しく解説しています。
キックバックを招く始動のしかた
刃選びと同じくらい大切なのが、刃を材料から離した状態でスイッチを入れることです。正しい刃を付けていても、始動のしかたで危険が生まれます。
マキタの取扱説明書には「ジグソーブレードを材料に当てたままスイッチを入れないでください。」と書かれています。取扱説明書はその理由を「ジグソーブレードが材料に当っていると、キックバックにより本機が浮き上がることがあり、けがの原因となります。」と説明しています。同じ取扱説明書では、ベースを浮かせた切断や、急にひねるような切断もしないよう注意されています。
やりがちな失敗は、墨線にきっちり合わせようとして刃先を材料に当ててから引き金を引くことです。位置合わせのつもりが、始動の瞬間に本体が暴れる原因になります。
ベースの前側を材料に乗せ、刃が材料から離れていることを目で確かめてからスイッチを入れ、刃の往復が安定してから材料へ送るのが基本です。曲線では急に向きを変えず、ベースを材料に密着させたまま少しずつ回します。始動の手順やオービタル調整については下の記事にまとめています。
棚板の角を丸く落としたい、板の真ん中に四角い窓を抜きたい、手ノコでは曲がってしまう線をきれいに切りたい。そんなときに手に取るのがジグソーです。検索ではジグゾーと…
状況:墨線に刃先を合わせ、材料に当てたまま引き金を引いたら本体が跳ねた。
原因:止まった刃が始動の瞬間に材料へ引っかかり、反動が本体に返るため。マキタの取扱説明書もこの始動を禁止しています。
対策:刃を材料から離してスイッチを入れ、往復が安定してから送る。ベースは浮かせず、急にひねらない。
金属やプラスチックで替刃を早くダメにしないためには?
金属を切るなら切削油が前提になる
金属を切るときに、刃の寿命をいちばん大きく左右するのが切削油です。マキタの取扱説明書は、金属の切断には必ず適切な切削油を使うよう案内しています。
取扱説明書によると、切削油を使わないと刃の寿命が極端に短くなるとされています。取扱説明書は「必ず適切な切削油を使用してください。」としたうえで、グリスを材料の裏面に塗って使用する方法もあると案内しています。金属用の刃を選んでも、切削油なしでは刃の寿命が大きく縮む、ということです。
家でやるDIYでありがちなのは、アングルや鉄板を少しだけ切りたいからと、切削油を用意せずに金属用の刃で切り始めてしまうことです。数本切ったところで刃が進まなくなり、替刃を何枚も使ってしまう、という形で失敗が表に出ます。
コツは、金属用の刃と切削油をセットで準備することです。どの切削油を使うかは、取扱説明書の案内や切削油のメーカーの使用方法を確認します。切りくずや刃は作業直後に熱くなっているので、すぐに素手で触れないようにしましょう。
状況:金属用の刃に替えたのに、鉄板を何本か切ったら刃が進まなくなった。
原因:切削油を使わず、ストロークも最高速のまま切ったため。マキタの取扱説明書は、切削油なしでは刃の寿命が極端に短くなり、高速では刃の寿命が短くなると案内しています。
対策:切削油を用意し、ダイヤルは材料ごとの目安の範囲で低めから試す。
材料ごとのストローク数の目安
ストローク数のダイヤルは、材料ごとに目安の範囲が違うと覚えておくと、刃の寿命と切り口の両方を守りやすくなります。
マキタの取扱説明書には、材料ごとのダイヤルの目安が表で載っています。木材は5〜6、軟鋼板は3〜6、ステンレスは3〜4、アルミは3〜6、プラスチックは1〜4です。木材は高めの範囲、ステンレスやプラスチックは低めの範囲に設定されていることが分かります。取扱説明書はこの表を一応の目安と位置づけています。
やりがちなのは、どの材料もダイヤル最大のまま切ってしまうことです。木材では問題が出にくくても、金属や樹脂では刃の傷みや切り口の荒れにつながります。
実際の設定は、目安の範囲の中で端材を試し切りして決めます。切り進みが遅すぎれば少し上げ、切り口が荒れたり材料が熱を持ったりするなら下げる、という調整です。目安の表は機種ごとの取扱説明書に載っているので、手持ちの本体の表を確認しておきましょう。
| 木材 | 5〜6 |
| 軟鋼板 | 3〜6(切削油を使用) |
| ステンレス | 3〜4(切削油を使用) |
| アルミ | 3〜6(切削油を使用) |
| プラスチック | 1〜4 |
出典:マキタ M438・M439 取扱説明書。表は一応の目安とされています。ほかの機種は各取扱説明書の表を確認してください。
速く切るほど刃の寿命は縮む
ストロークを上げると作業は速くなりますが、その分だけ刃の寿命を削っていると考えておくと、替刃の使い方が変わります。
マキタの取扱説明書では、ストローク数の表について、高速では速く切れるがジグソーブレードの寿命が短くなり、低速では寿命が延びると説明されています。往復の回数が増えるほど、刃先が材料とこすれ合う回数も増え、摩擦による熱と摩耗が積み重なるためです。とくに金属では、この差が刃の消耗の早さとして表に出やすくなります。
やりがちなのは、切れが落ちてきたと感じたときにダイヤルを上げて押し切ろうとすることです。速度を上げるほど刃の消耗が早まるので、切れの落ちた刃にさらに負担をかける形になります。
コツは、速さが必要な場面と、刃を長持ちさせたい場面を分けて考えることです。木材の荒切りのように仕上がりより速さを優先する場面では目安の高めの範囲、金属や樹脂のように刃や材料が熱を持ちやすい場面では低めの範囲から始める、という使い分けです。
アルミと樹脂は刃と速度の組み合わせで考える
アルミや樹脂を切るときは、材料名が入った刃を選び、ダイヤルを目安の範囲に合わせるという2つをセットで考えます。
マキタのBタイプでは、B-21がアルミ・プラスチック用、B-11が木材・プラスチック用、B-26が新建材・樹脂・金属用で挽き回し切りと表示されています。ダイヤルの目安はアルミが3〜6、プラスチックが1〜4です。プラスチックの目安は1〜4で、木材の5〜6より低い範囲です。ボッシュのDIY向けページでも、刃の色で木・金属・樹脂の想定材料を区別していると説明されており、樹脂専用の刃が用意されていることが分かります。
やりがちな失敗は、木工用の刃とダイヤル設定のまま樹脂板を切り、切り口が荒れて仕上げに手間がかかることです。刃と速度のどちらか一方だけを合わせても、仕上がりは整いにくくなります。
樹脂板は種類によって性質が異なるので、端材で刃とダイヤルの組み合わせを確かめてから本番に入りましょう。山の細かさで刃を選ぶ考え方は、レシプロソーの替刃でも共通しています。
ジグソーの替刃の交換手順と、外れ・折れを防ぐ取り付け
交換の前に電源を断ち、手を保護する
替刃の交換でまずやるべきことは、スイッチを切って電源から切り離し、手を保護してから刃に触れることです。
マキタの取扱説明書では、ジグソーブレードの取り付け・取りはずしの際は、必ずスイッチを切り電源プラグを抜くよう案内されています。さらに同じ取扱説明書には「工具類の交換は手袋・ウエスなどで手を保護してから行ってください。」とあります。充電式の本体では、ボッシュのDIY向けページがバッテリーを外してから交換する手順を示し、ボッシュDIY公式の解説では「Protective gloves protect you from cuts.」と保護手袋の役割を説明しています。
やりがちなのは、作業の合間に急いで刃を替えようとして、電源につないだまま、あるいはバッテリーを付けたまま交換することです。交換中に引き金に指がかかれば、刃が動き出します。
もう1つの注意は熱です。取扱説明書では、作業直後のブレードなどの工具類、材料、切り屑は非常に熱くなっているので触れないよう注意されており、やけどの原因になるとしています。切り終えてすぐに刃を抜くのではなく、少し時間を置いてから交換しましょう。
六角棒レンチで締めるタイプ(M438・M439)
M438・M439のように六角棒レンチで固定するタイプは、切粉を拭き取る → 刃を前向きで奥まで差す → ボルトを締めるの順で取り付けます。
マキタの取扱説明書では、ブレードおよび取り付け面の切粉などを拭き取り、刃が前向きになるようにしてブレード軸の溝に止まるまで差し込み、六角棒レンチで六角穴付ボルトを締め付けて固定する手順が示されています。切粉を拭き取るのは、取り付け面に切粉が残っているとジグソーブレードの締め付けが不完全となり、外れたり折れたりしてけがにつながると注意されているためです。
やりがちな失敗は、刃を溝の奥まで差し込まずにボルトを締めてしまうことです。差し込みが浅いと刃の保持が弱く、切っている途中で刃がずれたり外れたりする原因になります。刃の向きを逆にして差し込むのも、切れない原因です。
取り付けたら、電源を入れる前に刃を軽く引いて、ぐらつきや抜けがないかを確かめます。六角棒レンチは本体に付属していることが多いので、なくさないよう保管場所を決めておくと、交換のたびに探す手間がなくなります。
レバーやキャップで着脱するタイプ
工具を使わずに刃を交換できる本体もあります。仕組みが違えば手順も違うので、自分の本体の取扱説明書の手順に合わせることが大切です。
マキタの4304Tはブレード着脱レバー式で、4304Tの取扱説明書には「ブレード着脱レバーを A の方向へ押し出してください。」とあり、続けてレバーを「カチッ」と音がするまで引き出し、回してクランプをブレード軸端面より5〜7mm出す手順が示されています。ボッシュのDIY向けページでは、赤いキャップを少し押し上げて古い刃を下へ引き抜き、新しい刃を下から差し込んでカチッとなったらキャップを離す、という流れが紹介されています。
やりがちなのは、レバー式やキャップ式の本体に慣れた人が、別の本体でも同じ感覚で操作してしまうことです。レバーを押す方向やクランプの位置合わせなど、機種固有の手順を飛ばすと、刃が正しく保持されません。
工具なしで交換できる本体ほど手軽な分、確認を省きがちです。交換後は、刃が抜けないことと、刃の向きが前向きであることを目で確かめてから作業に戻りましょう。
刃が外れる・折れるときに見直す3点
作業中に刃が外れたり折れたりするときは、規格、差し込み、切粉の3点を順に見直すと原因を絞り込みやすくなります。
1つ目の規格は、マキタの取扱説明書が指定外の刃は固定が不完全になると注意している点です。2つ目の差し込みは、刃をブレード軸の溝に止まるまで差し込む手順を守れているかどうか。3つ目の切粉は、取り付け面に切粉が残ると締め付けが不完全になり、外れや折れにつながると注意されている点です。いずれも取扱説明書に書かれている取り付けの条件で、どれか1つが欠けても刃の保持が弱くなります。
取り付け以外では、使い方も関係します。取扱説明書が注意しているように、ベースを浮かせたり急にひねったりする切断は刃に無理な力をかけます。曲線で刃をこじるように向きを変えると、刃がしなって折れやすくなります。
刃が折れたときは、すぐに次の刃を付けて再開するのではなく、電源を断ってから取り付け面の切粉を拭き、規格と差し込みを確認してからやり直します。同じ原因が残ったままだと、次の刃も同じように傷めてしまいます。
替刃はいつ替える?付属の刃だけで足りる?
意外と知られていない付属刃の中身
意外と知られていないけれど、本体に付属している刃は木工用です。ジグソーを買ったその日から金属も樹脂も切れる、というわけではありません。
マキタの取扱説明書では、M438の付属品はジグソーブレードNo.10(木工用)、M439の付属品はジグソーブレードB-10(木工用)と記載されています。B-10は、Bタイプの別販売品の表では木材・合板の高速切断と表示されている刃です。つまり付属の刃は、木材を速く切ることを想定した1種類であり、金属や樹脂、仕上がり重視の木工はそれぞれ別の刃を用意する前提になっています。
やりがちなのは、ジグソーは何でも切れる工具だと考えて、付属の刃のまま鉄板やアクリル板を切り始めてしまうことです。刃が進まない、すぐに切れなくなる、切り口が荒れる、といった不満は、本体の能力ではなく刃の選択が原因であることがあります。
ジグソーを買ったら、付属品の欄で付属刃の型番と用途を確かめ、これから切る予定の材料と照らし合わせておきましょう。足りない用途があれば、本体の規格に合う刃を用途表示から選んで買い足します。
交換時期は時間や枚数で決めない
替刃の交換時期は、何時間使ったか、何枚切ったかでは決めにくいものです。刃の寿命そのものが、使い方の条件で大きく変わるからです。
マキタの取扱説明書では、高速では刃の寿命が短くなり低速では延びること、金属の切断で切削油を使わないと寿命が極端に短くなることが説明されています。何時間や何枚で交換するといった数値の基準ではなく、寿命を左右する条件のほうが書かれている、ということです。
やりがちなのは、まだ使えるはずだと考えて、切れの落ちた刃を押し付けて使い続けることです。押す力が強くなるほど本体の操作は不安定になり、ベースが浮いたり、刃がしなって折れたりする方向に働きます。
目安として意識したいのは、作業の手ごたえの変化です。同じ材料なのに切り進みが遅くなった、押す力を強めないと進まない、刃先が欠けたり曲がったりしている、といった変化があれば交換を考えるきっかけにします。マキタのBタイプ替刃は各5枚入なので、予備を手元に置いておくと、切れの落ちた刃で無理をせずに済みます。
読者タイプ別・最初にそろえる刃の考え方
替刃は、これから何を作るかで最初にそろえる種類が変わります。ここでは、マキタのBタイプ指定の本体を例に、用途表示から考える組み合わせを整理します。
棚づくりなど木材の直線切りが中心の人は、付属のB-10を基準に、見える部材の仕上がりを整えたいなら毛羽立ち防止のBR-13、厚い材料を切るなら厚物用のB-16Lを足す、という順番が考えやすくなります。飾り棚や看板などで曲線を切りたい人は、木材の刃に加えて、切り抜き用の穴をあけるドリルの準備が先です。取扱説明書の直径12mm以上の穴の手順を守ると、刃を入れやすくなります。金属や樹脂も切りたい人は、材料に合わせてB-21、B-22、B-24、B-26などから選び、金属なら切削油も一緒にそろえます。
やりがちな失敗は、使う予定のない刃まで一度にそろえてしまい、結局使わずに終わることです。反対に、木材用だけ持って金属の作業に臨むと、作業の途中で手が止まります。
次の作業で切る材料と厚さを書き出し、それに合う刃だけを足していくのが、無駄の少ないそろえ方です。他社の本体を使っている場合は、本体の取扱説明書の規格に合わせて、そのメーカーの用途表示から同じ考え方で選びましょう。
値段やセット品を見るときの注意
替刃は単品のほか、複数の用途を組み合わせたセット品も売られています。どちらを選ぶ場合も、値段より先に規格と用途を確かめることが大切です。
替刃の値段は販売店や時期によって変わるため、この記事では具体的な金額は扱いません。判断の軸になるのは、本体の規格に合っているか、切る材料に合っているか、そして1パックに何枚入っているかです。マキタのBタイプ替刃は、取扱説明書で各5枚入と記載されています。同じ用途の刃を5枚まとめて使うのか、用途の違う刃を少しずつ試したいのかで、単品とセット品のどちらが合うかが変わります。
やりがちなのは、枚数の多いセット品を割安に感じて選んだものの、規格が本体に合っていなかった、あるいは使わない用途の刃ばかりだった、というケースです。規格が合わない刃は、何枚あっても使えません。
売り場では、パッケージの規格表示、用途表示、入り数の順に確認しましょう。迷ったら、本体の取扱説明書の別販売品の表にある型番を控えて持っていくと、確実に合う刃を選べます。
まとめ|規格・材料・速度の3点で替刃を選ぶ
ジグソーの替刃選びで迷う原因の多くは、刃の種類の多さではなく、選ぶ順番が決まっていないことにあります。本体が受け付ける規格を確かめ、切る材料の用途表示で候補を絞り、厚さや仕上がりに合わせて山の粗さと長さを決める。この順番を守れば、売り場で並ぶ刃の記号も読み解けるようになります。最初の一歩として、手持ちのジグソーの銘板で型番を確かめ、取扱説明書の使用ブレード欄と付属品の欄を開いてみてください。付属の刃がどの用途向けかが分かれば、次の作業のために何を買い足せばよいかが自然に見えてきます。交換のときは電源を断ち、手を保護し、切粉を拭いてから奥まで差し込む、という基本も合わせて習慣にしておきましょう。
※替刃の規格・型番・取り扱いは機種や時期によって変わることがあります。最新情報は各メーカーの公式サイトと取扱説明書でご確認ください。
コメント