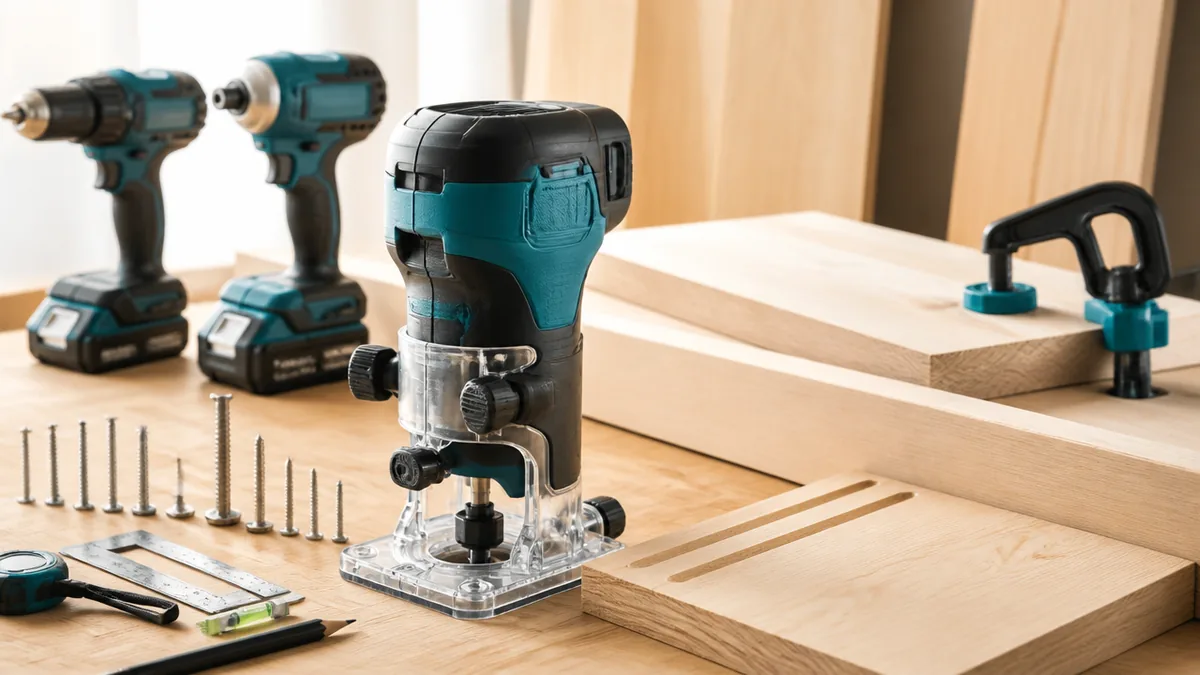
棚板の角を丸く面取りしたい、板に溝を彫って棚を差し込みたい。そう考えて調べると、必ず名前が出てくるのがトリマです。ただ、手のひらに収まるほどの小さな本体なのに、刃がどう回り、どちらへ動かせばいいのかが分かりにくい。ビットの種類も多く、最初の一本で迷っている人も多いはずです。
先に結論をお伝えすると、トリマは高速で回転するビットで木の縁や表面を削る道具で、使い方の要点は3つに集約できます。溝は1回で深く削らず、マキタの取扱説明書が示す1回3mm以下を守ること。材料を送る向きは、加工面がビットの左側に来るようにすること。そして、材料をクランプで固定し、端材で試し削りしてから本番に入ることです。
この記事では、マキタのコード式トリマ(モデル3703・3709・3702)と充電式トリマ(モデルRT51D)の取扱説明書を一次資料に、トリマの仕組み、ビットの選び方、切り込み深さの決め方、送り方向の理屈、安全上の注意までを順番に解説します。特定の機種の優劣ではなく、取扱説明書のどこを読めば自分で判断できるかを持ち帰ってもらうための記事です。
・トリマが木を削る仕組みと、面取り・溝切り・トリミング・円切りの使い分け
・同じ6mmトリマでも型番で消費電力や質量が違う理由と、仕様表の読み方
・溝を1回3mm以下に抑える取扱説明書の基準と、加工面をビットの左に置く送り方向
・保護めがね・防じんマスク・材料の固定など、取扱説明書が求める安全の基本
電動工具トリマとは?高速回転のビットで木の縁と溝を削る道具
30,000min-1で回るビットが木を少しずつ削り取る
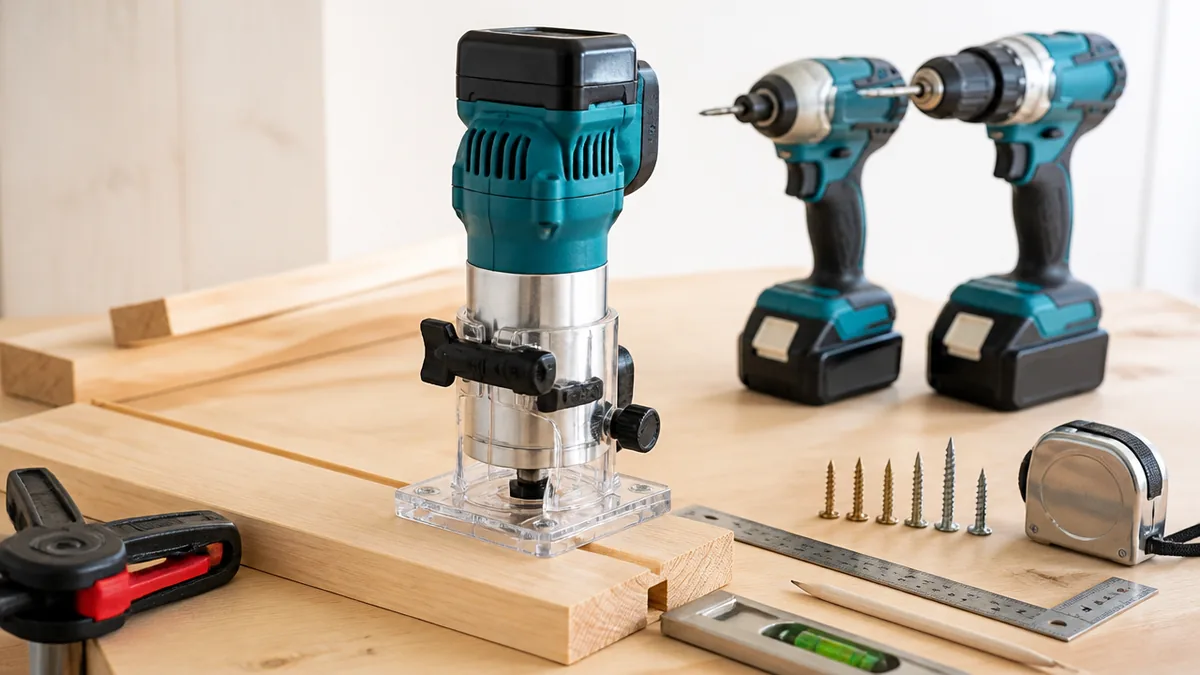
トリマは、モーターの軸先にビットと呼ばれる刃物を取り付け、それを高速回転させて木材を削る電動工具です。マキタのコード式トリマ3703の取扱説明書では、回転数は30,000min-1と記載されています。min-1は1分あたりの回転数を表す単位なので、ビットが1分間に3万回転する計算です。
この回転数の高さが、トリマの仕上がりを左右します。ビットの刃は一度に大きく木を切り取るのではなく、高速で何度も材料に触れながら薄く削り取っていきます。そのため、送る速さと削る量の釣り合いが取れていると、加工面が滑らかに仕上がりやすくなります。逆に、無理に押し込んで一度にたくさん削ろうとすると、モーターに負担がかかり、加工面が荒れる原因になります。
家でのDIYでよくある失敗は、ドリルと同じ感覚で強く押し付けてしまうことです。トリマは穴を掘る道具ではなく、ベース(底板)を材料に密着させて横へ滑らせながら削る道具です。押し付ける力より、ベースを浮かせずに一定の速さで送ることのほうが仕上がりに効きます。
取扱説明書を開いたら、まず仕様表の回転数の欄を確認しておきましょう。高速回転する刃物を手で持って動かす工具であることを最初に意識しておくと、後で出てくる送り方向や保護具の注意がなぜ必要なのか、つながって理解できます。
面取り・溝切り・トリミング・円切りの4つの仕事
トリマでできる加工は、取扱説明書に載っている付属品の用途から整理すると分かりやすくなります。3703の標準付属品には、トリマガイド、ストレートガイド、テンプレットガイド、スパナ2本、ストレートビット6mmが挙げられています。
このうちストレートガイドについて、マキタのトリマ3703の取扱説明書は「面取り、溝切り加工に使います。」と説明しています。板の縁と平行にまっすぐ削る作業がこれにあたります。一方のトリマガイドは、デコラ・ベニヤ張りの家具や建具のトリミング、曲面加工に使うものとされています。化粧板を貼った天板の、はみ出した縁を本体の板に合わせて削り落とす作業がトリミングです。
さらに、ストレートガイドとガイドプレートを組み直すと円切削もできます。同書では、加工できる半径は最小70mm・最大221mmで、ただし172〜186mmの円は加工できないと書かれています。丸いテーブル天板や鍋敷きのような形を、中心を軸に回して削り出すイメージです。
やりがちなのは、何でも1本のビットで済ませようとすることです。仕事ごとに使うガイドとビットが違うので、作りたい形を先に決め、それに合うガイドを付属品の中から選ぶ順番で考えると迷いません。
6mmと8mmのチャック孔径はビットの軸の太さ
トリマの仕様表で必ず見ておきたいのがチャック孔径です。これはビットの軸(シャンク)を差し込む穴の径で、取り付けられるビットの太さを決めます。マキタ3703・3709はチャック孔径6mm、3702はφ6mmと記載され、充電式のRT51Dの取扱説明書には「チャック孔径 6 mm および 8 mm」とあります。
なぜここが大事かというと、ビットは軸径が合っていないと正しく締め付けられないからです。軸の細いビットを太い穴に入れても固定できず、高速回転中に振れたり抜けたりする危険があります。購入するビットのパッケージにある軸径と、本体のチャック孔径が一致しているかを確認するのが出発点です。
家でのDIYでありがちなのは、見た目の刃の大きさだけでビットを選び、軸径を見落とすことです。刃先の幅や形はさまざまでも、本体側が受け入れられるのは仕様表に書かれた軸径だけです。
RT51Dの取扱説明書では、付属セット品に「コレットコーン 8(軸径 8 mm ビット用)」が入っていて、8mm軸のビットはこの部品に差し替えて使う構成です。交換の手順は取扱説明書で確かめてから行いましょう。
ビット=トリマの先端に付ける刃物。形によって面取り・溝切り・トリミングなど仕事が決まる。
チャック孔径=ビットの軸を差し込む穴の径。マキタ3703は6mm、RT51Dは6mmおよび8mm。
コレットナット=ビットの軸を締め付けて固定するナット。3703ではスパナで締める。
min-1=1分あたりの回転数。3703の仕様表では30,000min-1。
プランジベースという選択肢とルーターとの関係
トリマについて調べると、ルーターという似た工具の名前もよく目にします。ただし、本記事で一次資料としたマキタの取扱説明書には、トリマとルーターの違いを定義した記述はありません。そのためここでは、取扱説明書から読み取れる範囲で、ベースの違いという観点に絞ってお伝えします。
RT51Dの取扱説明書では、プランジベースは購入時から本体に取り付けてあり、トリマベース(トリマベースアッセンブリ)は別販売品として載っています。プランジ(plunge)は沈めるという意味の言葉で、同書の切り込み深さの調整でも、プランジベースを押し下げると設定した切り込み深さで切削できる手順になっています。ベースの選び方で加工の入り方が変わるわけです。
やりがちな誤解は、ベースを付け替えれば何でも同じようにできると考えることです。ベースごとに手順や注意事項が分かれているので、プランジベースを使うときは、その章の手順を最初から読み直す必要があります。
ルーターとの比較で迷った場合も、名称より先に、自分の作業に必要なベースと軸径に対応しているかを仕様表で確認するのが確実です。
型番で何が違う?コード式3機種と充電式の仕様を並べて読む
同じ6mmトリマでも消費電力は350Wから500Wまで違う
トリマは見た目が似ているので、どれも同じ性能に見えがちです。しかし、同じマキタの6mmコード式でも、取扱説明書の仕様表を並べると数値ははっきり異なります。3703は消費電力350W、3702は380W、3709は500Wと記載されています。電流も3703が3.8A、3702が4A、3709が5.3Aです。
消費電力は、モーターがどれだけの電力を使って仕事をするかの目安です。回転数はいずれも30,000min-1と同じでも、負荷がかかったときに回転を保とうとする余裕は消費電力の違いとして表れやすい、と考えると仕様表が読みやすくなります。硬い材料や幅の広いビットを使う場面では、この違いが意味を持ってきます。
ありがちな失敗は、型番を確かめずにネット上の別機種の情報を当てはめることです。同じシリーズに見えても、数値は型番ごとに違います。3709の取扱説明書も、型番に応じた仕様を個別に示しています。
手元の機種の数値を知りたいときは、本体の銘板で型番を確認し、その型番の取扱説明書を読む。これがいちばん確実な方法です。下の表は、取扱説明書に記載のある項目だけを並べたものです。
| 項目 | 3703(コード式) | 3709(コード式) | 3702(コード式) | RT51D(充電式) |
|---|---|---|---|---|
| 電源・電流 | 単相交流100V・3.8A | 5.3A | 4A | 直流18V |
| 消費電力 | 350W | 500W | 380W | (DCブラシレスモータ) |
| 回転数 | 30,000min-1 | 30,000min-1 | 30,000min-1 | 10,000〜30,000min-1 |
| チャック孔径 | 6mm | 6mm | φ6mm | 6mmおよび8mm |
| 質量 | 1.5kg | 1.5kg | 1.6kg | 3.0kg(バッテリ含む) |
出典:マキタ 3703取扱説明書/3709取扱説明書/3702取扱説明書/RT51D取扱説明書。空欄の項目は本記事で参照した資料から転記していません。
充電式RT51Dはコード式3703のちょうど倍の質量
今回取扱説明書を並べた機種では、充電式のRT51Dのほうがコード式より重くなっています。コードがないぶん取り回しが軽快な印象がありますが、RT51Dの取扱説明書では質量は3.0kg(バッテリ含む)、コード式3703は1.5kgです。RT51Dは3703のちょうど倍の質量です。
RT51Dの3.0kgはバッテリ(BL1860B)を含む質量で、購入時にはプランジベースも取り付けてある構成です。ベースもバッテリの有無も違うので、重さの差をバッテリだけのせいとは言い切れません。RT51Dは直流18Vのバッテリで動く構成で、取扱説明書に記載された寸法も長さ110mm×幅227mm×高さ262mm(バッテリ含む)と、背の高い形になっています。トリマは片手や両手で支えながら横に送る道具なので、重さと重心の高さは操作感に直接響きます。
ありがちな失敗は、コードの煩わしさだけで充電式を選び、縁の面取りのような細かい作業で本体を支えきれずにベースが傾いてしまうことです。ベースが浮くと削りの深さが一定にならず、加工面にうねりが出ます。
逆に、電源の取りにくい場所で作業したい、コードが材料に引っかかるのを避けたいという人には、充電式の利点がはっきりあります。どちらが上という話ではなく、重さと取り回しのどちらを優先するかで選ぶのが筋です。
回転数を変えられる機種が向いている作業
表を見ると、コード式3機種の回転数は30,000min-1の1つだけなのに対し、RT51Dは10,000〜30,000min-1と幅を持たせてあります。つまり回転数を変えられる機種と、変えられない機種があるということです。
回転数を変えられると、材料やビットに合わせて削る速さを調整できます。トリマの取扱説明書は送り速度について、速すぎるとモーターやビットの損傷を招き加工面が汚くなる一方、遅すぎると焦げ跡が付くことがあると説明しています。削る速さは、ビットの回転と送る速さの組み合わせで決まるので、回転側でも調整できるのは選択肢が増えることを意味します。
ただし、回転数の具体的な使い分けを本記事で数値として示すことはしません。材料やビットごとの推奨回転数はメーカーにより異なり、機種ごとの取扱説明書に従うのが原則だからです。
回転数を変えられる機種を使う場合でも、まずは端材で試し削りをして、焦げや毛羽立ちが出ないかを目で確かめる。この手順はどの機種でも変わりません。
コード式は延長コードの太さと長さもセットで確認
コード式を選ぶ場合に見落としやすいのが、延長コード(つなぎコード)の条件です。3703の取扱説明書には、つなぎコードの太さと長さの組み合わせが表で示されていて、0.75mm2なら最大20m、1.25mm2なら最大30mとされています。
コードが細く長くなるほど電気が流れにくくなり、本体に届く電圧が下がります。電圧が下がるとモーターが本来の力を出しにくくなり、削っている途中で回転が落ちて加工面が荒れる、モーターに負担がかかる、といった問題につながりやすくなります。そのため、取扱説明書は太さに応じた長さの上限を示しているわけです。
ベランダや庭先で作業しようとして、手近にあった細い延長コードをつなぐのは、家でのDIYでよくある見落としです。延長コード自体に表示されている導体の太さ(mm2の表示)を確かめ、取扱説明書の表と照らし合わせましょう。
なお、コンセントの増設や配線の変更は資格が要る作業です。電源が足りないときは、配線をいじるのではなく、作業場所を変えるか充電式を検討するのが現実的です。
ビットは刃の形で仕事が決まる|溝・面取り・コロ付の違い
ストレートビットとU溝・V溝ビットは溝の断面で選ぶ
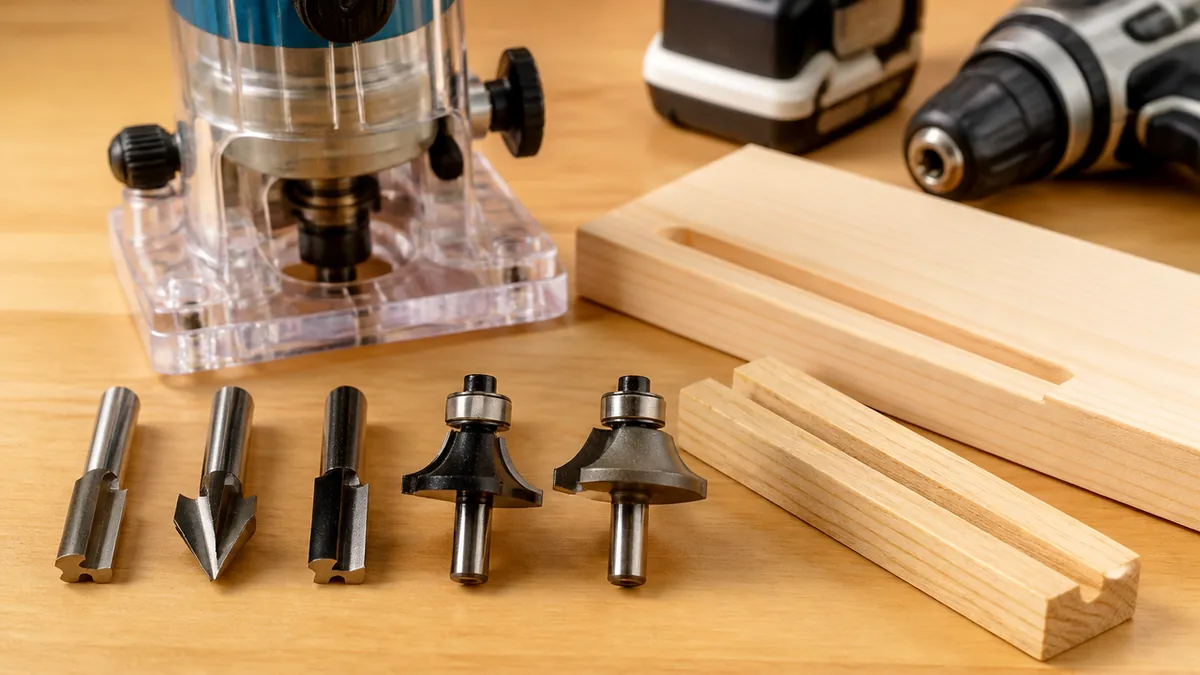
トリマのビットは、刃の形がそのまま加工後の断面になります。3703の取扱説明書に載っている別販売品のビットを見ると、溝を掘る系統として、ストレートビット、U溝ビット、V溝ビットが並んでいます。
ストレートビットは、底が平らで側面がまっすぐな溝を掘るためのビットです。棚板を差し込む溝や、板の端を段状に削る作業に向きます。3703にはストレートビット6mmが標準付属品として入っており、別販売品では6×6mm、6×8mmといった呼び寸法の設定があります。U溝は底が丸い溝、V溝はV字の溝を掘るためのもので、表札の文字や飾り溝のような用途に使い分けます。
ありがちな失敗は、棚板を差し込む溝をV溝ビットで掘ってしまい、板がぐらつくことです。差し込む部材の断面と、ビットが作る溝の断面が合っているかを先に考えるのが選び方の基本です。
ビットのパッケージに書かれた呼び寸法と、加工したい溝の幅・形を照らし合わせてから選びましょう。深さはビットではなく、本体側の切り込み深さ調整で決めます。
カク面30°・45°・60°と丸面4R・8Rで角の表情を変える
板の角を落とす面取り系のビットは、削った後の角の形で種類が分かれます。3703の取扱説明書の別販売品一覧では、カク面ビットには30°・45°・60°の角度があり、丸面ビットには4R・8Rの半径が示されています。ほかにもサジ面ビット、ヒョウタン面やギンナン面といった装飾的な形のビットが並んでいます。
カク面は角を斜めにまっすぐ落とす形、丸面は角を丸く削る形です。Rは半径を表す記号なので、8Rのほうが4Rより大きく丸く削れます。角を落とすと、手が触れたときの当たりが柔らかくなるうえ、角が欠けにくくなるという実用上の効果もあります。
家具の天板で失敗しやすいのは、大きな丸面をいきなり選んでしまい、薄い板では角がなくなりすぎて見た目のバランスが崩れることです。板の厚みに対してどれだけ削るかを、端材で確かめてから決めると安心です。
形の名前が多くて迷ったら、まずは角を斜めに落とすか、丸くするかの2択で考え、角度や半径はその次に選ぶと整理しやすくなります。
コロ付ビットが縁をなぞるだけで加工できる理由
ビットの一覧で目立つのが、コロ付と名前の付いた種類です。コロ付フラッシュビット、コロ付丸面ビット、コロ付カク面ビットなど、多くの形にコロ付の版があります。コロはビットの先端などに付いたベアリングで、これを材料の縁に沿わせながら加工します。
コロ付が便利なのは、ガイドを使わなくても削る位置が決まるからです。コロ自体は材料に当たっても回り続けるので、縁をなぞるように送れば、刃は常に縁から同じ距離を削ります。曲線の縁でも同じ形の面取りがしやすいのはこのためです。化粧板の縁を本体の板と面一に揃えるフラッシュビットも、この仕組みを利用しています。
注意したいのは、コロは縁そのものを基準にするので、縁にへこみや欠けがあるとその形をそのまま写し取ってしまうことです。下地の縁が荒れていると、仕上がりも荒れます。
コロ付を使う前に、なぞる縁がまっすぐ・滑らかかを指先で確かめ、必要なら先に整えておきましょう。材料の性質による削れ方の違いは、木材の種類を解説した記事も参考になります。
ホームセンターの木材売り場に行くと、スギ、ヒノキ、ツーバイ材、合板、集成材と名前がずらりと並んでいて、どれを選べばいいのか迷いますよね。値札には樹種名とサイズは…
| 溝を掘る系統 | ストレートビット(6×6mm・6×8mmなど)/U溝ビット/V溝ビット |
| 角を落とす系統 | カク面ビット(30°・45°・60°)/丸面ビット(4R・8R)/サジ面ビット |
| 縁をなぞる系統(コロ付) | フラッシュビット(コロ付)/コロ付丸面・カク面・両段サジ面・ヒョウタン面・ギンナン面ビット |
| 使い方のコツ・注意 | 軸径が本体のチャック孔径と合うものを選ぶ。き裂・変形のあるビットや指定外のビットは使わない |
指定外のビットや傷んだビットを使ってはいけない理由
ビットは消耗品なので、安価な互換品や古いビットを使いたくなることもあります。しかし、マキタの取扱説明書は、取扱説明書およびカタログに記載された付属品やアタッチメント以外を使うと事故やけがの原因になるという趣旨の注意を載せています。また、き裂があるもの、変形したもの、指定外のビットは使用しないよう求めています。
取扱説明書が示す帰結は「けがの原因になります。」までですが、ビットは30,000min-1という高速で回転しています。軸がわずかに曲がっているだけでも回転中に振れが大きくなり、加工面が荒れるだけでなく、刃が欠けて飛ぶ危険があります。き裂のある刃は回転の力に耐えきれず割れる恐れがあります。
やりがちなのは、作業の途中で刃先が欠けたのに気付かず使い続けることです。削った面に筋が入る、音が変わったと感じたら、スイッチを切ってプラグを抜き、ビットを外して刃先を確かめましょう。
なお、同書にはマキタの取扱説明書の別販売品の欄に「特殊形状ビットはご注文により製作いたします。」との記載もあります。一覧にない形が必要なときも、自分で刃を加工するのではなく、メーカー公式の案内に従うのが安全です。
削る前の準備で仕上がりが決まる|ビット取付けと切り込み深さ
ビットの取付けはプラグを抜いてからスパナ2本で
トリマの作業は、ビットを正しく取り付けるところから始まります。3703の取扱説明書では、まずスイッチを切り、プラグを電源から抜くことが前提です。そのうえで、チャック穴にビットを深く差し込み、スパナ10でシャフトを固定しながら、スパナ17でコレットナットを締め付ける手順が示されています。
2本のスパナを使うのは、片方で軸が回らないように押さえ、もう片方でナットを締めるためです。軸を押さえずにナットだけ回すと、軸ごと空回りして十分に締まりません。締め付けが甘いと、回転中にビットが抜け出してくる恐れがあります。
ありがちな失敗は、ビットを浅く差し込んだまま締めてしまうことです。差し込みが浅いと、つかんでいる部分が短くなり、振れや抜けの原因になります。取扱説明書が深く差し込むよう求めているのはこのためです。
もう1つ大切なのが、締め終わったらスパナを必ず本体から外すことです。マキタの取扱説明書は、電源を入れる前に調節に用いたキーやレンチ等の工具類を取りはずすよう注意しています。付けたまま回すと、工具が飛ぶ危険があります。
切り込み深さはビット先端をベース面に揃えてから測る
ビットを付けたら、次は削る深さを決めます。3703の取扱説明書では、締め付けナットをゆるめ、調整ネジでベース部を動かして深さを調整する手順になっています。ポイントは、まずビットの先端をベース面と同じ高さに揃え、その位置を基準にスケールを読むことです。
なぜ基準を揃えるのかというと、深さはベース面からビット先端がどれだけ出ているかで決まるからです。基準がずれたまま目盛りを読むと、思った深さより深く、あるいは浅く削ってしまいます。いったん平らな面にベースを置き、ビット先端が面に触れる位置を0点として扱うと、目盛りの数字がそのまま切り込み深さになります。
家でのDIYでありがちなのは、調整後に締め付けナットを締め忘れることです。作業中に振動でベースが動き、溝の深さが途中から変わってしまいます。
深さを決めたら、ナットが締まっているかを指で確かめ、端材で1本削って実際の深さを定規で測っておくと確実です。目盛りと実測がずれていれば、その差を頭に入れて本番に臨めます。
材料はクランプで固定し、釘などの異物を探しておく
トリマは本体を両手で操作する道具なので、材料は手で押さえるのではなく固定しておく必要があります。マキタのトリマ3703の取扱説明書は「加工する物を固定するために、クランプや万力などを利用してください。」と求めていて、手で保持するより安全で、両手で本機を使えるという理由が添えられています。
材料が動くと、削る位置がずれるだけでなく、ビットが材料に食い込んで本体を持っていかれる原因になります。片手で材料、片手で本体という持ち方は、送る力の向きが安定せず、ベースが浮きやすくなります。
もう1つ確認したいのが、材料に釘などが残っていないかです。同書は「材料に釘などの異物がないことを確かめてください。」と注意しています。古材や解体した棚の板を再利用するとき、頭の折れた釘が埋まっていることはよくあります。高速回転するビットが金属に当たると、刃こぼれやけがの原因になります。
クランプは、トリマのベースが通る道をふさがない位置に付けるのがコツです。削る経路を指でなぞってみて、途中でクランプに当たらないかを確かめてからスイッチを入れましょう。
不要な材料で試し削りしてから本番に入る
準備の最後は試し削りです。3703の取扱説明書は、不要な材料で試し削りをして、送り速度や加工寸法を確認するよう案内しています。いきなり本番の材料に刃を入れないことが、トリマで失敗しないための近道です。
試し削りが必要なのは、送る速さの適正が材料やビットの組み合わせで変わるからです。同書は、送り速度が速すぎるとモーターやビットの損傷を招き加工面が汚くなり、遅すぎると焦げ跡が付くことがあると説明しています。この加減は数字で決めるより、実際に削って加工面を見るほうが確かめやすいものです。
ありがちな失敗は、試し削りに本番と違う樹種の端材を使うことです。硬さの違う木では削れ方も焦げ方も変わるので、できれば本番と同じ材料の切れ端を使いましょう。
試し削りでは、深さ、幅、加工面の焦げや毛羽立ちの3点を確認します。問題がなければ、同じ速さを本番でも再現するつもりで送ると、仕上がりが揃いやすくなります。
溝は1回で深く削らない|取扱説明書の「1回3mm以下」と分けて削る手順
取扱説明書が溝切りの深さに上限を設けている
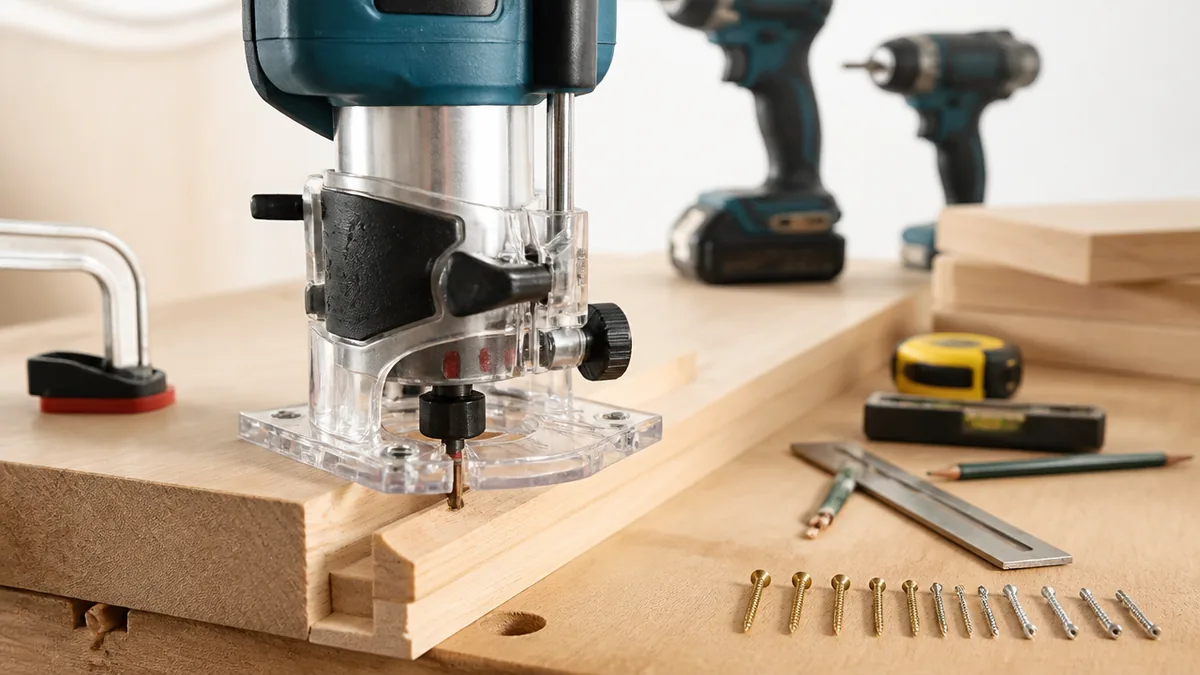
トリマで溝を掘るとき、最も守りたい数字が切り込み深さの上限です。マキタのトリマ3703の取扱説明書には「溝切りの場合の 1 回の切り込み深さは、3mm 以下にしてください。」と明記されています。3702・3709の取扱説明書にも同じ趣旨の記述があり、同じメーカーの6mmトリマで共通の基準になっています。
取扱説明書は、この3mmという数値の理由までは書いていません。一般に溝切りはビットの側面と先端の両方で材料を削るため、角だけを削る面取りに比べて削る量が多くなりやすく、1回で深く入れるほどその量が増えます。
なお同書は、溝切りに限らない「切り込み深さの調整」の項で、「切り込み深さが大き過ぎると、本機の操作が困難になったりモータに過負荷がかかったりします。」と注意しています。
1回3mm以下は、マキタの取扱説明書が溝切りについて数値で示している基準です。溝を彫る作業では、深さ調整の目盛りを3mm以下に合わせることを最初の手順にしましょう。
深い溝は2〜3回に分けて少しずつ下げる
では、もっと深い溝が必要なときはどうするか。マキタの3703の取扱説明書は「深い溝を加工する場合は 2 ~ 3 回に分けて加工してください。」と案内しています。1回の深さを上限以内に抑え、同じ溝を何度か通して少しずつ深くしていく方法です。
分けて削ると、1回あたりに削る量が減るので、モーターの回転が落ちにくくなります。回転が安定していれば、加工面が滑らかに仕上がり、焦げも出にくくなります。結果として、急いで1回で削るより、きれいで正確な溝になりやすいのです。
分割するときの注意点は、毎回ガイドの位置を動かさないことです。深さだけを変え、ガイドやクランプはそのまま残しておけば、溝の位置がずれません。深さを変えるたびに締め付けナットを確実に締め直すことも忘れずに。
何回に分けるかは、目標の深さを1回の上限で割り、余裕を持たせて決めます。最後の1回は薄く削ると、底面がきれいに整いやすくなります。
状況:棚板を差し込む溝を、目盛りを最終深さに合わせて一度で掘ろうとする。
起きること:本体が押し返されて線から外れる、モーターに過負荷がかかる、加工面が荒れて焦げる。
原因:1回あたりに削る量が多すぎ、ビットとモーターに抵抗が集中している。
対策:マキタの取扱説明書のとおり、溝は1回3mm以下に設定し、深い溝は2〜3回に分けて少しずつ下げる。ガイドの位置は動かさず、深さだけを変える。
送り速度は速すぎても遅すぎても仕上がりを崩す
深さと同じくらい仕上がりに効くのが送り速度です。3703の取扱説明書は、送り速度が速すぎるとモーターやビットの損傷を招くだけでなく加工面が汚くなり、遅すぎると焦げ跡が付くことがあると説明しています。
速すぎると汚くなるのは、刃が材料を削りきる前に次の部分へ進んでしまい、削り残しやささくれが出るからです。遅すぎると焦げるのは、同じ場所で刃が材料をこすり続け、摩擦の熱がたまるからです。トリマのように高速回転する工具では、止まりかけるほどゆっくり送るのも失敗の原因になります。
家でのDIYでありがちなのは、慎重になるあまり途中で手が止まり、そこだけ焦げ跡が残ることです。特に角や溝の端で一瞬止まると、輪のような焦げが付きやすくなります。
コツは、試し削りで加工面がきれいに出る速さを見つけ、本番ではその速さを一定に保つことです。経路の途中で持ち替えなくて済むよう、作業前に体の向きと立ち位置を決めておくと、送りが途切れにくくなります。
端から遠い溝はまっすぐな当て板をガイドにする
ストレートガイドは、板の縁を基準にして平行な溝を掘るための付属品です。しかし、板の中央付近に溝を掘りたい場合など、縁からの距離が遠すぎてガイドが届かないこともあります。
そのような場合について、3703の取扱説明書は、まっすぐなガイド面を持つ板をクランプで材料に固定し、トリマのベースをそれに沿わせて送る方法を示しています。ガイドの基準を材料の縁から当て板に移すことで、どこにでもまっすぐな溝が掘れるという理屈です。
ありがちな失敗は、当て板そのものが反っていたり、クランプが1箇所だけで途中が浮いていたりすることです。当て板が曲がっていれば溝も曲がり、浮いていれば送る力で当て板がずれます。
当て板は、まっすぐであることを確かめたうえで両端をクランプで留めましょう。溝の位置は、ビットの刃先とベースの縁との距離を測り、その分だけ当て板をずらして固定するのが基本の考え方です。
送り方向は加工面を左に|逆方向は反発が大きくけがの原因
加工面がビットの左側に来る向きで送る
トリマで多くの人が戸惑うのが、どちらの向きに本体を送ればいいかです。マキタの3709の取扱説明書は、材料の側面を加工するときは、送り方向に向かって加工面がビットの左側に来るように送るよう求めています。3703の取扱説明書も、材料の側面を加工するときの送り方向を同じように示しています。
逆向きに送るとどうなるか。マキタの3703の取扱説明書は「逆方向に本機を送ると反発が大きく、安定した作業ができません。」と説明しています。取扱説明書が逆方向を避ける理由として書いているのは、この「反発が大きく」なることまでで、3709・3702・充電式RT51Dの取扱説明書では同じ箇所が「けがの原因になります。」と結ばれています。取扱説明書の図には、正しい送り方向とビットの回転方向が矢印で描かれているので、手元の機種の図で向きを確かめましょう。
頭で覚えるより、体で確かめるのが早い部分です。作業台の前に立ち、送る方向を向いたとき、削りたい面が刃の左にあるか。これをスイッチを入れる前に毎回指差しで確認しましょう。
板の四辺を一周面取りする場合は、外周を反時計回りか時計回りのどちらで回ると加工面が左に来るかを、端材で一度試して決めておくと迷いません。
逆向きに送ると反発が大きく、けがの原因になる
送り方向の誤りは、トリマの事故につながりやすい失敗です。逆方向の送りについて、マキタの3709取扱説明書は「逆方向に本機を送ると反発が大きく、けがの原因になります。」と、より強い表現で注意しています。
取扱説明書は反発の具体的な動き方までは書いていませんが、3703の取扱説明書は「使用中は、振り回されないよう本体を確実に保持してください。」とも注意しています。反発で本体が振られると、手で抑えきれずにガイドから外れ、加工面をえぐったり、手元が乱れたりします。
状況:板の縁を面取りするとき、右利きで押しやすい向きに何となく送り始める。
起きること:本体が引っ張られるように走り、ガイドから外れて縁をえぐる。手元が乱れて危険。
原因:加工面がビットの右側に来る逆方向で送っており、反発が大きくなっている。
対策:マキタの取扱説明書のとおり、送り方向に向かって加工面がビットの左側に来る向きで送る。スイッチを入れる前に向きを指差しで確認する。
家でのDIYで起きやすいのは、板を一周削るうちに、途中の辺だけ向きを逆にしてしまうケースです。材料を動かさずに本体だけ回り込もうとすると、自分の立ち位置との関係で向きを取り違えやすくなります。辺ごとに材料を回して固定し直すほうが、向きを間違えにくくなります。
ガイドは送り方向の右側に来るように付ける
送り方向と対になって覚えておきたいのが、ガイドの位置です。3703の取扱説明書は、トリマシュー、ストレートガイド、トリマガイドのいずれも、送り方向に対してガイドが右側に来るようにするよう案内しています。
加工面がビットの左、ガイドが右と聞くと矛盾するように感じるかもしれませんが、取扱説明書はこの2つを同じ「加工方法」の項に図で並べて示しています。力の向きなどの理由は書かれていないので、まずは図と同じ組み合わせ(加工面はビットの左、ガイドは送り方向の右)になっているかを確かめることが大切です。
ありがちな失敗は、ガイドを左右逆に付けてしまうことです。取扱説明書の図と違う組み合わせのまま送ると、加工面とガイドの位置関係が崩れ、まっすぐ削れなくなります。
ガイドを付けたら、スイッチを入れる前に、送り方向に対してガイドが右側に来ているかを取扱説明書の図と見比べて確かめましょう。ストレートガイドを使うときはチップディフレクタを外すことも、3703の取扱説明書に書かれています。
スイッチは材料から離して入れ、円切りは右回転方向へ
送り方向と並んで大切なのが、スイッチを入れるタイミングです。3703の取扱説明書は、材料にビットが触れない位置でスイッチを入れ、回転が安定してからベース面を材料に密着させて送るよう案内しています。
ビットが材料に触れたまま始動すると、回り始めの瞬間に刃が材料をかんで、本体が跳ねる原因になります。回転が上がりきってから材料に入れれば、刃は最初から一定の速さで削り始められます。この考え方はジグソーなど他の電動工具でも共通です。
棚板の角を丸く落としたい、板の真ん中に四角い窓を抜きたい、手ノコでは曲がってしまう線をきれいに切りたい。そんなときに手に取るのがジグソーです。検索ではジグゾーと…
円切削では、送る向きも決まっています。3703の取扱説明書によると、ストレートガイドとガイドプレートを組み直し、中心穴に直径6mm以下の釘を材料へ固定して、それを軸に右回転方向へ送ります。中心の釘が軸になるので、釘がしっかり固定されていないと円がゆがみます。
やりがちなのは、作業を終えてスイッチを切った直後に本体を台に置いてしまうことです。同書は、回転させたまま台や床などに放置しないよう注意しています。ビットの回転が完全に止まるまで手から離さないようにしましょう。
電動工具トリマを安全に使う|保護具と使う人別の選び方
保護めがね・防じんマスク・耳栓をそろえる理由
トリマは削った木くずを勢いよく飛ばす工具です。マキタの取扱説明書は、作業時は保護めがねを使用し、粉じんの多い作業では防じんマスクを併用するよう求めています。騒音の大きい作業では耳栓やイヤマフの着用も挙げられていて、RT51Dの取扱説明書にも防音保護具の着用が記載されています。
保護めがねが必要なのは、高速回転するビットが削りくずを周囲へ飛ばすからです。顔の近くで作業する面取りでは、くずが目に向かって飛びやすくなります。防じんマスクは、細かい木の粉を吸い込まないためのものです。
3709の取扱説明書は、集じん装置が接続できるものは接続して使用するよう求めていて、確実に接続することで粉じんの人体への影響を軽減できると説明しています。マスクと集じんは、どちらか一方ではなく組み合わせて使うものと考えましょう。
ありがちなのは、短い作業だからと保護めがねを省くことです。数十秒の面取りでもくずは飛びます。トリマを手に取ったら、まず保護めがねを掛けるという順番を習慣にしておくと、付け忘れがなくなります。
軍手は使わない、作業直後のビットには触れない
手を守るために手袋をしたくなりますが、マキタの取扱説明書は、軍手など巻き込まれる恐れがある手袋を着用しないよう注意しています。繊維が回転するビットに絡むと、手ごと引き込まれる危険があるからです。同書は、使用中はビットなどの工具類や回転部、切くずなどの排出物に手や顔を近付けないよう注意を促しています。
作業後の扱いにも注意が要ります。マキタの3703の取扱説明書は「作業直後のビットは大変熱くなっていますので触れないでください。」と書いています。高速で材料とこすれ合ったビットは熱を持っているので、すぐにビットを交換しようとして素手で触れると、やけどの原因になります。
家でのDIYでありがちなのは、溝を1本掘り終えてすぐ、次のビットに付け替えようとすることです。ビット交換はスイッチを切ってプラグを抜き、ビットが冷めてから行う。この2つをセットで覚えておきましょう。
また、作業する場所に電線管・水道管・ガス管などの埋設物がないことを確かめるよう、取扱説明書は求めています。床や壁に取り付けたままの部材を加工する場合は、特に注意が必要です。
使う人別の選び方:面取り派・溝彫り派・電源のない場所派
トリマ選びは、何を作りたいかで見るべき仕様が変わります。ここでは取扱説明書の記載をもとに、使う人のタイプ別に整理します。
家具や棚の角を丸めたい面取り派は、本体の取り回しを優先しましょう。縁に沿って本体を支えながら送る作業が中心なので、質量は軽いほど扱いやすくなります。コード式の3703・3709は1.5kgです。ビットはコロ付の丸面やカク面を選ぶと、ガイドなしで縁をなぞれます。
棚板の溝や飾り溝を彫りたい溝彫り派は、ストレートガイドと深さ調整のしやすさが大切です。溝は1回3mm以下で何度か通すので、深さの目盛りが読みやすいか、ガイドの取り付けが確実かを取扱説明書の図で確かめましょう。抵抗の大きい作業が続くので、消費電力の欄も見ておく価値があります。
庭先やベランダなど電源の取りにくい場所で作業したい人には、充電式が選択肢になります。ただしRT51Dは3.0kg(バッテリ含む)とコード式より重いので、細かい面取りより、作業場所の自由さを優先したい場合に向きます。化粧板の縁を整えるトリミングが中心なら、トリマガイドとフラッシュビットの組み合わせを確認してください。
まとめ
トリマは小さな本体で面取りから溝切り、トリミング、円切りまでこなせる道具ですが、仕上がりと安全を分けるのは、深さ・向き・速さの3つの決まりを守れるかどうかです。最初の一歩として、手元のトリマの取扱説明書で送り方向の図を確かめ、端材の縁を一周、加工面を左に置いて面取りしてみてください。
※仕様・付属品・現行機種は型番や時期により異なるため、最新情報はマキタ公式サイトでご確認ください。
コメント