ビスやボルトの袋に「電気亜鉛めっき」「ユニクロ」「三価ユニクロ」「溶融亜鉛めっき」と書かれていて、どれを選べばいいのか手が止まったことはありませんか。どれも銀色っぽい金属なのに、名前が違えば中身も違います。とくに「亜鉛メッキの“電気”って、電気で何をしているの?」という疑問は、DIYを始めたばかりの人がつまずきやすいところです。
先に結論を言うと、電気亜鉛めっきは、鉄を亜鉛めっき液に浸して電気を通し、表面に亜鉛の皮膜をつける処理です。比較的安価な表面処理として屋内向けの製品に広く使われていて、よく聞く「ユニクロ」は、その上に光沢クロメートという化成皮膜をかけたものの通称です。屋外で長く使うなら、溶融亜鉛めっきやステンレスを検討するのが基本の考え方になります。
この記事では、財務省・大阪府立産業技術総合研究所・新潟県・茨城県の公的資料、ネグロス電工・若井産業・パナソニックなどメーカーの技術資料、日本建設業連合会の鉄骨工事Q&Aをもとに、電気亜鉛めっきのしくみ、溶融めっきとの違い、クロメートの色と耐食性、六価クロムと三価ユニクロ、屋外でやりがちな失敗、水素脆性までを理屈から整理します。
・「電気亜鉛めっき」が電気で何をしている処理なのか、溶融亜鉛めっきとどう違うのか
・ユニクロ・有色・黒色・緑色クロメートの違いと、白錆が出るまでの時間の差
・三価ユニクロと六価クロメートの違い、袋の表示の見方
・屋外や異種金属の組み合わせでやりがちな失敗と、高強度ボルトの水素脆性
亜鉛メッキの電気式とは?液に浸して電気を通す「電気亜鉛めっき」のしくみ
亜鉛めっきは「電気」と「溶融」の2種類に大別される
結論から言うと、亜鉛めっきは作り方で大きく2つに分かれます。財務省(関税・外国為替等審議会)の資料では、亜鉛めっきは溶融亜鉛めっきと電気亜鉛めっきの2種類に大別されると説明されています。キーワードの「亜鉛メッキ 電気」は、このうち電気を使うほう、つまり電気亜鉛めっきを指していると考えてよいでしょう。
分けて覚える理由は、同じ亜鉛でも皮膜のつけ方が違い、それによって向いている場所が変わるからです。袋に「亜鉛めっき」としか書かれていない場合、どちらの処理なのかは一語だけでは判断できません。
やりがちなのは、「亜鉛めっきなら錆びにくいはず」とひとくくりにして、室内用として売られている金物をそのままベランダや庭で使ってしまうことです。亜鉛めっきという名前は同じでも、屋外向きかどうかは処理の種類で変わります。
コツは、商品名や仕様欄に「電気亜鉛めっき」「溶融亜鉛めっき」「ユニクロ」「三価ユニクロ」など、どの処理かが書かれているかを最初に確かめることです。パッケージに書かれていなければ、メーカーの商品ページや技術資料の「表面処理」の欄を見ておくと、選び間違いを減らせます。
電気を通すと、液の中の亜鉛が鉄の表面に皮膜をつくる
電気亜鉛めっきは、鉄を亜鉛めっき液に浸し、そこに電気を流して表面に亜鉛をつける処理です。財務省の資料には「電気亜鉛めっきは、鋼材を亜鉛めっき液に浸してから、電気を通すことで亜鉛めっき」を施すと書かれています。名前の「電気」は、まさにこの電気を通す工程から来ています。
しくみとしては、液の中に溶けている亜鉛を、電気の力で鋼材の表面へ引き寄せて金属の膜として積もらせるイメージです。高温で溶かした亜鉛にどぶんと浸す溶融亜鉛めっきとは、皮膜のでき方そのものが違います。
ここで誤解しやすいのが、「電気」という言葉から、電気を通しやすくするためのめっき、あるいは電気製品専用のめっきだと思ってしまうことです。電気はあくまで皮膜をつけるための手段で、目的は鉄を錆から守ることにあります。
注意点として、電気亜鉛めっきの皮膜の厚さについては、今回確認した公的資料では具体的な数値を確かめられませんでした。厚さで比較したいときは、購入する製品のメーカー資料に記載があるかを確認し、記載がなければ数値を前提にした判断は避けておくのが無難です。電気めっき全般のしくみは、次の記事でも解説しています。
亜鉛が先に錆びて鉄を守る「犠牲防食」という理屈
亜鉛めっきが鉄を守る中心の理屈は「犠牲防食」です。大阪府立産業技術総合研究所の技術資料には、鉄鋼素材上の亜鉛めっきは「自らが腐食することによる犠牲防食作用により鉄を守る」と書かれています。亜鉛が身代わりになって先に錆びることで、下の鉄が錆びるのを遅らせるわけです。
ペンキのように「膜で覆って水や空気を遮るだけ」ではない、というのがポイントです。亜鉛が先に反応する性質を利用しているので、亜鉛が残っている間は鉄を守る働きが続きます。
裏を返すと、亜鉛は使っているうちに少しずつ消費されていく材料だということです。「錆びない金属をかぶせている」と思い込んで、雨ざらしの場所に長く置いておくと、亜鉛の層が先に役目を終え、やがて鉄の赤錆が出てきます。
コツは、亜鉛めっきを「錆びない処理」ではなく「錆びるまでの時間を稼ぐ処理」ととらえることです。そう考えると、雨や湿気にさらされる場所ほど亜鉛の消費が早くなるので、厚い皮膜の処理や別の材質を選ぶ、という判断につなげやすくなります。
電気亜鉛めっき=鋼材を亜鉛めっき液に浸し、電気を通して亜鉛の皮膜をつける処理(財務省資料)。
溶融亜鉛めっき=高温で溶かした亜鉛の槽に鋼材を浸し、冷却して亜鉛の皮膜をつける処理。
犠牲防食=亜鉛が自ら腐食することで鉄を守る作用。
クロメート処理=亜鉛めっきの上に防食皮膜を生成させる化成処理。光沢クロメートの通称が「ユニクロ」。
電気亜鉛めっきはJIS H 8610、クロメートはJIS H 8625で定められている
電気亜鉛めっきには日本産業規格(JIS)があります。ネグロス電工の技術資料や大阪府立産業技術総合研究所の資料では、電気亜鉛めっきはJIS H 8610で規定され、その上にかけるクロメート皮膜は「電気亜鉛めっき上のクロメート皮膜については,JIS H8625 に規定されている。」と説明されています。
規格が分かれているのは、亜鉛の皮膜と、その上の化成皮膜が別の層だからです。電気亜鉛めっき+クロメートという2段構えで製品になっている、と考えると整理しやすくなります。
やりがちな勘違いは、「ユニクロ」と「電気亜鉛めっき」を別物だと思うことです。ユニクロは電気亜鉛めっきの上に光沢クロメートをかけたもので、下地は同じ電気亜鉛めっきです。逆に「電気亜鉛めっき」とだけ書かれた製品が、どのクロメートで仕上げてあるかは表示を見ないとわかりません。
コツは、メーカーの仕様表で「電気亜鉛めっき(光沢クロメート)」「電気亜鉛めっき(三価クロメート)」のように、下地と仕上げの両方が書かれているかを見ることです。規格番号まで書かれている資料なら、どの規格に沿った処理かも確認できます。
電気亜鉛めっきと溶融亜鉛めっきは何が違う?作り方・皮膜・使いどころ
電気を通すか、高温の亜鉛槽に浸すか
いちばん大きな違いは作り方です。財務省の資料によると、電気亜鉛めっきは亜鉛めっき液に浸して電気を通すのに対し、溶融亜鉛めっきは高温で溶かした亜鉛の槽に鋼材を浸漬させた後、冷却して施します。溶かした亜鉛に丸ごと浸けることから、溶融亜鉛めっきは現場で「ドブづけ」と呼ばれることもあります。
この作り方の違いが、皮膜のつき方の違いになります。電気亜鉛めっきは液の中で亜鉛を表面に積もらせる処理、溶融亜鉛めっきは溶けた亜鉛と鉄が反応しながら皮膜をつくる処理です。
やりがちなのは、売り場で見た目だけを比べて「どちらも亜鉛色だから同じ」と判断することです。処理の名前を見ずに選ぶと、屋外に置く金物に屋内向けの処理を選んでしまう、といったミスにつながります。
コツは、仕様欄の「表面処理」を必ず読むことです。「溶融亜鉛めっき」「どぶめっき」などと書かれていれば溶融系、「電気亜鉛めっき」「ユニクロ」「クロメート」と書かれていれば電気系と判断できます。
溶融亜鉛めっきは合金層があり、剥がれにくい
溶融亜鉛めっきの強みは皮膜の丈夫さです。日本建設業連合会の鉄骨工事Q&Aでは、溶融亜鉛めっきは合金層を形成しているため密着性がよく剥がれにくく、耐きず性も高いと説明され、保護被膜作用と犠牲防食作用でさびを防ぐとされています。
膜厚も規格で定められています。日建連の同Q&Aによると、JIS H 8641(2021年改正)では、HDZT 35(35μm以上)からHDZT 77(77μm以上)までの記号で膜厚が区分されています。
一方で、電気亜鉛めっきの膜厚は、今回確認した一次資料では具体的な数値がつかめていません。そのため「溶融めっきは何倍厚い」といった比較はここではしません。数値の比較を書いている記事を見かけても、出典の規格や資料が示されているかを確かめるのがおすすめです。
注意点として、溶融亜鉛めっきの膜厚記号は鉄骨や構造用の部材で使われる規格の話です。DIYで買う金物にその記号が書かれているとは限らないので、記号がなければ「溶融亜鉛めっき」という処理名で判断し、詳細はメーカーの資料で確認しましょう。
| 項目 | 電気亜鉛めっき | 溶融亜鉛めっき | ステンレス |
|---|---|---|---|
| しくみ | 亜鉛めっき液に浸して電気を通し、亜鉛の皮膜をつける | 高温で溶かした亜鉛の槽に浸し、冷却して皮膜をつける | めっきではなく材質そのもので錆に備える |
| 規格・皮膜 | JIS H 8610。上にクロメート(JIS H 8625)をかけることが多い | JIS H 8641。合金層で密着性がよく剥がれにくい | 皮膜の剥がれを気にしなくてよい |
| 使いどころ | 比較的安価。屋内用途の製品に広く使われる | 屋外用途の選択肢 | 屋外用途の選択肢 |
| 注意点 | 屋外や濡れる場所では白錆・赤錆が出やすい | ステンレスボルトとの組み合わせは異種金属接触腐食に注意 | めっき鋼材と組み合わせるときは絶縁を検討 |
電気亜鉛めっきは比較的安価で、屋内向けの製品に広く使われる
電気亜鉛めっきの強みはコストです。ネグロス電工の技術資料には「電気亜鉛めっきは比較的安価な表面処理のため、鉄及び鋼」素地上に防食の目的で広く用いられている、と書かれています。同じ資料では、電気設備分野の屋内用途の製品の表面処理として広く使われていることも説明されています。
安く、量産しやすく、見た目も整えやすいので、ねじやクギ、事務用品、屋内で使う金物など、数が必要で湿気の少ない場所の部品に向いているわけです。
やりがちな失敗は、「安い=品質が悪い」と決めつけて、室内の棚づくりでもわざわざ屋外向けの金物を探し回ることです。屋内の乾いた場所なら、電気亜鉛めっき系のビスや金物で足りる場面は多いと考えられます。
コツは、「どこで使うか」を先に決めてから処理を選ぶことです。室内の乾いた場所なら電気亜鉛めっき系、屋外や水がかかる場所なら別の処理や材質、と場所で振り分ければ、無駄なコストもかけずに済みます。
「どちらが上か」ではなく、使う場所で選ぶ
電気亜鉛めっきと溶融亜鉛めっきは、優劣ではなく役割の違いです。ネグロス電工の資料でも、屋内用途には電気亜鉛めっき(ユニクロ)、「屋外用途では、溶融亜鉛めっき仕上げ又はステンレス」鋼製等を使う、という使い分けが示されています。
理由は、置かれる環境で亜鉛の減り方が変わるからです。犠牲防食は亜鉛が自ら腐食して鉄を守るしくみなので、雨や結露にさらされる場所ほど、皮膜の丈夫さや厚さが寿命を左右します。
やりがちなのは、「屋外用のほうが丈夫なら、室内もすべて溶融めっきで」と考えることです。屋内で溶融めっきを使っても困ることはありませんが、コストや入手性の面で選択肢を狭めてしまうことがあります。
判断に迷ったら、「雨・水がかかるか」「結露しやすいか」「交換しにくい場所か」の3点で考えてみてください。どれにも当てはまらなければ電気亜鉛めっき系、ひとつでも当てはまれば溶融亜鉛めっきやステンレスを検討する、という順番が考えやすいはずです。
「ユニクロ」の正体は?クロメートの色で耐食性が変わる理由
ユニクロは光沢クロメートの通称
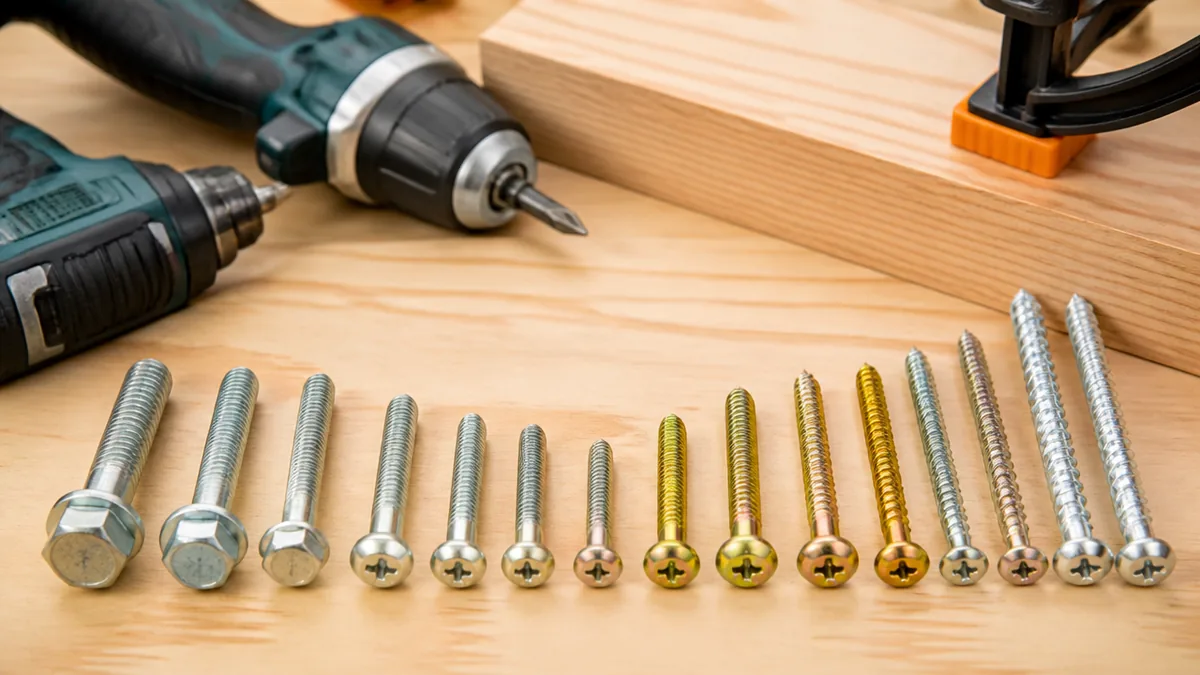
ねじの袋でよく見る「ユニクロ」は、服のブランドではなく表面処理の名前です。ネグロス電工の技術資料には「光沢クロメート(通称:ユニクロ)」と書かれていて、銀色の皮膜だと説明されています。つまりユニクロは、電気亜鉛めっきの上に光沢クロメートをかけた仕上げのことです。
ネグロス電工の別の資料には「ユニクローム処理品(クロームに似」た外観)という説明があり、クロームめっきに似た見た目からついた呼び名だとわかります。
ここでやりがちなのが、「クロームっぽい見た目だから、クロムめっきと同じくらい錆びにくい」と思い込むことです。ユニクロはあくまで亜鉛めっき+薄い化成皮膜で、見た目の印象と耐食性は別物です。
コツは、ユニクロを「電気亜鉛めっきの、見た目を重視した仕上げ」と覚えておくことです。用途の判断は、次で説明するクロメートの種類と、使う場所の湿気で決めましょう。
クロメート処理は、白錆を防ぎ赤錆までの時間を延ばすためにかける
亜鉛めっきの上にクロメートをかける目的は、亜鉛そのものを守ることです。ネグロス電工の資料では「クロメート処理によって亜鉛に対して防食皮膜を生成さ」せると説明されています。
大阪府立産業技術総合研究所の資料では、クロメート処理の目的として「①亜鉛めっきの白錆の発生を防ぎ,また赤錆発生までの時間を延ばす」ことに加え、外観を美しくする、指紋などの汚れをつきにくくする、塗装との密着性を改善する、といった点が挙げられています。
亜鉛は鉄を守るために自分が錆びる金属なので、何もしないと亜鉛の表面に白い錆が出てきます。クロメートはその亜鉛の消耗を遅らせる、いわば「守り役の守り役」です。
やりがちな失敗は、クロメートの皮膜を紙やすりで削ってから塗装したり、研磨して光らせたりすることです。皮膜を削れば亜鉛を守る層がなくなります。塗装したい場合は、塗料メーカーが案内している亜鉛めっき面への下地処理の方法を確認してから進めましょう。
| 種類 | 色 | 白錆発生時間 | 位置づけ |
|---|---|---|---|
| 光沢クロメート(外観型) | 青銀白色 | 〜24h | 通称ユニクロ。外観重視 |
| 光沢クロメート(耐食型) | 青〜淡黄 | 48〜96h | 光沢系で耐食性を高めた型 |
| 有色クロメート(一般型) | 虹色 | 96〜120h | 防食目的の厚い有色皮膜 |
| 黒色クロメート(耐食型) | 黒色 | 96〜120h | 黒い外観が必要な部品向け |
| 緑色クロメート | 緑色 | 400〜500h | 資料中で耐食性が最も優れる |
出典:大阪府立産業技術総合研究所「クロメート」技術資料の表1をもとに編集部で整理。試験条件は原典を参照してください。
皮膜は光沢<有色<黒色<緑色の順に厚くなる
クロメートの色は、ただの飾りではなく皮膜の厚さと関係しています。大阪府立産業技術総合研究所の資料には「クロメート皮膜の膜厚は,光沢<有色<黒色<緑色」の順に厚くなると書かれています。上の表のとおり、白錆が出るまでの時間も、光沢クロメート(外観型)の〜24hに対し、緑色クロメートは400〜500hと開きがあります。
皮膜が厚いほど、亜鉛が水や空気に触れるまでの「壁」が厚くなる、と考えるとわかりやすいでしょう。だから同じ電気亜鉛めっきでも、仕上げの色で耐食性が変わるのです。
やりがちなのは、虹色や金色の有色クロメートを「汚れている」「ムラがある」と感じて、銀色のユニクロを選び直すことです。ネグロス電工の資料では、有色クロメートは防食目的に用いる厚くて有色な皮膜で、金色と説明されています。見た目の好みだけで選ぶと、耐食性の高いほうを避けてしまうことになります。
コツは、人目につく室内の家具や小物なら見た目重視でユニクロ、湿気の多い物置や作業場など見た目より錆が気になる場所なら有色系、と目的で選び分けることです。ただし、どの色でも屋外の雨ざらしでは溶融めっきやステンレスとは前提が違う点は覚えておきましょう。
JIS H 8625の記号で、色と種類を読み分ける
クロメートの種類は、JIS H 8625で記号として整理されています。大阪府立産業技術総合研究所の資料では、光沢がCM1 A、淡黄色がCM1 B、黄色がCM2 C、緑色がCM3 Dといった形で、等級・種類・記号が示されています。
記号があるのは、色の呼び方が業界や会社によって少しずつ違うからです。「虹色」「金色」「黄色」など言い方が揺れても、規格の記号で書かれていれば同じものを指していると確認できます。
やりがちな失敗は、色名だけで「前に買ったものと同じ」と判断して、実は別の種類の皮膜を選んでいたというケースです。特に光沢系は、外観型と耐食型で白錆が出るまでの時間に差があります。
DIYで買うねじや金物の袋に、JISの記号まで書かれていることは多くありません。記号がない場合は、メーカーの商品ページで「光沢クロメート」「有色クロメート」「三価」などの表記を確認し、気になる場合はメーカーの技術資料で種類を確かめると確実です。
ユニクロ=電気亜鉛めっき+光沢クロメート。光沢クロメートはネジ・クギ・事務用品など、耐食性よりも外観を重視する用途向けの薄い皮膜です。色が濃いクロメートほど皮膜が厚く、白錆が出るまでの時間も長くなります。
六価クロムと三価ユニクロ、袋の表示はどこを見る?
三価ユニクロは、六価クロムを含まない溶液で処理したもの
最近のビスの袋で目にすることが増えたのが「三価ユニクロ」です。若井産業の技術資料(若井ニュース Vol.46「各表面処理の特徴」)では、三価ユニクロは「建築用ねじに広く利用される。」と説明され、「電気亜鉛めっき後に、六価クロムを含まない溶液で」化成皮膜処理を施したものだとされています。
つまり、下地は従来のユニクロと同じ電気亜鉛めっきで、その上の化成皮膜の薬液が違う、という関係です。「三価」は、処理に使うクロムの種類を表しています。
やりがちな誤解は、「三価ユニクロはユニクロと全然違う新しいめっき」だと思うことです。電気亜鉛めっきの上に化成皮膜をかけるという構成は同じで、違うのは皮膜に使う成分です。
コツは、袋に「三価」「三価クロメート」「六価クロムフリー」などの表記があるかを見ることです。表記がなく判断できないときは、メーカーの商品ページの表面処理欄で確認しましょう。
従来のクロメートは耐食性が比較的高いが、六価クロムを含む
六価クロムを使う従来のクロメートにも特徴があります。若井産業の資料では、クロメート(六価)は三価ユニクロに比べて処理液のクロム濃度が高く、「耐食性は比較的高いが、六価クロムを含有する。」と説明されています。
一方で、六価クロムには有害性が指摘されています。茨城県工業技術センターの研究報告では、六価クロムは細胞膜を透過しやすい物質で、人体に接触すると皮膚炎、腎障害、肝障害等の症状が知られており、使用に関する制限が定められていると説明されています。
ここでやりがちなのが、「耐食性が高いなら六価のほうが得」と性能だけで考えることです。規制や取り扱いの事情があるため、市場では三価への置き換えが進んでいます。
注意点として、三価と六価の耐食性の差を具体的な数値で比べた一次資料は今回確認できていません。「三価は何割弱い」といった断定は避け、使う場所の条件で処理を選ぶことを優先しましょう。
RoHS指令などで、三価への代替が進んだ背景
三価が広がった背景には、海外の化学物質規制があります。茨城県工業技術センターの報告には「各種使用に関する指令(RoHS 指令等)がでており自動車や家電業界,またその部」品業界で、三価クロム化成処理への代替が進んでいると書かれています。
自動車や家電のように部品が国をまたいで流通する業界では、規制に合わせて処理を変える必要があり、その流れがねじや金物にも広がった、という見方ができます。建築用ねじで三価ユニクロが広く使われているという若井産業の説明とも合っています。
やりがちな誤解は、「三価なら、どんな規制にも適合している」と思い込むことです。規制への適合は製品ごと・用途ごとに確認するもので、表面処理の名前だけで判断できるものではありません。
家でのDIYで規制への適合まで気にする場面は多くありませんが、子どもの手が触れる家具や、作ったものを人に譲る場合などは、メーカーが三価処理であることを明記している製品を選んでおくと安心材料になります。
買うときは「表面処理」と「使用場所」の欄をセットで見る
ビスや金物を選ぶときは、表面処理の名前と、メーカーが想定している使用場所をセットで見るのがいちばん確実です。処理の名前だけでは、屋内向けか屋外向けかまでは読み取りにくいからです。
理由は、同じ「亜鉛めっき」系でも、電気亜鉛めっき+光沢クロメート、電気亜鉛めっき+三価クロメート、溶融亜鉛めっきと中身が分かれ、それぞれ向いている環境が違うためです。メーカーは用途に合わせて処理を選んでいるので、メーカーの表記に従うのが近道になります。
やりがちな失敗は、値段や本数だけで袋を選び、裏面の表面処理の表記を見ないことです。室内の棚なら問題が出にくくても、ウッドデッキや屋外の物置の補修に使うと、短い期間で白錆が出てくることがあります。
コツは、商品ページに「屋内用」「屋外用」「耐食」などの記載があるかを探すこと、そして記載がない場合は「電気亜鉛めっき系=屋内向け」と保守的に読んでおくことです。迷ったら屋外向けの処理・材質を選ぶほうが、後から錆に悩まされずに済みます。
白錆と赤錆、銀色のビスが外で錆びるのはなぜ?
白錆は亜鉛の錆、赤錆は下の鉄の錆
亜鉛めっきの製品に出る錆は、白っぽい錆と茶色い錆の2段階で考えるとわかりやすくなります。白錆は表面の亜鉛が錆びたもの、赤錆は亜鉛の守りが尽きて下の鉄が錆びたものです。
大阪府立産業技術総合研究所の資料で、クロメート処理の目的が白錆の発生を防ぎ、赤錆発生までの時間を延ばすことだと書かれているのは、この順番を前提にしているからです。まず亜鉛が錆び、亜鉛が消費されていくと、やがて鉄の赤錆が出てきます。
やりがちなのは、白錆を見つけて「もう寿命」とすぐに交換したり、逆に赤錆が出ているのに「表面だけ」と放っておいたりすることです。白錆は亜鉛が働いているサインでもありますが、赤錆が出ているなら鉄そのものが錆び始めている状態です。
見分けのコツは色です。白っぽい粉のような錆なら亜鉛の段階、茶色や赤褐色の錆なら鉄の段階と考え、赤錆が出た金物は、強度が必要な場所なら交換を検討しましょう。錆で固着したネジが回らないときの考え方は、次の記事で整理しています。
光沢クロメートは薄く、ほかのクロメートより耐食性で劣る
ユニクロ(光沢クロメート)が屋外に向かない理由は、皮膜の薄さにあります。大阪府立産業技術総合研究所の資料には「光沢クロメート皮膜は,薄く,皮膜中にはあまり6価クロムが含まれておらず,このため耐食性は他のクロメート皮膜より劣っている。」と書かれています。
さらに同資料では「光沢クロメートは,ネジ,クギ,事務用品など耐食性よりも外観を重視する用途に使用される。」と説明されています。もともと見た目のための仕上げで、厳しい環境で長く持たせることを主な目的にしていないわけです。
やりがちなのは、銀色でピカピカしている見た目から「錆に強そう」と判断することです。実際には、光沢の強さと耐食性は比例しません。表で見たとおり、光沢クロメート(外観型)の白錆発生時間は〜24hで、ほかのクロメートより短くなっています。
コツは、「ユニクロのビス=屋内の乾いた場所用」とシンプルに覚えておくことです。屋外で使うビスを買うときは、ユニクロではなく、溶融亜鉛めっきやステンレス、あるいはメーカーが屋外用と明記している製品を選びましょう。
やりがちな失敗:屋外の補修に室内用のユニクロビスを使う
失敗パターンのひとつ目は、屋外の木製フェンスやプランター台、物置の補修に、家にあったユニクロのビスをそのまま使ってしまうケースです。最初は問題なく締まっても、雨や結露を繰り返すうちに白錆が出て、やがて頭のまわりから赤錆が流れ、木部に茶色いシミが残ることがあります。
原因は、ここまで見てきたとおり、光沢クロメートが外観重視の薄い皮膜で、屋外の条件を想定した処理ではないことです。ネグロス電工の資料でも、屋内用途は電気亜鉛めっき(ユニクロ)、屋外用途は溶融亜鉛めっき仕上げ又はステンレス鋼製等という使い分けが示されています。
状況:ベランダのプランター台やフェンスの補修に、室内用に買ったユニクロ(光沢クロメート)のビスを流用する。
原因:光沢クロメートは薄く、耐食性は他のクロメート皮膜より劣る。屋外は想定外の環境。
対策:屋外では溶融亜鉛めっきやステンレス、またはメーカーが屋外用と明記した製品を選ぶ。手持ちのビスを使う前に、袋の表面処理の表記を確認する。
対策としては、屋外で使うものは最初から屋外向けの処理・材質で揃えることです。すでにユニクロで組んでしまった場合は、錆が出始めた箇所から屋外向けのビスに交換していくと、木部のシミの広がりを抑えやすくなります。交換時は、もとの穴が広がって効きが悪くなっていないかも確認しましょう。
クロメート皮膜は熱に弱い。高温をかける使い方は避ける
見落としやすいのが熱です。大阪府立産業技術総合研究所の資料では、クロメート処理後の乾燥温度は70℃を超えないよう注意すると書かれていて、クロメート皮膜は高温でクラックが入り、耐食性が低下すると説明されています。
これはめっき工場での乾燥工程の話ですが、皮膜の性質としては「熱をかけると割れやすい」ということです。つまり、クロメート仕上げの部品に強い熱をかけると、見た目は変わらなくても守る力が落ちている可能性があります。
DIYでやりがちなのは、塗装を早く乾かそうとヒートガンを近づけたり、固着したナットをバーナーで温めて外したりすることです。作業として必要な場面もありますが、その部品の防食性能は落ちていると考えておいたほうがよいでしょう。
コツは、熱をかけた金物は「元の耐食性は期待できない」と割り切り、再利用する場合は屋内の乾いた場所に回すか、新しいものに交換することです。加熱作業そのものについては、使う工具の取扱説明書の注意事項に従ってください。
屋外・水回りではどう選ぶ?ステンレスとの組み合わせに潜む落とし穴
屋外は溶融亜鉛めっきかステンレスが基本
雨がかかる屋外では、溶融亜鉛めっきかステンレスを選ぶのが基本です。ネグロス電工の資料には、電気亜鉛めっき(ユニクロ)は「電気設備分野では、屋内用途の製品の表面処理として一般」的に使われ、屋外用途では溶融亜鉛めっき仕上げ又はステンレス鋼製等を使う、という考え方が示されています。
溶融亜鉛めっきは合金層で密着性がよく剥がれにくいこと、ステンレスはめっきではなく材質そのもので錆に備えることが、屋外向きとされる理由です。電気亜鉛めっきとは前提が違います。
やりがちなのは、屋内でも水回りや結露しやすい場所を「室内だから大丈夫」と考えて、ユニクロの金物を使うことです。洗面所の下や窓際、北側の物置などは、雨がかからなくても湿気がこもりやすい場所です。
コツは、「屋内か屋外か」ではなく「濡れるか、湿気がこもるか」で考えることです。濡れる可能性がある場所は屋外に近い条件とみなして、溶融亜鉛めっきやステンレスの金物を検討しておくと安全側の選び方になります。単管パイプのクランプなど屋外で組む金物の選び方は、次の記事も参考にしてください。
やりがちな失敗:溶融めっきの金物をステンレスボルトで締める
失敗パターンのふたつ目は、「屋外だから全部いいものを」と考えて、溶融亜鉛めっきの金物をステンレスのボルトで留めてしまうケースです。どちらも屋外向けの選択肢なのに、組み合わせると不具合が出る可能性があります。
日本建設業連合会の鉄骨工事Q&Aでは、溶融亜鉛めっき鋼材をステンレスボルトで締め付けると、異種金属接触腐食による不具合が発生する可能性があると説明されています。性質の違う金属どうしが水分のある環境で接していると、片方の腐食が進みやすくなる現象です。
状況:屋外の溶融亜鉛めっきの金物を、錆びにくいはずのステンレスボルトで締める。
原因:異種金属接触腐食。性質の違う金属が接していると、片方の腐食が進むおそれがある。
対策:日建連のQ&Aでは、同一材料を使う・塗装で絶縁する・樹脂で絶縁する、といった方法が示されています。
対策は、なるべく同じ材料で揃えることです。溶融亜鉛めっきの金物なら溶融亜鉛めっきのボルト、ステンレスの金物ならステンレスのボルト、と揃えれば、この種の不具合を避けやすくなります。どうしても組み合わせる場合は、樹脂のワッシャーなどで直接触れないようにする、塗装で絶縁するといった方法を検討しましょう。
穴をあけた・切った箇所は、亜鉛スプレーなどで補修する
めっき鋼材に穴をあけたり切ったりした部分は、めっきがなくなり鉄がむき出しになります。パナソニックの電設資材の解説ページでは、ホールソー等で穴をあけた箇所について、錆や腐食を防ぐために「スプレータイプや塗装タイプの亜鉛めっきで施工箇所をしっかりと処理を行う必要がある」と説明されています。
犠牲防食のしくみ上、周囲の亜鉛がある程度は鉄を守りますが、切断面や穴の内側は亜鉛の層そのものがない状態です。そこから錆が始まりやすいので、自分で加工した箇所は自分で補修する、という考え方が必要になります。
やりがちなのは、切りっぱなしの断面を「小さいから大丈夫」と放置し、数か月後にそこから赤錆が広がるパターンです。特に屋外で使う金物やアングルを加工したときに起こりやすい失敗です。
注意点として、補修材の乾燥時間や塗り重ねの条件は製品ごとに違います。この記事では特定の数値を示さないので、必ず使う製品の缶やパッケージ、メーカーの使用方法を確認してください。
読者タイプ別:あなたの作業ならどれを選ぶ?
ここまでの話を、よくある作業の場面に当てはめてみます。基準は「濡れるか」「見た目を重視するか」「異なる金属が触れるか」の3つです。
室内の棚・収納をつくる人は、乾いた室内であれば電気亜鉛めっき系(ユニクロ・三価ユニクロ)のビスや金物で足りる場面が多いはずです。電気設備分野でも屋内用途の表面処理として広く使われている、というネグロス電工の説明とも合います。
洗面所・キッチン・窓際など湿気が気になる場所で作業する人は、室内でも屋外に近い条件と考えて、ステンレスなど錆に備えた材質を検討するのがおすすめです。ユニクロを使う場合は、錆が出ていないかを時々見ておきましょう。
ウッドデッキ・フェンス・物置など屋外で作業する人は、溶融亜鉛めっきかステンレスが基本です。そのうえで、金物とボルトの材質を揃えて異種金属接触腐食を避けてください。
見た目にこだわる家具をつくる人は、外観重視の光沢クロメートや黒色クロメートを選ぶ手もあります。ただし色の好みだけで選ぶと耐食性の差を見落とすので、使う場所の湿気とセットで判断しましょう。
強いボルトほど要注意?電気めっきと水素脆性の関係
水素脆性とは、鋼材に水素が入り込んでもろくなる現象
電気めっきには、もうひとつ知っておきたい性質があります。水素脆性(すいそぜいせい)です。新潟県工業技術総合研究所の資料では、水素脆性は鋼材中に水素が吸収されることによって鋼材が脆くなる現象と説明されています。
やっかいなのは、見た目では変化がわからないことです。めっきの表面はきれいでも、内部に入り込んだ水素の影響で、力がかかったときに割れやすくなることがあります。
DIYでやりがちなのは、「めっきしてあるから丈夫」と考えて、どの製品も同じ強さのつもりで扱うことです。めっきは錆に備えるための処理で、部品の強さを上げる処理ではありません。
注意点として、水素脆性の起こりやすさは材料の強さや処理条件で変わり、家具づくりで使うような一般的な木ねじと同列には語れません。この記事では起こるしくみと考え方に絞り、具体的な判断はメーカーの技術資料に委ねます。
なぜ電気めっきで水素が入るのか
水素がどこから来るのかについて、新潟県の資料には「水素は、腐食、溶接、酸洗浄、電気めっきなどによって鋼材に吸収されます。」と書かれています。電気めっきは、水素が鋼材に入り込むきっかけのひとつとして挙げられているわけです。
めっきの前には、表面の錆や汚れを落とすために酸で洗う工程が入ることがあり、同資料では酸洗の時間が長いことも水素が放出されにくい条件として挙げられています。電気めっきの工程全体に、水素と関わる場面があるということです。
ここで誤解しやすいのが、「だから電気めっき品は危ない」と短絡的に考えることです。水素の影響が問題になりやすいのは、後で説明するように高強度の鋼材など条件が重なった場合です。
コツは、「電気めっき=水素が入る可能性がある処理」と知ったうえで、強い力がかかる部品ほどメーカーが対策をとっているかを気にする、という順番で考えることです。
| 現象 | 鋼材中に水素が吸収され、鋼材が脆くなる(新潟県工技総研) |
| 水素が入るきっかけ | 腐食、溶接、酸洗浄、電気めっきなど |
| 水素を抜く処理 | ベイキング=200℃程度に加熱・保持する熱処理。クロメート資料ではめっき処理後4時間以内、190〜230℃での加熱処理が示されている |
| 放出されにくい条件 | めっき後すぐにベイキングしない/温度が低い・時間が短い/HRC46以上の高強度材/亜鉛めっき・厚めっき・光沢めっき/酸洗時間が長い/応力集中 |
ベイキングで水素を抜く。めっき後の時間と温度が決め手
入り込んだ水素は、熱をかけて追い出すことができます。新潟県の資料では「ベイキングという 200℃程度に加熱・保持する熱処理によって、」水素を放出させると説明されています。大阪府立産業技術総合研究所のクロメート資料でも、めっき処理後4時間以内、190〜230℃での加熱処理が示されています。
めっき後すぐに処理する必要があるのは、時間がたつほど水素が抜けにくくなるからです。新潟県の資料は、めっき後すぐにベイキングしなかった場合や、温度が低い・時間が短い場合を、水素が放出されにくい条件として挙げています。
ここで、先ほどのクロメートの話とつながる点があります。クロメート皮膜は70℃を超える乾燥で割れやすいとされているため、ベイキングはクロメート処理の前に行う、という工程の順番が大切になります。
家でのDIYでベイキングをすることはまずありません。押さえておきたいのは、「高強度のめっき品は、工場でこうした処理を経ているかどうかで品質が変わる」という点です。強度が問われる用途の部品は、メーカーの仕様や技術資料で処理の内容が示されているものを選びましょう。
実は「ピカピカの亜鉛めっき」ほど水素が抜けにくい条件に入る
意外と知られていないのが、見た目のきれいさと水素の関係です。新潟県の資料では、水素が放出されにくい条件のひとつとして「亜鉛めっき、厚めっき、」光沢めっきが挙げられています。つまり、まさにユニクロのような光沢のある亜鉛めっきは、水素が抜けにくい側に入っているのです。
さらに同資料は「ベイキングの効果が少ない高強度の鋼材を使用した(HRC46 以上)」場合も挙げています。強い鋼材ほど、ベイキングをしても水素の影響を受けやすいということです。
やりがちな失敗は、「強度が必要な場所には、強そうなボルトを、見た目のよいめっきで」と、強さと見た目の両方を求めてしまうことです。条件が重なるほど水素脆性の心配も重なります。
コツは、高強度ボルトなど強い力を受ける部品を一般のビスと別物として扱うことです。用途に合ったメーカー指定の部品を使い、自分で別の表面処理の部品に置き換えないようにしましょう。家具や棚づくりで使う一般的なビスとは考え方が違う、ということだけ覚えておけば十分です。
まとめ:電気亜鉛めっきは屋内向き、屋外は溶融かステンレスで選ぶ
まずは手元にあるビスの袋を1つ取り出して、裏面の「表面処理」の欄を読んでみてください。「ユニクロ」「三価」「溶融亜鉛めっき」「ステンレス」のどれかがわかれば、それを使ってよい場所が自然と決まります。次に屋外で何かを作るときは、金物とボルトの材質を揃えるところから始めると、錆の失敗を大きく減らせるはずです。
※規格・製品仕様は改定されることがあります。最新情報は各メーカー・公的機関の公式サイトでご確認ください。
コメント