家づくりの現場写真や工務店の説明資料で「カットスクリュー」という名前を見かけて、「ネジの一種?」「普通のナットと何が違うの?」と引っかかった方は多いと思います。名前に「スクリュー」と付いているので、木工で使う切削タイプのネジを想像しがちですが、実はまったく別の部品なんです。
結論から言うと、カットスクリューは基礎から立ち上がるアンカーボルトに土台を締め付けるための、座金とナットが一体になった金物です。メーカーのBXカネシンが製造している商品名で、締め付けると座金が木を削りながら沈み込み、土台の上面とフラットに納まるのが最大の特徴です。そのぶん、締め付けにはインパクトドライバーではなくインパクトレンチが要る、というところまでセットで覚えておくと、現場での話がぐっと理解しやすくなります。
この記事では、カネシン公式の製品情報と施工説明書、同種品を出しているタナカの公式情報、国土交通省の公共建築木造工事標準仕様書を一次情報として、カットスクリューの仕組み・施工の数字の意味・兄弟製品との違い・めり込み耐力の読み方を、理屈から順番に整理していきます。
・カットスクリューの正体(M12用の座金とナットの一体品)と、タッピンねじとの違い
・座掘りなしで土台上端がフラットに納まる仕組みと、施工で指定される数字の意味
・インパクトドライバーではなくインパクトレンチ(メーカー推奨は締付トルク300N・m)を使う理由
・カットスクリュー・Ⅲ/PZカットスクリュー・ミドル/スクリューワッシャー/他社品の違い
カットスクリューとは?座金とナットを1つにした土台用の金物
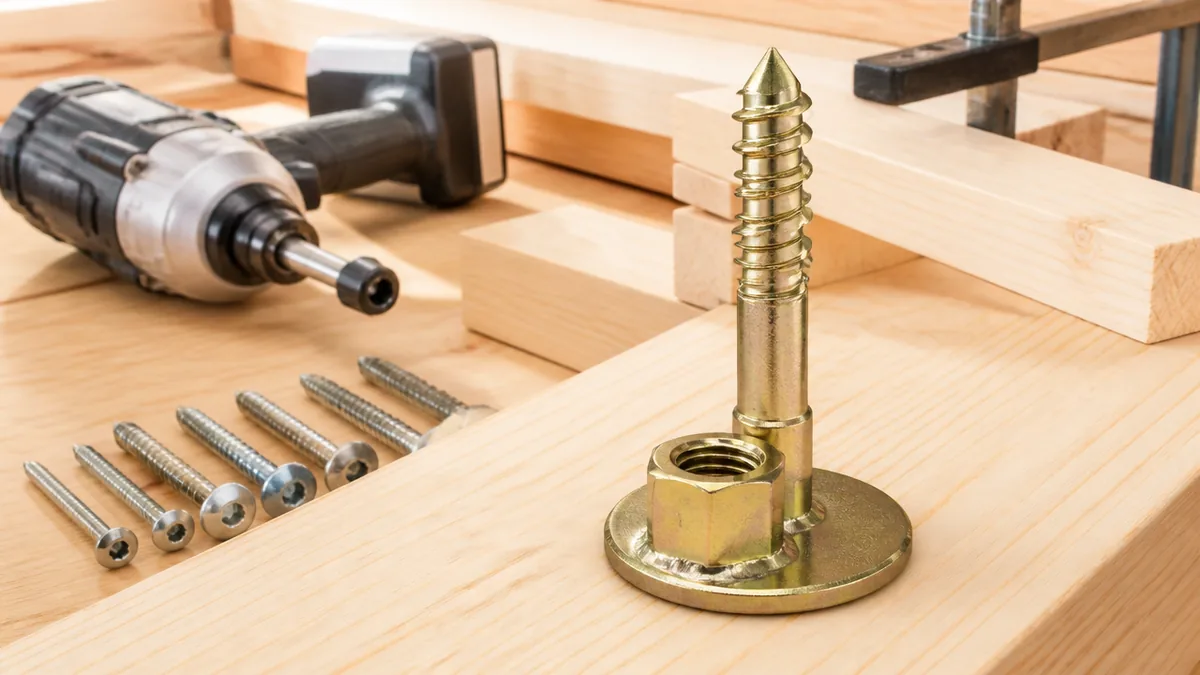
正体は「M12用の座金+ナット」を一体化した部品
カットスクリューをひとことで言うと、アンカーボルトを締めるときに使う座金とナットを、最初から1つの部品にまとめたものです。カネシン公式の製品ページでは、カットスクリュー・Ⅲについて「M12用の座金とナットを一体化しました。」と説明されています。適用ボルトはM12のアンカーボルト・羽子板ボルトです。
なぜ一体化するのか。従来の納まりでは、アンカーボルトに角座金を通してからナットを締めるので、部品が2つに分かれます。さらに座金とナットが土台の上に出っ張らないよう、ノミやドリルで土台の上面を彫り込む「座掘り」をしてから締めるのが通例でした。部品が2つで、加工も1工程増えるわけです。カットスクリューは座金とナットを一体にしたうえで、締め付けながら座金自体が木を削り込んで沈む形にしているので、部品点数と加工の手間をまとめて減らせる、という設計思想です。
やりがちな誤解は、名前から「スクリュー=木に直接ねじ込むネジ」だと思ってしまうことです。カットスクリューの中心には雌ねじが切ってあり、相手はあくまで基礎から出ているM12のボルトです。木に食い込むのは座金の外周側で、ねじ山で木を引き寄せるネジとは役割が違います。
確認のコツは、製品ページの「用途・特長」の欄を見ることです。カットスクリュー・Ⅲは「M12のアンカーボルトや羽子板ボルト等のネジ山を利用し」て締め付ける金物と明記されているので、ボルトの呼び径が合っているかがまず最初のチェックポイントになります。
つなぐのは「基礎のアンカーボルト」と「木の土台」
カットスクリューが働く場所は、家の一番下、コンクリートの基礎と木の土台の境目です。基礎にはアンカーボルトが埋め込まれて上に突き出しており、そこに孔をあけた土台を落とし込み、上からナットで締め付けて基礎と土台を一体にします。カネシンのめり込み耐力の説明資料でも、評価値の適用条件として「アンカーボルト等と土台の緊結に用いる。」と書かれています。
ここが締まっていないと、地震や強風で建物に横向きの力がかかったとき、土台が基礎の上でずれたり浮き上がったりする原因になります。だからこそ、座金には「木にめり込みすぎずに力を受け止める」性能が求められ、後で解説するめり込み耐力という数字で評価されているんです。
家でやるDIYの感覚で言えば、棚の脚を床に固定する金物と同じ「固定」の仲間ではありますが、かかる力の大きさと責任の重さはまったく別物です。基礎と土台の緊結は建物の構造そのものにかかわる部位なので、記事の後半でも触れるとおり、取付や交換を自己判断で行う対象ではありません。
読み解くコツは、「何と何を、どんな力に対してつないでいるか」を最初に押さえることです。カットスクリューの場合は「基礎(コンクリート)と土台(木)を、ずれ・浮き上がりに対して」つないでいる、と整理しておくと、仕様書の数字の意味がつかみやすくなります。
アンカーボルト=基礎のコンクリートに埋め込まれ、上に突き出したボルト。土台を基礎に固定する相手になる。
座金(ざがね)=ナットと木の間に入れる板状の部品。締める力を広い面で木に伝え、木がつぶれるのを防ぐ。
座掘り(ざぼり)=座金やナットが材面から出ないよう、木の表面をあらかじめ彫り込む加工。
めり込み=座金に押されて木の繊維がつぶれ、座金が木に沈んでいく現象。その限界の目安が「めり込み耐力」。
名前が似た「タッピンねじ」とは別物
「カットスクリュー」で検索すると、ねじ山を自分で削り出しながら進む切削タイプのタッピンねじの情報が混ざることがあります。ですが、カットスクリューはカネシンの建築金物(土台座金)の商品名で、タッピンねじとは別の部品です。ここを取り違えると、ホームセンターのねじ売り場で探してしまい、話がかみ合わなくなります。
タッピンねじは、日本産業規格のJIS B 1122(十字穴付きタッピンねじ、2015年改正版)のように、ねじそのものの寸法や形状が規格で定められている部品です。一方のカットスクリューは、M12のボルトを相手にする「ナット+座金」で、それ自体が木や鋼板にねじ込まれて進むわけではありません。「切る(カット)」のは座金が木を削り込む動きのことで、ねじ山を切る動きではない、と覚えておくと混乱しません。
やりがちなのは、施工写真で六角の頭に見える部分を「大きなビスの頭」と思い込むケースです。実際には中心にボルトが貫通していて、その上から本体ごと回して締め込んでいる状態です。
ねじ側の仕組みを詳しく知りたい方は、切削しながら下穴を作るタイプのねじについて解説した記事もあわせてどうぞ。
座掘りなしで土台上端がフラットに納まるのはなぜ?
座金が木を削り込みながら沈んでいく仕組み
カットスクリューのいちばんの特徴は、事前の座掘りをしなくても、締め付けるだけで座金が土台の上面とフラットに納まる点です。カネシン公式の製品ページでは「専用ビット(別売品)又は付属の簡易ビットを使用しインパクトレンチで締め付け作業をすることで座金が木材を削り込み材面とフラットに仕上がります。」と説明されています。
理屈としては、ナットが一体になっているので、本体を回すとボルトのねじに沿って下へ進みます。その下向きの推進力と回転を受けて、座金部分が土台の木を削りながら沈んでいく、という流れです。普通の座金とナットの組み合わせでは、ナットだけが回って座金は止まったまま木に押し付けられますが、カットスクリューは座金ごと回るので「削る」動きが加わります。
ここで大事なのは、削り込むには相応の回転力が要るということです。木の繊維を削りながらねじを締め込むので、手回しのレンチや締付トルクの小さい工具では、途中で止まってしまいやすくなります。これが後で解説する「インパクトレンチが前提」という話につながっています。
確認のポイントは、施工説明書に「何で締めるか」と「どこまで沈めるか」の両方が書かれていることです。削り込む仕組みの製品は、この2つがセットになって初めて設計どおりに納まります。
断面欠損が少ないと、木の強度に何がうれしい?
座掘りをしないことのメリットは、手間が減ることだけではありません。カネシン公式では「木材の断面欠損を最小限に抑えることができるので、木材の強度維持にも役立ちます。」と案内されています(カネシン公式)。
断面欠損とは、彫ったり孔をあけたりして木の断面が削られ、そのぶん木が受け持てる力が減ることです。土台の上面を大きく座掘りすると、その位置だけ土台が薄くなり、上からの荷重やボルトの引き抜きに対して弱点になりやすくなります。座金が自分の形ぶんだけ削り込むカットスクリューなら、余計に彫りすぎることがなく、欠損を必要最小限にとどめやすい、という理屈です。
タナカのスクリュー座金〈ザボレス〉も同じ考え方で、タナカ公式では「②座掘りの必要がなく、土台の欠損を最小限に抑えることができます。」と説明されています。メーカーが違っても、座金を木に食い込ませて納める金物は、この「欠損を減らす」ことを狙っているわけです。
見方のコツは、「フラットに納まる=見た目がきれい」だけで終わらせないことです。上に床の下地材などが載る土台では、出っ張りがないことと、木を削りすぎないことの両方に意味があります。
カットスクリューは座金ごと回って木を削り込むので、座掘りの加工が要らず、土台の断面欠損も最小限に抑えやすい金物です。そのかわり、削り込むための回転力(カネシン推奨は締付トルク300N・mのインパクトレンチ)と、ボルトの埋込位置の管理が前提になります。
裏面が「平ら」か「おわん型」か──同じ削り込みでも別の発想
カネシンには、カットスクリュー・Ⅲとよく似たスクリューワッシャーという製品もあります。両者の違いは座金部分の裏面の形です。カネシン公式では「カットスクリュー・Ⅲは座金部の裏面が平らになっています。」とされ、続けて木材に入りやすい形状で専用座掘キリなどの工具は不要と案内されています(カネシン公式)。
一方、スクリューワッシャーの製品ページでは「スクリューワッシャーは座金部の裏面がおわん型になっています。」と説明され、木材が堅いと入りづらい場合もあるため専用座掘キリが用意されています。つまり、おわん型は必要に応じて座掘りで受け皿を作っておく発想、平らなⅢは座掘りなしで入っていく発想、という違いです。
やりがちな失敗は、「どちらも削り込む金物だから施工方法も同じ」と思い込むことです。裏面の形が違えば、事前の加工の有無も、ボルトの埋込位置の範囲も変わります。次の章で見るとおり、許容されるアンカーボルトの高さの範囲は製品ごとに数字が違います。
確認のコツは、製品名だけでなく型番(C-SW-Ⅲ、Y-SWなど)で施工説明書を引くことです。名前の響きが似ていても、型番が違えば別の施工手順だと考えておくのが安全です。
実は、肝心なのは「削る力」より「どこまで沈められるか」
意外と知られていないけれど、カットスクリューで本当に管理しているのは、削り込む力そのものよりも「アンカーボルトの頭がどの高さにあるか」です。座金が土台の上面とフラットになる位置まで沈むには、ボルトのねじ部がその高さまで届いていて、しかも十分な長さだけ製品に掛かっている必要があります。
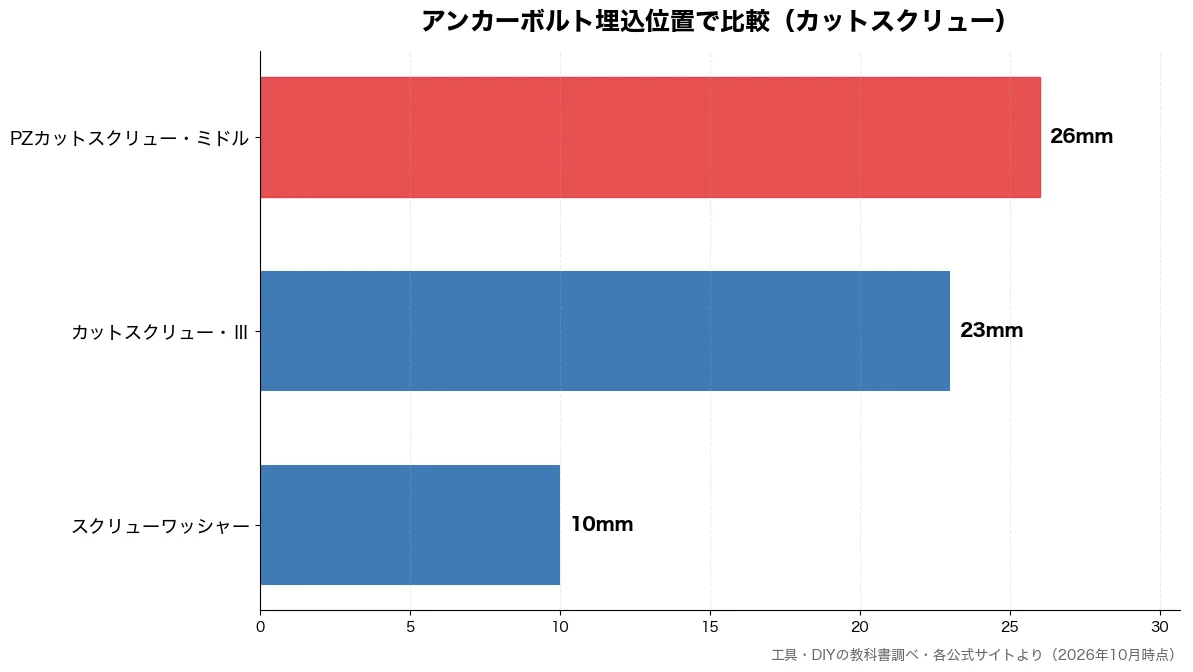
カネシン公式の仕様では、カットスクリュー・Ⅲのアンカーボルト埋込位置は「土台天端より0~マイナス23mm」です。ボルトの頭が土台の上面より上に出すぎていれば、フラットに納めようとしても本体がボルトに当たってしまいますし、逆に低すぎればねじ掛かりが足りなくなります。どれだけ工具のパワーがあっても、ボルト側の高さが範囲外なら設計どおりには納まらないわけです。
この視点を持っておくと、施工説明書の数字が「なぜ書いてあるのか」が読めるようになります。工具のトルクは削り込むため、埋込位置とねじ掛かりはフラットに納めつつ確実に締まるため、と役割が分かれています。
現場写真を見るときも、座金が上面とそろっているかに加えて、ボルトの頭の位置が説明書の範囲に収まっているかに目を向けると、納まりの良し悪しが判断しやすくなります。
カットスクリューの施工はどう進む?手順と数字の意味
土台のボルト孔はφ18~φ21と範囲で指定されている
施工の最初のポイントは、土台にあけるボルト孔の径です。カネシン公式の使用方法では「②使用部木材のボルト穴は、φ18~φ21であけてください。」と案内されています(カネシン公式)。カットスクリュー・Ⅲ、PZカットスクリュー・ミドル、スクリューワッシャーのいずれも、仕様のボルト孔はφ18~φ21です。
M12のボルトに対して孔径が範囲で指定されている理由は、公式には書かれていません。座金が削り込む範囲と孔の関係が性能の前提になっていると考えるのが自然で、孔を指定より大きくあけすぎると、座金が受け止める木の面積が減り、めり込みに対する余裕が設計の想定から外れる可能性があります。逆に小さすぎれば、土台を落とし込む段階でボルトが入りにくくなります。
メーカーによって指定の書き方が違う点にも注意が必要です。タナカのスクリュー座金〈ザボレス〉は、公式で推奨ボルト孔をφ18mmと案内しています。同じM12用の土台座金でも、カネシンは範囲指定、タナカは推奨値という書き方なので、1社の値を別の製品に当てはめないことが大切です。
確認のコツは、使う製品の型番の施工説明書で「ボルト孔」の行を見ることです。孔径は土台を加工する段階で決まってしまい、後から直しにくい数字なので、最初に確かめておきたい項目です。
アンカーボルトの埋込位置「0~マイナス23mm」の読み方
カットスクリュー・Ⅲの仕様にある「土台天端より0~マイナス23mm」は、アンカーボルトの頭の高さが、土台の上面と同じ高さから、上面より23mm下までの範囲に収まっている必要がある、という意味です。つまりボルトの頭が土台の上面より上に飛び出していてはいけない、ということでもあります。
この範囲は製品ごとに違います。PZカットスクリュー・ミドルは「土台天端より0~マイナス26mm」、スクリューワッシャーは「土台天端より0~マイナス10mm」です。タナカのザボレスは「座金天端から下に20mm以内」と、基準の取り方自体が違う書き方になっています。同じ「土台座金」というくくりでも、ボルトの高さの許容範囲がこれだけ違うわけです。
やりがちな失敗は、アンカーボルトが長すぎるからと切り詰める判断を安易にしてしまうことです。カネシンのFAQでは、埋込み長さが適切ならカットしてよいとしつつ、切り過ぎると最後まで入りきらなくなる可能性がある、と注意しています。ボルトの長さを変える判断は、施工説明書の範囲と現場の条件をもとに施工者が行うべきもので、目分量で切るものではありません。
確認のコツは、基礎工事の段階でボルトの高さが範囲に収まるよう計画されているかどうかです。土台を載せてから「高さが合わない」と気づくと、対処が難しくなります。
ねじ掛かり15mm以上──短いボルトでは使えない理由
ボルトの高さと並んで大切なのが「ねじ掛かり」、つまりボルトのねじ部が製品の雌ねじにどれだけの長さ噛み合っているかです。カネシン公式では「スクリューワッシャーは30mm以上、カットスクリュー・Ⅲ、PZカットスクリュー・ミドルは15mm以上ネジ部がかかるように施工してください。」と案内されています(カネシン公式)。
ねじ掛かりが足りないと、締め付けたときの力を受け止めるねじ山の数が少なくなり、ねじ山が負けて外れたり、本来の締付力が出なかったりする原因になります。ナットを数山だけ引っかけた状態で強く締めると、ねじがなめやすくなるのと同じ理屈です。
さらにカネシン公式は、ボルトが短い場合について「アンカーボルトが製品にかかった状態でないとご使用いただけません。」と明記しています。ボルトの頭が深く沈んでいて製品に届かない状態では、そもそも締め付けが成り立たないということです。タナカのザボレスも、ねじのかかりを15mm程度確保するよう案内しています。
確認のコツは、埋込位置の範囲とねじ掛かりの数字をセットで読むことです。「深すぎず、浅すぎず、十分に噛み合う」という3つの条件を同時に満たすための数字だと考えると、仕様の意味が見えてきます。
締め付け直後は本体が熱い──削り込む金物ならではの注意
見落とされがちなのが、締め付けた直後の熱です。カネシンのカットスクリュー・Ⅲの取扱説明書にも「締め付け直後は本体が熱を持ちますので触れないようにしてください。」とあり(カネシン取扱説明書)、タナカのザボレスの公式説明にも「締め付け直後はスクリュー座金〈ザボレス〉本体が熱を持ちますので触れないでください。」「回転時は危険ですので触れないでください。」という注意書きがあります(タナカ公式)。両社とも、けが防止のため手袋の着用も求めています。
理屈はシンプルで、座金が木を削りながら回り、さらにインパクトレンチの打撃で何度も強い力が加わるので、摩擦によって金物が熱を持ちます。ドリルで穴をあけた直後の刃先が熱くなるのと同じ現象です。削り込むタイプの土台座金は、普通の座金とナットよりも摩擦の量が多い構造なので、こうした注意書きが付いていると考えるとわかりやすいでしょう。
もう1つ、カネシンの取扱説明書には「ハンマー等でネジを叩いたりしますとネジがつぶれ施工できなくなりますのでご注意ください。」という注意があります(カネシン取扱説明書)。同じ説明書には、放り投げたりハンマーで叩いたりと乱暴に扱うと破損や変形のおそれがあること、現場で防腐・防蟻処理などの薬剤を使うときは金物に付着させないこと(本体や表面処理が著しく劣化する場合がある)も書かれています。入りにくいからとボルトの頭や本体を叩くと、ねじ山がつぶれて締め付けができなくなるおそれがある、ということです。
確認のコツは、施工説明書の「注意事項」の欄を最後まで読むことです。熱や打撃のような「やってはいけないこと」は、手順の欄ではなく注意事項の欄にまとめて書かれていることが多いからです。
インパクトドライバーでは締まらない?インパクトレンチ300N・m推奨の読み方
カネシンは「インパクトレンチ」を名指しで指定している
DIYで電動工具をそろえている方ほど、「インパクトドライバーがあるから締められるのでは」と考えがちです。ですが、カネシン公式ははっきりと「インパクトドライバは締付けトルクが弱いため、インパクトレンチをご使用ください。」と案内しています(カネシン公式)。そのうえで、締付トルクが300N・mのインパクトレンチを推奨しています。
なぜドライバーではだめなのか。カネシンが示している理由は「締付けトルクが弱いため」までで、300N・mという数値の根拠は公式には書かれていません。ここからは仕組みからの推測ですが、カットスクリューは、ボルトを締めると同時に座金で木を削り込む必要があるので、普通にナットを締めるよりも大きな回転力が要ると考えられます。インパクトドライバーはビスや小径のボルトを素早く締める道具で、そこまでの締付トルクを想定していないため、途中で止まって座金が浮いたままになるおそれがあるわけです。
タナカのザボレスも同様で、公式では「④スクリュー座金〈ザボレス〉本体をザボレス専用ビットを介してインパクトレンチ(推奨トルク300N・m程度)で締めつけてください。」と案内されています(タナカ公式)。メーカーが違っても、削り込む土台座金はインパクトレンチ前提という点は共通しています。
確認のコツは、工具の名前だけで判断せず、メーカーが推奨している締付トルクの数字と、手持ちの工具のカタログ値を照らし合わせることです。
| 項目 | インパクトレンチ | インパクトドライバー |
|---|---|---|
| 先端の受け方 | 四角ドライブ。カネシンの専用ビットは12.7mm角・19mm角 | 六角軸のビットを差し込む形 |
| メーカーの案内 | カネシン・タナカとも推奨(300N・m) | カネシンは締付けトルクが弱いため使用しないよう案内 |
| 注意点 | トルクの公表値は締付け条件つき。打撃で本体が熱を持つ | 座金が削り込み切れず浮いたまま止まるおそれ |
インパクトレンチとドライバーは「先端」と「想定するボルト」が違う
インパクトレンチとインパクトドライバーは、どちらも回転に打撃を加えて締める仕組みですが、想定している相手が違います。インパクトドライバーはビスや小さめのボルトを素早く回すための工具で、先端は六角軸のビットを差し込む形です。インパクトレンチはナットやボルトを強い力で締めるための工具で、先端はソケットやビットを差し込む四角ドライブになっています。
カネシンのカットスクリュー用の専用ビットは、四角ドライブの12.7mm角と19mm角の2種類が用意されています。この「角」の寸法がインパクトレンチ側の差込角と合っていないと取り付けられないので、手持ちのレンチの差込角を確認してからビットを選ぶ必要があります。
やりがちな失敗は、六角軸に変換するアダプターなどを介してインパクトドライバーで無理に締めようとすることです。メーカーが指定していない組み合わせでは、締付力が足りないだけでなく、ビットやアダプターに想定外の負担がかかります。工具の詳しい違いは、インパクトレンチの仕組みを解説した記事にまとめています。
ホームセンターの電動工具売り場で、インパクトドライバーの隣に似た形の「インパクトレンチ」が並んでいて、何が違うのか迷った経験はありませんか。見た目はそっくりなの…
確認のコツは、工具の取扱説明書で「差込角」と「適応ボルト」の欄を見ることです。四角ドライブの寸法と、どのくらいの太さのボルトを想定しているかが、その工具の守備範囲を示しています。
トルクの数字は「条件つき」で読む
インパクトレンチのカタログには「最大締付けトルク」が大きく書かれていますが、この数字は条件つきだと理解しておくことが大切です。たとえばマキタの充電式インパクトレンチTW007Gの発表資料では、最大締付けトルクは650N・mとされ、その条件は「M22(F10T) 3秒締付け時」と注記されています。最大緩めトルクの1100N・mも、M27(F10T)の締付けトルクという条件つきの値です。
なぜ条件が要るのか。打撃で締める工具は、締め付ける時間やボルトの太さ・強度区分によって、実際にかかるトルクが変わるからです。同じ工具でも、短く当てれば締付力は小さく、長く当てれば大きくなる傾向があります。カタログの数字は「この条件で測るとこの値」という目安であって、どんな場面でもその力が出るという意味ではありません。
ここで注意したいのは、数字が大きいほうが土台座金に向いている、と単純に考えないことです。カネシンが推奨しているのは締付トルク300N・mのインパクトレンチであり、特定の型番の優劣を示しているわけではありません。工具選びは施工説明書の推奨値を基準に、施工者が判断する領域です。
確認のコツは、カタログのトルク値を見たら、すぐ近くにある注記(※印)まで読むことです。条件が書かれていない数字は、比較の材料として使いにくいと考えておきましょう。
専用ビットと付属の簡易ビットの使い分け
カットスクリュー・Ⅲには、50個入りの小袋に1個ずつ専用簡易ビットが付属しています。別売の専用ビットは、四角ドライブの12.7mm角(商品コード036020)と19mm角(商品コード036030)の2種類です。カネシン公式の説明でも、専用ビット(別売品)又は付属の簡易ビットを使ってインパクトレンチで締め付ける、という書き方になっています。
なぜ専用のビットが要るかというと、カットスクリューは本体の形に合わせたビットで回すことで、打撃の力をきちんと本体に伝えて座金を削り込ませる設計だからです。合わないソケットで回すと、角をなめたり、力が逃げて削り込み切れなかったりする原因になります。タナカのザボレスにも専用ビットが付属しており、同様の考え方です。
やりがちな失敗は、付属の簡易ビットを使い続けて摩耗に気づかないことです。先端が丸くなったビットは、本体との噛み合いが浅くなり、空転や打撃の伝達不足を招きやすくなります。数多く締める現場ほど、ビットの状態を確認する意味が大きくなります。
確認のコツは、手持ちのインパクトレンチの差込角に合う専用ビットの角寸法を、商品コードとあわせて控えておくことです。12.7mm角と19mm角を取り違えると、現場でビットが装着できません。
原因:削り込む土台座金は大きな回転力が要るのに、ビス用のインパクトドライバーで締めようとすること。カネシンは「インパクトドライバは締付けトルクが弱いため」インパクトレンチを使うよう案内しています。
対策:施工説明書の推奨(カネシンは締付トルク300N・mのインパクトレンチ)を基準に工具を選び、差込角に合った専用ビットで締め付ける。構造部位の施工は施工者に任せるのが前提です。
Ⅲ・ミドル・スクリューワッシャーは何が違う?
Ⅲとミドルの違いは「座面積」とめり込み耐力
カネシンのカットスクリューには、基本形のカットスクリュー・Ⅲのほかに、PZカットスクリュー・ミドルがあります。違いは座金の大きさです。カネシン公式のミドルの製品ページでは「座面積を大きくすることで、ベイマツ類・ヒノキ類では15.6kNの短期許容めり込み耐力を有します。」と説明されています。
理屈としては、座金が木を押す面積が広いほど、同じ力を受けたときに木の単位面積あたりにかかる圧力が小さくなり、木の繊維がつぶれにくくなります。だから座面積を大きくしたミドルは、めり込みに対して余裕のある設計になっているわけです。計算値運用でも、ミドルはベイマツ類11.77kN・ヒノキ類10.20kN・スギ類7.85kNで、φ50 t6座金と同等以上とされています。
そのぶん、アンカーボルトの埋込位置の範囲もⅢとは違い、ミドルは「土台天端より0~マイナス26mm」です。座金が大きくなると、沈み込む量や本体の高さとの関係も変わるので、範囲の数字がそれに合わせて設定されています。
確認のコツは、図面や仕様でどちらの製品が指定されているかを先に見ることです。めり込み耐力は構造の検討で使われる数字なので、現場で自由に入れ替えてよいものではありません。
色と刻印で取り違えを防ぐ
Ⅲとミドルは見た目が似ているので、付け間違いが起きやすい組み合わせです。カネシン公式のミドルの製品ページには「PZカットスクリュー・Ⅲ(シルバー)との付け間違いにご注意ください。」という注意書きがあり、製品の刻印と色をよく確認するよう呼びかけています(カネシン公式)。
ミドルの表面処理はプロイズ処理(Mグリーン)で、PZカットスクリュー・Ⅲとは色で見分けられるようになっています。座面積もめり込み耐力も違う製品なので、指定がミドルの場所にⅢを付けてしまうと、構造の検討で想定した性能を下回るおそれがあります。
やりがちなのは、同じ現場で両方を使っている場合に、袋から出した状態で混ざってしまうことです。形が似ているぶん、作業のテンポが上がるほど取り違えのリスクが増えます。だからこそメーカーは、色と刻印という2つの目印を用意しているわけです。
原因:Ⅲとミドルは形が似ており、袋から出すと混ざりやすい。座面積とめり込み耐力が違うので、取り違えると構造の検討で想定した性能を下回るおそれがあります。
対策:カネシン公式の注意どおり、製品の刻印と色(ミドルはMグリーン、PZカットスクリュー・Ⅲはシルバー)を確認してから取り付ける。図面の指定と照合する。
確認のコツは、取り付ける前に刻印を読む習慣をつけることです。色は光の当たり方で見誤ることがありますが、刻印は型番そのものを示すので、最終確認として確実です。
スクリューワッシャーは埋込位置とねじ掛かりの数字が別物
スクリューワッシャー(Y-SW)は、裏面がおわん型の土台座金です。先に触れたとおり、木材が堅いと入りづらい場合に備えて専用座掘キリがある点がⅢと違いますが、施工の数字も大きく異なります。
まず、アンカーボルトの埋込位置は「土台天端より0~マイナス10mm」で、Ⅲの「0~マイナス23mm」よりも範囲が狭くなっています。さらにねじ掛かりは30mm以上が必要で、Ⅲ・ミドルの15mm以上の2倍の長さを確保する指定です(カネシン公式「スクリューワッシャーは30mm以上、カットスクリュー・Ⅲ、PZカットスクリュー・ミドルは15mm以上ネジ部がかかるように施工してください。」カネシン公式)。
この違いが意味するのは、同じアンカーボルトの高さでも、Ⅲなら範囲内でもスクリューワッシャーでは範囲外になりうる、ということです。基礎のボルトの高さを決める段階で、どの土台座金を使うかが決まっていないと、後から数字が合わなくなる可能性があります。
確認のコツは、製品を比べるときに「埋込位置」と「ねじ掛かり」を必ず並べて見ることです。めり込み耐力の数字はスクリューワッシャーとⅢの計算値が同じ(ベイマツ類9.60kN・ヒノキ類8.32kN・スギ類6.40kN)でも、施工条件は別物です。
表面処理の違い:クロメートメッキとプロイズ処理
カットスクリュー・Ⅲには、表面処理が違う2つの型番があります。C-SW-Ⅲはクロメートメッキ(JIS H 8610に規定するEp-Fe/Zn8/CM2)、PZ-C-SW-Ⅲはプロイズ処理です。スクリューワッシャーもクロメートメッキ、ミドルはプロイズ処理(Mグリーン)です。材質はいずれもJIS G 3507-1のSWRCH8A(相当)で、冷間圧造用の炭素鋼です。
表面処理は、鉄の素地を錆から守るためのものです。JIS H 8610は電気亜鉛めっきの規格で、「Ep-Fe/Zn8/CM2」は鉄素地に電気めっきで亜鉛を付け、その上にクロメート処理を施した、という中身を記号で示しています。亜鉛めっきやクロメートの仕組みについては、電気亜鉛めっきを解説した記事で詳しく扱っています。
ビスやボルトの袋に「電気亜鉛めっき」「ユニクロ」「三価ユニクロ」「溶融亜鉛めっき」と書かれていて、どれを選べばいいのか手が止まったことはありませんか。どれも銀色…
どちらの処理でも、土台座金は基礎と土台の間という湿気の影響を受けやすい場所で使われます。だからこそ、後で触れるとおり、カネシンのめり込み耐力の資料では「直接雨に曝される屋外環境を避け」ることが適用条件になっています。表面処理があるから屋外で使ってよい、という意味ではない点に注意しましょう。
確認のコツは、型番の頭に「PZ」が付くかどうかを見ることです。カネシンの土台座金では、この2文字で表面処理の違いが区別されています。
| 項目 | カットスクリュー・Ⅲ(カネシン) | PZカットスクリュー・ミドル(カネシン) | スクリューワッシャー(カネシン) | スクリュー座金〈ザボレス〉(タナカ) |
|---|---|---|---|---|
| 座金裏面・座掘り | 平ら。専用座掘キリなどの工具は不要 | 座面積を大きくした形 | おわん型。専用座掘キリあり | 座掘りの必要なし(φ45×35mm) |
| アンカーボルトの位置 | 土台天端より0~マイナス23mm | 土台天端より0~マイナス26mm | 土台天端より0~マイナス10mm | 座金天端から下に20mm以内 |
| ボルト孔 | φ18~φ21 | φ18~φ21 | φ18~φ21 | 推奨φ18mm |
| ねじ掛かり | 15mm以上 | 15mm以上 | 30mm以上 | 15mm程度確保 |
| 表面処理 | クロメートメッキ(PZ-C-SW-Ⅲはプロイズ処理) | プロイズ処理(Mグリーン) | クロメートメッキ | 材質はSWRCH8A又は10A相当 |
| めり込み耐力(公式の記載値) | 計算値運用:ベイマツ類9.60kN・ヒノキ類8.32kN・スギ類6.40kN | 計算値運用:ベイマツ類11.77kN・ヒノキ類10.20kN・スギ類7.85kN | ベイマツ類9.60kN・ヒノキ類8.32kN・スギ類6.40kN | すぎ類5.5kN/ひのき類7.2kN/べいまつ類8.3kN |
※めり込み耐力は評価方法・樹種・施工条件で値が変わります。メーカーごとに評価の前提が違うため、横並びで優劣を判断せず、各製品の施工説明書・評価書に従ってください。
「めり込み耐力」の数字はどう読む?
めり込みとは、座金に押された木の繊維がつぶれること
土台座金の性能を語るときに必ず出てくるのが「短期許容めり込み耐力」という数字です。めり込みとは、座金が木を押したときに、木の繊維がつぶれて座金が木に沈んでいく現象のことです。木は繊維の方向によって強さが違い、土台の上から押される方向は、繊維を横から押しつぶす向きになるので、比較的つぶれやすい方向にあたります。
アンカーボルトで土台を締め付けているとき、地震などで土台が浮き上がろうとすると、その力は座金を介して木を押す力として現れます。座金が小さかったり、木がやわらかかったりすると、木がつぶれて座金が沈み、締め付けが緩んだのと同じ状態になってしまいます。めり込み耐力は、そうならないための限界の目安を示す数字です。
「短期」というのは、地震や強風のように短い時間だけかかる力を想定した値であることを示しています。木材の強さの考え方では、長く続く力と短時間の力を分けて扱うのが通例で、土台座金のめり込み耐力も短期の値で示されています。
確認のコツは、数字の単位がkN(キロニュートン)であることと、必ず樹種ごとに値が分かれていることに注目することです。同じ製品でも、相手の木によって受け止められる力が変わるのが、めり込み耐力の特徴です。
「評価書運用」と「計算値運用」の2本立て
カットスクリュー・Ⅲのめり込み耐力には、2つの数字の出し方があります。1つは第三者機関の評価書に基づく「評価書運用」で、カネシンの資料ではベイマツ類・ヒノキ類で14.6kN(保存処理・防腐防蟻なし)とされています。もう1つは計算に基づく「計算値運用」で、ベイマツ類9.60kN・ヒノキ類8.32kN・スギ類6.40kNとなっており、40角座金と同等以上であることが確認されています。
なぜ2本立てなのか。評価書運用は、試験と評価を経て認められた値を、評価書に書かれた条件の範囲で使うものです。条件に合えば大きな値を使えますが、対象の樹種や施工条件が限られます。計算値運用は、従来の角座金と同等以上という考え方で、スギ類も含めて幅広く使える値になっています。評価書運用の数字はハウスプラス住宅保証の評価書に基づくものです。
やりがちな誤解は、大きいほうの数字だけを見て「この座金は14.6kNの性能」と覚えてしまうことです。その値が使えるのは評価書の条件を満たした場合だけで、樹種がスギ類なら評価書運用の値は示されていません。
確認のコツは、数字の横に書かれている「運用」の種類と、対象の樹種を必ずセットで読むことです。めり込み耐力は構造計算で使う数字なので、どちらの運用で検討するかは設計者が決める領域です。
| 種類・方式 | M12用の座金とナットを一体化した土台座金。型番C-SW-Ⅲ(クロメートメッキ)/PZ-C-SW-Ⅲ(プロイズ処理) |
| 主な仕様 | 材質JIS G 3507-1 SWRCH8A 相当/ボルト孔φ18~φ21/アンカーボルト埋込位置 土台天端より0~マイナス23mm/最小ねじ掛かり15mm以上 |
| めり込み耐力 | 評価書運用:ベイマツ類・ヒノキ類 14.6kN(保存処理・防腐防蟻なし)/10.6kN(あり)。計算値運用:ベイマツ類9.60kN・ヒノキ類8.32kN・スギ類6.40kN |
| 使い方のコツ・注意 | 締付トルク300N・mのインパクトレンチを推奨。専用ビットは12.7mm角・19mm角、50個入り小袋に専用簡易ビット1個付属。直接雨に曝される屋外環境を避ける |
保存処理材だと評価書の値が下がる
評価書運用の数字には、もう1つ見落としやすい条件があります。カットスクリュー・Ⅲの評価書運用の値は、ベイマツ類・ヒノキ類で保存処理・防腐防蟻なしの場合が14.6kN、ありの場合が10.6kNと、処理の有無で分かれているんです。
土台は地面に近く湿気やシロアリの影響を受けやすい部位なので、防腐・防蟻のための保存処理をした木材が使われることがあります。カネシンの資料が処理の有無で値を分けているということは、同じ樹種でも処理の有無によって、座金が受け止められる力の評価が変わるということです。理由の詳細は資料の範囲を超えるので断定はしませんが、「処理材なら同じ数字が使える」とは限らない点は押さえておきましょう。
PZカットスクリュー・ミドルも同様で、評価書運用の15.6kNは公式で保存処理材等を除く条件つきの値とされています。大きな数字ほど、その裏に適用条件が付いていると考えておくのが安全です。
確認のコツは、土台に使う木材が保存処理材かどうかを、仕様書や木材の表示で確かめることです。樹種と処理の有無の2つが決まって初めて、使える数字が1つに絞れます。木材の種類による性質の違いは、木材の種類を密度で解説した記事も参考になります。
適用条件:雨に直接さらされる場所では使わない
めり込み耐力の値には、使う環境の条件もあります。カネシンの説明資料では「直接雨に曝される屋外環境を避け、断続的に湿潤状態となる恐れがない躯体内で用いる。」とされています(カネシンめり込み耐力説明資料)。
木は濡れると強さが落ち、乾燥と湿潤を繰り返すと寸法が変わります。資料に理由は書かれていませんが、座金の性能評価は建物の中の安定した環境を前提にしていると読めるので、雨が当たる場所や、濡れたり乾いたりを繰り返す場所では、評価どおりの性能が保てるとは限らないと考えておくのが安全です。
資料ではほかにも、製材または集成材で断面寸法105mm以上×105mm以上の木材を用いること、木材端部からカットスクリュー・Ⅲの中心まで125mm以上離して配置することが条件として示されています。所定の距離を確保できない場合は計算値を使うよう書かれています。
確認のコツは、めり込み耐力の数字を見たら、必ず同じ資料の「適用条件」の欄までセットで読むことです。条件を外れた場所の数字は、どれだけ大きくても使えない数字だと考えましょう。
他社品の数字の違いと、DIYで扱うときの境界線
タナカのザボレス:同じ仕組みでも数字は製品ごと
座金とナットを一体化して座掘りなしで納める土台座金は、カネシンだけの製品ではありません。タナカのスクリュー座金〈ザボレス〉もその1つで、タナカ公式では「座金とナットが一体化した金物で、アンカーボルト(M12)を締め付け、土台の固定に使用します。」と説明されています。
仕組みは共通でも、施工の数字は製品ごとに違います。ザボレスはサイズがφ45×35mm、アンカーボルトの埋設は座金天端から下に20mm以内、推奨ボルト孔はφ18mm、ねじのかかりは15mm程度確保、推奨トルクはインパクトレンチ300N・m程度です。めり込み耐力の記載値は、すぎ類5.5kN、ひのき類7.2kN、べいまつ類8.3kNとされ、評価書(ひのき類、べいまつ類・施工条件あり)では11.1kNとされています。
カネシンの「土台天端より」とタナカの「座金天端から」のように、基準の取り方からして違う点に注意が必要です。似た製品だからと、片方の数字をもう片方に当てはめると、施工条件を外れてしまうおそれがあります。
確認のコツは、現場で使われている製品のメーカーと品名を最初に特定し、その製品の施工説明書の数字だけを見ることです。1社の値を一般化せず、「メーカーにより異なる」を前提に読むのが基本です。
国交省の仕様書が示す「ねじ山2~3山」と衝撃を与えないこと
製品の説明書とは別に、公的な仕様書もアンカーボルトと土台の締め付けについて触れています。国土交通省の公共建築木造工事標準仕様書(令和7年版)では、緊結の状態について「座金とナットが十分に締まり、かつ、ねじ山が2~3山」出るようにすることが示されています。
ねじ山がナットの上に少し出ているということは、ねじ全体がナットに噛み合っている証拠になります。ナットの中でボルトが途切れていると、噛み合うねじ山が少なくなり、締付力が十分に出ません。同じ仕様書には「アンカーボルトの頭部に衝撃を与えたり、ねじ山を損傷したりしないようにする。」という記載もあり、カネシンの説明書にあるハンマーで叩かないという注意と通じる考え方です。
ただし、この仕様書は公共建築の標準仕様書であり、住宅のDIYの基準ではありません。アンカーボルトの埋込み深さについても「(1) アンカーボルトの埋込み深さは、特記による。」とされ、個別の設計図書の指定に委ねられています。座金を沈めてフラットに納めるカットスクリューの場合は、ねじの出の考え方も製品の施工説明書に従うことになります。
確認のコツは、公的な仕様書は「考え方の背景」、製品の施工説明書は「その製品での具体的な数字」と役割を分けて読むことです。
読者タイプ別:カットスクリューとの付き合い方
家を建てている最中の方は、基礎や土台の段階の現場写真に注目してみてください。土台の上面に六角の金物がフラットに並んでいれば、カットスクリューのような土台座金が使われている可能性があります。気になることがあれば、使われている製品名と施工説明書の数字を施工者に確認すると、納まりの意味がわかりやすくなります。
物置や小屋、ガレージのような小さな建物を考えている方は、基礎と土台を緊結する部分が建物の構造そのものであることを意識しておきましょう。金物の選定や施工方法は建物の規模や用途で変わり、建築確認などの手続きがかかわる場合もあります。自己判断で進めず、設計や施工の専門家に相談する前提で考えるのが安全です。
金物や工具の知識を深めたいDIY初心者の方にとっては、カットスクリューは「座金の役割」「めり込み」「インパクトレンチとドライバーの違い」を一度に学べる、教材のような金物です。家具づくりで木ネジの下穴や座金を考えるときも、「木の繊維をつぶさず、力を広い面で受ける」という同じ理屈が役に立ちます。
どのタイプの方にも共通するコツは、製品名と型番から公式の施工説明書にたどり着くことです。名前の響きだけで判断せず、一次情報で確かめる習慣が、金物選びの失敗を防ぎます。
構造金物は自己判断で付け替えない
最後に、家でやるDIYとの境界線をはっきりさせておきます。カットスクリューは基礎と土台を緊結する構造金物で、建物が地震や風に耐える性能に直接かかわります。めり込み耐力の数字が構造計算の入力に使われていることからもわかるとおり、どの製品をどこに使うかは設計の段階で決まるものです。
そのため、既存の建物の土台座金を自分で外したり、別の製品に付け替えたりすることは、DIYの範囲として扱うべきではありません。締め付けにはインパクトレンチと専用ビットが要り、ボルトの高さやねじ掛かりの確認も必要で、施工説明書の条件を外れると想定した性能が出ないおそれがあります。気になる点があれば、建物を設計・施工した会社や建築の専門家に相談するのが安全です。
やりがちなのは、床下点検のついでに「緩んでいそうだから締め直そう」と手を出してしまうケースです。カネシンの取扱説明書にある「ハンマー等でネジを叩いたりしますとネジがつぶれ施工できなくなりますのでご注意ください。」という注意のとおり、不用意な作業はねじを傷めて状態を悪くすることもあります。
確認のコツは、「知っておくこと」と「自分で施工すること」を分けて考えることです。カットスクリューの仕組みを理解しておけば、現場の説明を聞いたときに判断材料が増えますが、施工そのものは施工者に任せるのが基本です。
まとめ
まずは、身近な現場写真や家づくりの資料で土台の上の金物を探し、製品名と型番からメーカー公式の施工説明書を開いてみてください。埋込位置・ねじ掛かり・推奨トルクの3つの数字を見比べるだけで、金物の理屈がぐっと立体的に見えてきます。
※製品の仕様・価格は変更される場合があります。最新情報は各メーカーの公式サイトでご確認ください。
コメント