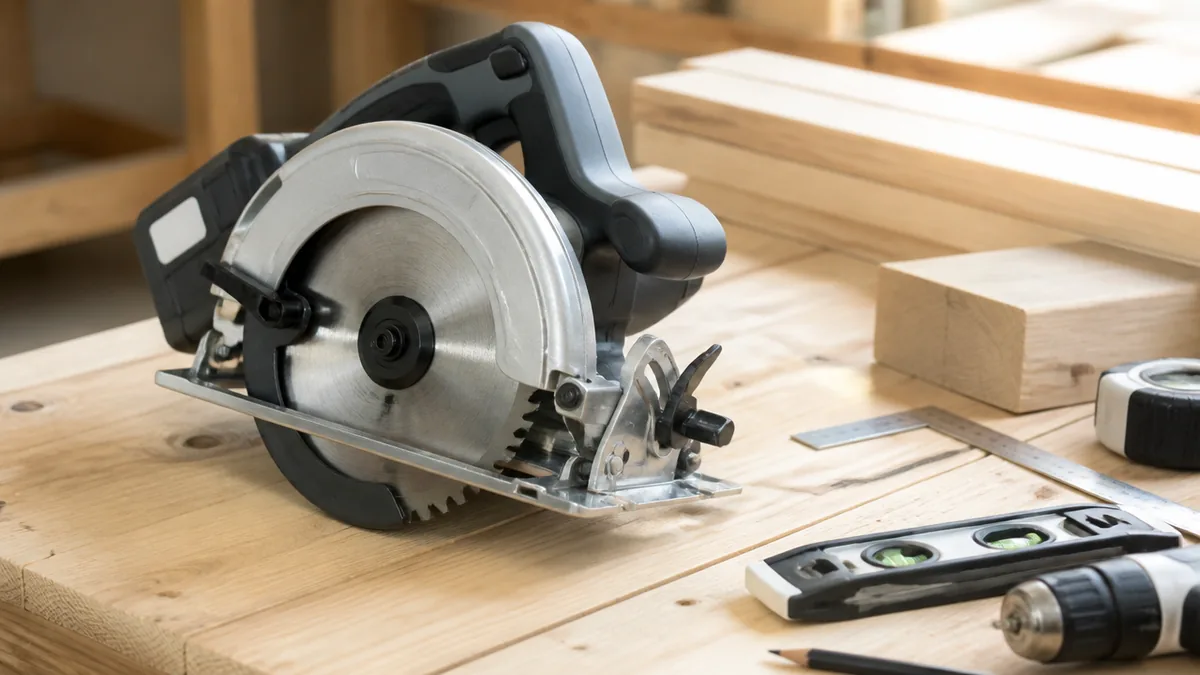
電気のこぎりを買おうと調べ始めると、丸ノコ、ジグソー、レシプロソーと名前の違う道具が並んでいて、どれが自分の作業に合うのか迷いますよね。商品ページを開けば、ストローク数や切断能力といった見慣れない数字も出てきます。名前も数字もわからないまま、なんとなく見た目や評判で選んでしまう人は少なくありません。
先に結論をお伝えすると、電気のこぎりは刃の動き方で大きく3種類に分かれ、得意な切り方と危険の出方がそれぞれ違います。円形の刃が回る丸ノコ、細いブレードが上下に往復するジグソー、長いブレードが前後に往復するレシプロソーです。選ぶときは、切りたい材料の厚さと種類を、取扱説明書に書かれた切断能力の数字と照らし合わせるのが近道です。
この記事では、マキタの充電式3機種の取扱説明書を一次資料に、3種類の仕組みの違い、カタログの数字の読み方、丸ノコのキックバックが起きる理屈、保護具と材料固定の基本までを順に解説します。特定の型番の優劣を決める記事ではなく、どのメーカーの製品を選ぶときにも使える見方をお伝えします。
・電気のこぎり3種類(丸ノコ・ジグソー・レシプロソー)の刃の動き方と得意な作業
・切断能力・ストローク数・質量など、カタログの数字の正しい読み方
・丸ノコのキックバックが起きる2つのパターンと、取扱説明書が挙げる対策
・保護メガネ・材料の固定・ブレード交換など、3種類に共通する安全の基本
電気のこぎりとは?3種類は刃の動き方で分かれる
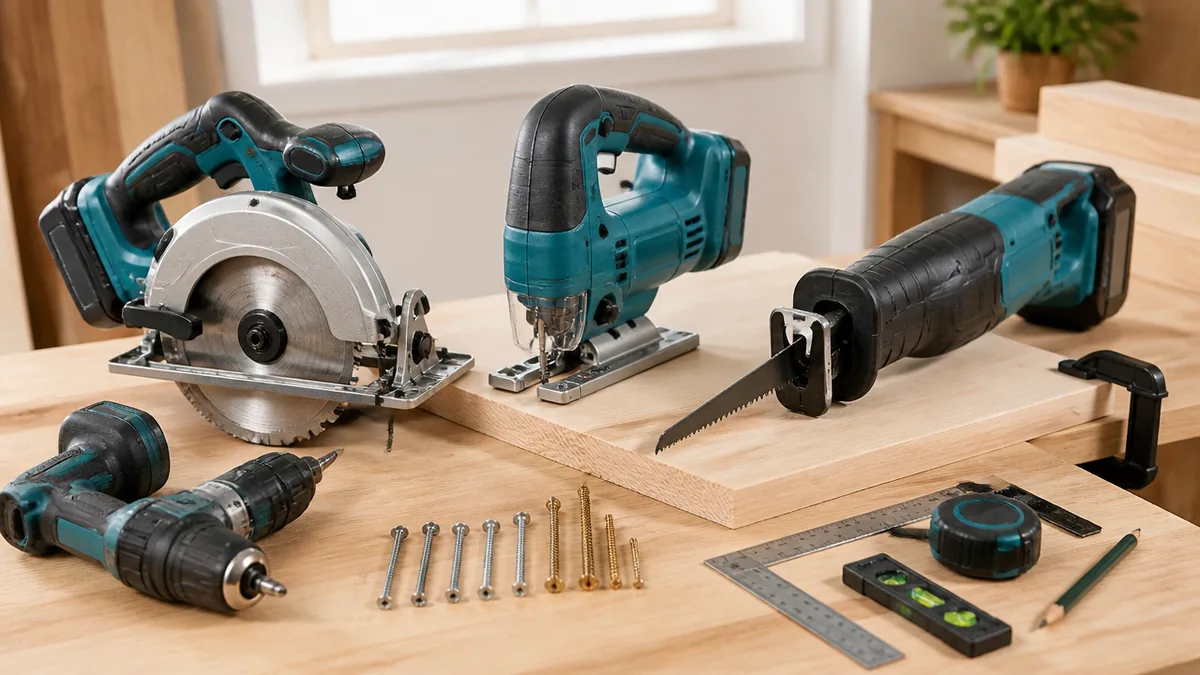
電気のこぎりは製品名ではなく、まとめた呼び名です
最初に押さえておきたいのは、電気のこぎりという名前の製品はメーカーのカタログにはほとんど出てこない、ということです。メーカーは、丸ノコ(マルノコ)、ジグソー、レシプロソー(セーバソー)といった製品名で呼び分けていて、電気のこぎりは電動のこぎり全体をざっくり指す呼び方なんです。
なぜこれが大事かというと、同じ電気のこぎりでも、刃の形も、切れる厚さも、危険の出方もまるで違うからです。たとえばマキタの取扱説明書を見ても、マルノコ、ジグソー、レシプロソーはそれぞれ別冊で、注意事項の中身も違います。
やりがちなのは、電気のこぎりという言葉だけで売り場や通販を探し、作業に合わない種類を手に取ってしまうことです。棚板をまっすぐ切りたかったのに、長いブレードが前後に動く道具を選んでしまう、といったすれ違いが起きやすくなります。
コツは、調べる段階で製品名に言い換えることです。取扱説明書の表紙には必ず製品の種類が書かれているので、購入前にメーカー公式サイトで説明書を開き、表紙の名称と切断能力の欄を確認しておくと、自分の作業に合う種類かどうかを判断しやすくなります。
回転と往復、2つの動きで性格が決まる
3種類の違いは、刃が回るか、往復するかでまず2つに分けると理解しやすくなります。丸ノコは円形のノコ刃を回転させて切り、ジグソーとレシプロソーはブレード(細長い刃)を往復させて切ります。往復する2つのうち、ジグソーはブレードを上下に、レシプロソーは本体の向きに沿って前後に動かします。
この動き方の違いが、得意な作業を決めています。回転する刃は止まらずに材料へ食い込み続けるので、長い直線を一定の深さで切っていくのに向いています。一方、往復する刃は刃の長さぶんしか材料に届かないかわりに、刃を差し替えることで木材以外の材料にも対応しやすい構造です。
家でやるDIYで起きやすい失敗は、動き方を意識しないまま、どれでも同じように切れると思い込むことです。回転する刃は勢いがあるぶん、刃がはさまれたときの反動も大きく出ます。往復する刃は、本体を材料に押し当てずに使うと本体ごと揺さぶられます。
取扱説明書の注意事項を読むときも、この2系統を頭に置いておくと理解が早くなります。丸ノコの説明書はキックバック(反動)の項目が厚く、往復系の説明書はブレードの種類やシューの押し当てに関する記述が目立ちます。危険の出方が動き方に由来している、と覚えておくと読み落としが減ります。
3機種の数字を並べると得意分野が見えてくる
ここでは、マキタの充電式3機種(いずれも18V)の取扱説明書から、仕様の数字を同じ物差しで並べてみます。どれかが優れているという比較ではなく、種類ごとの得意分野を数字で確かめるための表です。
| 項目 | 丸ノコ(HS631D) | ジグソー(JV180D) | レシプロソー(JR188D) |
|---|---|---|---|
| 刃の動き | 円形のノコ刃が回転 | ブレードが上下に往復(ストローク26mm) | ブレードが前後に往復(ストローク長20mm) |
| 木材の切断能力 | 切り込み深さ66mm(傾斜0°) | 135mm | 厚さ255mm(全長300mm木材用ブレード使用時) |
| 木材以外 | — | アルミ20mm/軟鋼板10mm | パイプ外径130mm |
| 傾斜切断 | −5°〜45° | 左右0〜45度 | — |
| 質量 | 3.0kg | 2.8kg(バッテリ含む) | 2.8kg(バッテリ含む) |
| 説明書で目立つ注意 | キックバックの原因と対策 | Bタイプのブレードを使う | シューを材料に押し当てる |
表から読み取れるのは、木材の厚さに強いのはレシプロソー、金属の板まで同じ本体で扱えるのはジグソー、一定の深さで直線を切るのは丸ノコ、という役割分担です。ただしレシプロソーの255mmはブレードの条件つきの値なので、この数字の読み方は後の章で詳しく扱います。
注意したいのは、この表はあくまでマキタの3機種の値だということです。同じ種類でもメーカーや型番が違えば数字は変わります。自分が検討している機種の取扱説明書で、同じ欄を見比べる習慣をつけてください。
丸ノコはまっすぐ切るのが得意、でも深さには上限がある
円形の刃を回して、一定の深さで切り進む
丸ノコの役割は、板や角材を長い直線で切ることです。円形のノコ刃が回転し続け、本体の底面(ベース)を材料の上に滑らせながら前へ押し進めることで、まっすぐな切り口ができます。
なぜ直線に向いているかというと、ベースが材料の面に沿って本体を支え、刃の深さと角度を一定に保ってくれるからです。マキタの165mm充電式マルノコ HS631D の取扱説明書では、ノコ刃の外径は155〜165mm、傾斜切断は−5°〜45°と案内されています。刃の大きさと角度の範囲が決まっているので、切れる深さにも上限があります。
家のDIYでやりがちなのは、勢いよく切れるからと、ベースを材料に密着させずに浮かせたまま進めてしまうことです。HS631D の取扱説明書でも、切断方法の手順は「ベースを材料に密着させ」てから進める流れで、切断中に本製品をこじたり強く押し過ぎたりすると、強い反発力が生じてけがの原因になると注意されています。ベースが浮くと刃の向きがぶれ、切り口が曲がったり、刃が切り口にはさまれたりしやすくなると考えられます。はさまれたときに何が起きるかは、キックバックの章で詳しく説明します。
丸ノコの刃は、外径の範囲だけでなく取り付けの向きも決まっています。刃の部位や見方、逆向きに付けてしまったときの問題は、こちらの記事で詳しくまとめています。
丸ノコについて調べ始めると、刃の名前として当たり前のように出てくるのが「チップソー」です。替え刃のパッケージにも「木工用チップソー」「刃数20」といった表示が並…
切り込み深さ66mmと46mmはどう読む?
丸ノコで最初に確認したい数字は、最大切り込み深さです。HS631D の取扱説明書では、傾斜0°で66mm、傾斜45°で46mmとされています。この数字が、1回の切断で切り離せる材料の厚さの上限の目安になります。
角度をつけると数字が小さくなるのは、刃を傾けると材料に対して斜めに入るため、同じ刃でも垂直方向に届く深さが浅くなるからです。つまり、まっすぐ切るときに足りていた厚さでも、45°で斜めに切ろうとすると足りなくなる場合があります。
やりがちな失敗は、カタログの大きい方の数字だけを見て、斜め切りでも同じ厚さを切れると思い込むことです。たとえば傾斜0°の66mmを頼りに角材の斜め切りを計画すると、実際の上限は46mmなので刃が下まで届きません。届かないまま無理に押し込むと、刃に負担がかかり、反動の原因にもなります。
確認するときは、取扱説明書の仕様表で傾斜ごとの切り込み深さが並んでいる欄を見ます。切りたい材料の厚さと、使う角度の両方を書き出してから照らし合わせると、買ってから切れないという事態を避けやすくなります。
刃は材料の下から少し見える深さに合わせる
切り込み深さは最大値で固定して使うものではなく、材料ごとに調整するものです。HS631D の取扱説明書では、使用前に切り込み深さを材料にあわせて調整すること、そして材料の下から刃が見えるように調整することが案内されています。
理由は単純で、刃が材料を下まで貫いていなければ切り離せない一方、必要以上に深く出していると、材料の下に露出する刃が大きくなるからです。材料の厚さに合わせて刃の出をそろえておくと、無駄に刃をさらさずに済みます。
やりがちなのは、前の作業の深さ設定のまま、厚さの違う材料を続けて切ってしまうことです。薄い合板のあとに厚い角材を切ると刃が届かず、逆に角材のあとに薄い板を切ると刃が大きく下へ飛び出します。とくに作業台の上で切るときは、刃が台まで届いていないかも気にしておきたいところです。
調整したら、深さ調整のレバーが確実に固定されているかを確認してから切り始めます。取扱説明書のキックバック対策の項目にも、切り込み深さや角度の調整レバーの固定を確認するよう書かれています。調整と固定確認はセットで覚えておきましょう。
| 種類・方式 | 充電式マルノコ(18V)・DCブラシレスモータ |
| 主な仕様 | ノコ刃の外径155〜165mm/最大切り込み深さ 傾斜0°:66mm・傾斜45°:46mm/傾斜切断−5°〜45°/質量3.0kg/長さ286mm×幅192mm×高さ258mm |
| 向いている作業 | 板や角材の直線切り。縦引きは平行定規を使う(取扱説明書) |
| 使い方のコツ・注意 | 刃が材料の下から見える深さに調整/材料は手や足で押さえず安定した台に固定/キックバックの対策を事前に読む |
縦に切るときは平行定規を使う
板を木目に沿って長く切る縦引きでは、平行定規(ガイド)を使うのが基本です。HS631D の取扱説明書では、縦に切断するときは常に平行定規を使用するよう案内され、その理由として切断の精度が上がることと、ノコ刃の噛みが少なくなることが挙げられています。
縦引きは切る距離が長くなりやすく、手で本体を押し進めるだけでは、途中で少しずつ向きがずれていきます。向きがずれると刃の側面が切り口に押し付けられ、刃が材料に噛みやすくなります。平行定規は材料の端に当てて本体の進む向きを固定するので、このずれを抑えてくれるわけです。
やりがちな失敗は、墨線(鉛筆の線)だけを目で追って、フリーハンドで長い距離を切ろうとすることです。最初の数十センチはうまくいっても、後半で腕の向きが変わり、切り口が弧を描くようにずれていきます。ずれを直そうとして本体をひねると、刃がひねられた状態になり、反動の原因になります。
平行定規を使うときは、本体に確実に固定されているか、材料の端がまっすぐかを先に確認します。材料の端が曲がっていると、定規もその曲がりをなぞってしまうからです。平行定規の取り付け方は機種ごとに違うので、取扱説明書の該当ページを見ながら準備してください。
ジグソーは刃を替えると木材から鉄板まで届く
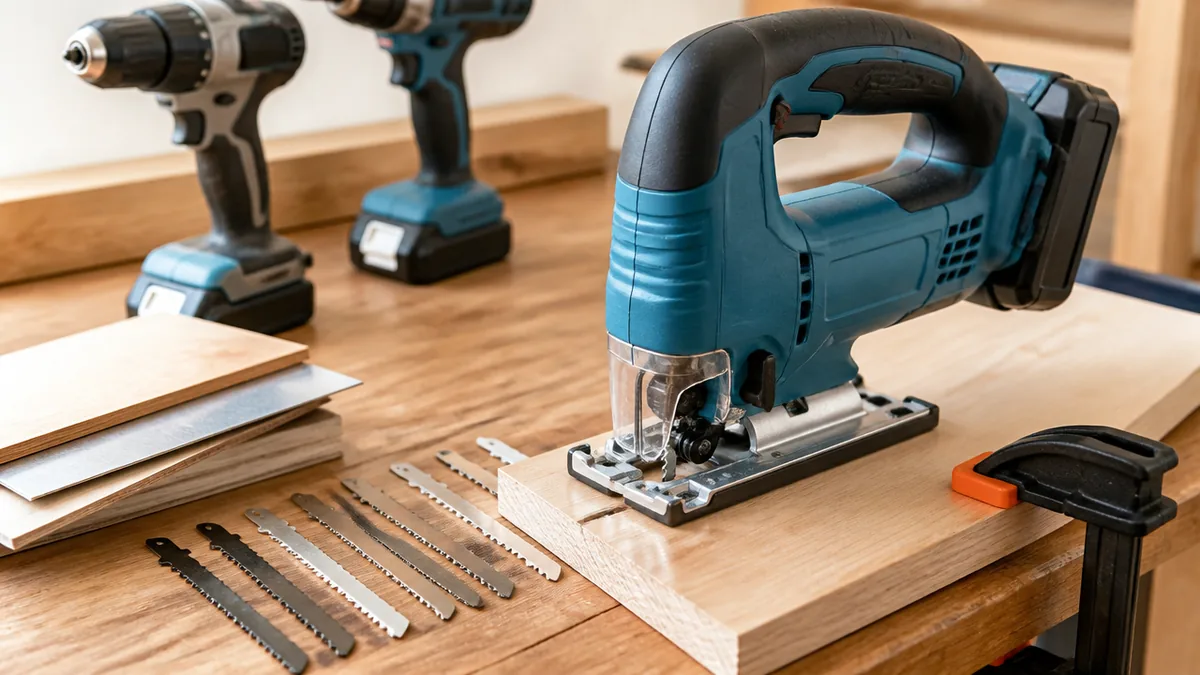
細いブレードを上下に往復させて切る
ジグソーは、細長いブレードを上下に往復させて材料を切る電気のこぎりです。本体の底にあるベースを材料に当て、ブレードの往復で少しずつ切り進めていきます。丸ノコのように刃全体が回るのではなく、ブレードの長さと往復の幅の範囲で切る道具です。
マキタの充電式ジグソー JV140D/JV180D の取扱説明書では、ストロークは26mm、ストローク数は0〜2,600 min-1(回/分)とされています。ストロークはブレードが1回の往復で動く幅、ストローク数は1分間に往復する回数のことです。0から始まっているのは、引金の引き加減で速さを変えられるという意味です。
やりがちなのは、ブレードが細いぶん負担も軽いだろうと考え、本体を強く前へ押し込んでしまうことです。往復する刃は切れる速さに限りがあるので、押し込みすぎるとブレードがしなったり、切り口が斜めになったりします。JV180D の取扱説明書にも「ベースを材料から浮かして使用したり、急激にジグソーブレードをひねるような切断をしないでください。」とあり、ジグソーブレードが折れたりして、けがの原因になると注意されています。ベースを材料に密着させ、ブレードの進みに合わせて送るのがコツです。
ジグソーは傾斜切断にも対応していて、JV180D の取扱説明書では左右0〜45度とされています。ベースの角度を変えて斜めに切る仕組みなので、角度を変えたあとは固定を確認してから切り始めてください。ジグソーの始動のしかたや揺れを抑える考え方は、こちらで詳しく扱っています。
棚板の角を丸く落としたい、板の真ん中に四角い窓を抜きたい、手ノコでは曲がってしまう線をきれいに切りたい。そんなときに手に取るのがジグソーです。検索ではジグゾーと…
木材135mm・アルミ20mm・軟鋼板10mmの意味
ジグソーの切断能力は、材料ごとに分けて書かれているのが特徴です。JV180D の取扱説明書では、木材135mm、アルミ20mm、軟鋼板10mmとされています。同じ本体でも、材料が硬くなるほど切れる厚さの上限は小さくなります。
材料によって数字が違うのは、硬い材料ほどブレードの歯が1回の往復で削り取れる量が少なくなり、刃と本体にかかる負担が大きくなるからです。木材なら厚いものまで届いても、鉄板では薄いものに限られる、という読み方になります。
やりがちな失敗は、木材の135mmという数字だけを覚えて、金属も同じくらい切れると思い込むことです。アルミや鉄を切るつもりで買う場合は、木材ではなく、アルミや軟鋼板の欄の数字で判断する必要があります。また、この数字はそれぞれの材料に合ったブレードを使った場合の上限として読むのが安全です。
確認するときは、取扱説明書の仕様表にある切断能力の欄で、自分が切りたい材料の行を探します。木材以外を切る予定があるなら、同じ説明書の別販売品の表で、その材料用のブレードが用意されているかもあわせて見ておくと、買ったあとに困りません。
ブレードの規格が指定されている理由
ジグソーのブレードは、どれでも差し込めば使えるわけではありません。JV180D の取扱説明書には「ブレードは B タイプを使用してください。」と書かれていて、Bタイプ以外のブレードは固定が不完全になり、けがの原因になると案内されています。
ブレードの根元(本体に差し込む部分)の形は、規格ごとに違います。本体のブレード固定部は特定の形に合わせて作られているので、形の違うブレードを差し込むと、見た目は付いているようでも、往復の力に耐える固定になりません。往復運動の途中でブレードが抜けたり、ずれたりするおそれがあるわけです。
やりがちな失敗は、手元にあった別のジグソー用ブレードや、店頭で目についたブレードを、根元の形を確かめずに使ってしまうことです。差し込めたから大丈夫、と判断してしまうのが危ないところです。
ブレードを買うときは、本体の取扱説明書で指定されている規格を確認し、ブレードのパッケージにある規格表示と照らし合わせます。規格の名称や形はメーカーにより異なるので、別メーカーの本体を使っている場合は、その本体の説明書で指定を確認してください。
ブレード=ジグソーやレシプロソーに付ける細長い刃。根元の形に規格があり、本体ごとに使える規格が決まっている。
ベース/シュー=本体の材料に当たる部分。ジグソーではベース、レシプロソーではシューと呼ばれ、材料に押し当てて本体を安定させる。
軟鋼板=炭素の少ない比較的やわらかい鉄の板。ジグソーの切断能力では木材・アルミとは別の数字で示される。
ブレードの品番で材料を切り替える
ジグソーで木材以外も切れるのは、材料ごとにブレードを付け替えるからです。JV180D の取扱説明書の別販売品の表では、B-13が木材の荒切り、B-21がアルミ・プラスチック用、B-22が金属・金属サイディング用と、品番ごとに用途が分けて書かれています(標準付属品の欄では、B-22は「鉄工用」軟鋼、非鉄金属、アングル・パイプ切断と表記)。
材料によって刃を替えるのは、材料の硬さや粘りによって、適した歯の形や細かさが違うからです。木材向けの歯で金属を切ろうとすると、歯が負けて切れ味が落ちたり、ブレードを傷めたりしやすくなります。逆に金属向けの細かい歯で厚い木材を切ると、切りくずが詰まって進みが遅くなります。
やりがちな失敗は、最初に付いていたブレード1本で、木材もアルミ板も切ってしまうことです。切れないからと押し付ける力を強めると、ブレードがしなって切り口が曲がり、ブレードが折れる原因にもなります。
コツは、作業の前に材料とブレードの品番の組み合わせを確認することです。取扱説明書の別販売品の表と、ブレードのパッケージに書かれた用途表示を見比べれば、その材料に合ったものかを判断できます。品番の付け方はメーカーにより異なるので、表示はかならず自分の本体のメーカー資料で確認してください。
レシプロソーはなぜ厚い材やパイプを切れるのか
長いブレードを前後に押し引きして切る
レシプロソーは、本体の先端から突き出た長いブレードを前後に往復させて切る電気のこぎりで、メーカーによってはセーバソーとも呼ばれます。マキタの充電式レシプロソー JR188D の取扱説明書では、ストローク長20mm、ストローク数0〜3,000 min-1(回/分)とされています。
厚い材料に届くのは、ブレードを本体の向きに沿って突き出す構造だからです。ジグソーのようにベースの下へブレードが出る形ではないので、ブレードの長さが切れる厚さに直結します。長いブレードを付ければ、それだけ奥まで届くというわけです。
家のDIYで起きやすいのは、この前後の往復を手首だけで受け止めようとして、本体が材料の上で跳ねてしまう失敗です。往復する力の反動は本体に返ってくるので、材料に本体を当てて支えることが前提の道具だと考えておくとよいでしょう。この支え方は次の項目で詳しく説明します。
JR188D の取扱説明書では、質量はバッテリ含む2.8kg、本機寸法は316mm×81mm×220mmとされています。本体が前後に長い形をしているので、狭い場所での取り回しや、両手でどこを握るかも、事前に説明書の各部の名称を見て確認しておくと安心です。
255mmはブレードの条件つきの数字
レシプロソーの切断能力として目を引くのが、木材の厚さ255mmという数字です。ただしJR188D の取扱説明書では、これは全長300mmの木材用ブレードを使用したときの値として示されています。パイプは外径130mmとされています。
条件がついているのは、先ほどの仕組みのとおり、レシプロソーの切れる厚さがブレードの長さで決まるからです。付けているブレードが短ければ、本体の性能に関係なく、届く厚さはそのぶん小さくなります。つまり255mmは、本体とブレードを組み合わせたときの上限であって、どのブレードでも切れる厚さではありません。
やりがちな失敗は、255mmという数字を本体の性能だと思い込み、手持ちの短いブレードのまま厚い材料に挑むことです。ブレードが材料の奥まで届かないと、切り終わる前に先端が材料の中で空振りし、本体が揺さぶられる原因になります。
確認するときは、仕様表の切断能力の欄に括弧書きの条件がないかを必ず見ます。条件があれば、その条件に合うブレードを用意できるかまで含めて判断してください。ブレードの長さや山数の違い、折れやすくなる原因については、こちらの記事で詳しく解説しています。
シューを材料に押し当てないと反動が大きくなる
レシプロソーを使うときに一番の基本になるのが、シューを材料に押し当てることです。シューは本体の先端にある金具で、ブレードの根元を囲むように付いています。JR188D の取扱説明書では、切り始めの手順の最初に、シューを材料にしっかり押し当てることが挙げられています。
その理由も説明書に書かれていて、シューを材料から離して使用すると、反動が大きくなりブレードの破損原因になるとされています。同じページの注意欄でも、シューを材料から離して使用したり、急激にブレードをひねるような切断をしたりすると、ブレードが折れたりしてけがの原因になると書かれています。シューが材料に当たっていれば、ブレードの往復の反動を材料が受け止めてくれますが、離れていると、反動がそのまま本体と腕に返ってきます。
状況:材料に刃先だけを当て、本体を宙に浮かせたまま引金を一気に引く。
原因:シューが材料に当たっていないため、往復の反動を受け止めるものがなく、本体が前後に揺さぶられる。マキタの取扱説明書では、シューを材料から離すと反動が大きくなりブレードの破損原因になり、ブレードが折れたりしてけがの原因になると案内されている。
対策:シューを材料にしっかり押し当て、ブレードを材料に軽く接触させてから、引金を少し引いて低速で切り始める。
やりがちなのは、刃先を材料に当てれば十分だと思い、シューを浮かせたまま引金を深く引いてしまうことです。切り始めの瞬間は刃が材料に食い込んでいないため、反動がとくに出やすいタイミングでもあります。
切り始めの手順は、取扱説明書では、シューを押し当てる、ブレードを材料に軽く接触させる、引金を少し引いて低速で切り始める、切れ込んだら引き加減で速度を調整する、という流れで案内されています。最初はゆっくり、が基本だと覚えておきましょう。
金属を切るときは切削油を塗る
レシプロソーでパイプなどの金属を切る場合は、切削油を使うのが取扱説明書の案内です。JR188D の取扱説明書では、金属を切断する場合は切削油を塗布するよう書かれています。
金属を切ると、ブレードの歯と材料がこすれて摩擦が大きくなり、熱が出やすくなります。切削油は歯と材料のあいだのすべりをよくするためのもので、摩擦を抑えることで、ブレードへの負担を軽くする役割があると考えられます(取扱説明書には塗布の指示だけで、理由は書かれていません)。木材を切るときとは条件が違う、ということです。
やりがちな失敗は、木材と同じ感覚で、油を使わずに金属パイプを切り続けてしまうことです。切れ味が落ちてきたと感じて押し付ける力を強めると、ブレードの負担がさらに増え、ブレードを傷める原因になります。また、金属用ではないブレードで切っていないかも確認したいところです。
JR188D の取扱説明書では、金属を切断するときは熱い切粉が出るので必ず手袋を着用するよう案内されていて、やけどの原因になるとされています。作業直後のブレードも大変熱くなっていて、触れるとやけどの原因になると注意されているので、すぐに素手で触らないようにします。金属を切ったあとは、とくにブレードの温度に気をつけ、交換や片付けは冷めてから行ってください。
カタログの数字はどこを見れば比べられる?
ストローク長とストローク数は別の数字
往復系の電気のこぎりのカタログでまず目に入るのが、ストロークに関する2つの数字です。ストローク長は1回の往復でブレードが動く幅、ストローク数は1分間に往復する回数を表します。似た名前ですが、意味はまったく別です。
ストローク(長)=ブレードが1回の往復で動く幅。単位はmm。
ストローク数=1分間にブレードが往復する回数。取扱説明書では min-1(回/分)と書かれる。0〜で始まる表記は、引金の引き加減で速さを変えられることを示す。
振動3軸合成値=作業中に手に伝わる振動の大きさを示す値。単位は m/s2。
マキタの取扱説明書の値を並べると、ジグソー JV180D はストローク26mm・0〜2,600 min-1(回/分)、レシプロソー JR188D はストローク長20mm・0〜3,000 min-1(回/分)です。幅と回数のどちらが大きいかは機種によって違うので、片方の数字だけで切れる速さを判断することはできません。
やりがちなのは、ストローク数の大きい方がよく切れる、と単純に考えてしまうことです。回数が多くても1回の幅が小さければ、刃の動く量は単純には比べられません。また、どちらの数字も最大値なので、実際の作業では材料に合わせて引き加減で速度を調整することになります。
見比べるときは、同じ種類の道具どうしで、両方の数字をセットで並べるのが基本です。種類の違う道具どうしでストローク数を比べても、刃の動き方そのものが違うので、意味のある比較にはなりません。
切断能力は条件つきで読む
切断能力の数字は、電気のこぎり選びでもっとも頼りになる一方で、もっとも読み違えやすい数字でもあります。ここまで見てきたように、丸ノコは傾斜の角度、ジグソーは材料の種類、レシプロソーはブレードの長さという条件が、数字に結びついています。
実は、切断能力の数字は道具の強さを1つの値で示したものではなく、条件とセットで初めて意味を持つ値です。丸ノコ HS631D の66mmは傾斜0°のとき、ジグソー JV180D の135mmは木材のとき、レシプロソー JR188D の255mmは全長300mmの木材用ブレードを使ったとき、というように、どれも前提があります。条件を外して数字だけを並べると、種類の違う道具を同じ土俵で比べているように見えてしまいます。
やりがちな失敗は、3種類の切断能力を横に並べて、大きい数字の道具ならどんな作業でもこなせると考えることです。厚い木材を切れる道具でも、まっすぐ長く切る作業や、薄い板をきれいに切る作業が得意とは限りません。
切断能力を読むときは、数字の横の括弧書きや注記を必ず確認し、自分の作業が同じ条件に当てはまるかを考えます。切りたい材料、厚さ、角度、使うブレードを先に書き出しておくと、数字の読み違いを防ぎやすくなります。
電圧・質量・寸法は取り回しの目安
充電式の電気のこぎりでは、バッテリの電圧、質量、本体の寸法も選ぶ手がかりになります。マキタのジグソーの取扱説明書は JV140D と JV180D の共通版で、JV180D は直流18V、JV140D は14.4Vです。質量(バッテリ含む)は JV140D が2.7kg、JV180D が2.8kgとされています。
電圧はバッテリの種類と結びついているので、同じメーカーの他の工具とバッテリを共用できるかどうかにも関わります。すでに手元にある工具のバッテリと同じ電圧の本体を選べば、充電器やバッテリを共用しやすくなる、という考え方です。ただし共用できる組み合わせは、各メーカーの適用表で確認する必要があります。
質量については、この記事で取り上げた3機種はいずれも2.8kgから3.0kgの範囲に収まっています(ジグソーとレシプロソーはバッテリ含む値、丸ノコ HS631D の3.0kgは仕様欄にバッテリを含むかの記載がない値です)。種類が違っても重さの差は小さく、重さだけで種類を選ぶ理由にはなりにくいことがわかります。むしろ寸法の違い、たとえばレシプロソーの本体が前後に長い形をしていることの方が、狭い場所での使いやすさに影響します。
確認するときは、質量の欄にバッテリを含むかどうかが書かれているかを見ます。バッテリを含まない値と含む値が混在すると比較がずれるので、同じ条件の値どうしで見比べてください。
振動の値も手の負担を考える材料になる
見落とされがちですが、取扱説明書には振動の大きさを示す値が載っていることがあります。JV180D の取扱説明書では、振動3軸合成値として、木工で5.0m/s2、金工で3.5m/s2と示されています。
この値は、作業中に手へ伝わる振動の大きさの目安です。同じ本体でも、木材を切るときと金属を切るときで値が分かれているのは、材料や作業条件によって伝わる振動が変わるからです。往復系の電気のこぎりは、ブレードの往復がそのまま本体の揺れになりやすい道具なので、この値も読んでおく価値があります。
やりがちなのは、振動の値を見ずに、長い時間連続で切り続けてしまうことです。手が疲れてくると本体を押さえる力が弱まり、ベースやシューが材料から浮きやすくなります。浮いたまま切ると、先ほど説明した反動の問題につながります。
振動の値の測り方や表示のしかたはメーカーにより異なる場合があるので、別メーカーの値と単純に比べるのは避けた方が無難です。同じメーカーの機種どうしで見比べるか、取扱説明書の測定条件の記述をあわせて確認するようにしてください。
丸ノコのキックバックはなぜ起きる?取扱説明書が挙げる2つのパターン
キックバックは本体が作業者に向かってくる現象
丸ノコを使ううえで、必ず知っておきたいのがキックバックです。マキタのHS631D の取扱説明書では、キックバックの原因と対策という項目が設けられていて、ノコ刃が加工材料に噛んだり偏心したりしたときに、反動で本体がせり上がり、作業者に向かってくることと説明されています。
回転する刃は、材料を切り進んでいる間はその力が切断に使われます。ところが刃が材料に止められると、回ろうとする力の行き場がなくなり、本体そのものを動かす力に変わります。丸ノコは作業者が本体の後ろに立って前へ押す道具なので、本体が押し返されると、その向きは作業者の方になるわけです。
同じ説明書には「キックバックはマルノコの誤使用が引き起こします。」とも書かれています。つまり、偶然起きる事故ではなく、使い方の条件がそろうと起きる現象だということです。条件がわかっていれば、避ける手立ても考えられます。
なお、マキタのジグソーの取扱説明書にも、ジグソーブレードを材料に当てたままスイッチを入れないよう注意があり、「ジグソーブレードが材料に当っていると、キックバックにより本機が浮き上がることがあり、けがの原因となります。」と書かれています。この章で扱うのは丸ノコの取扱説明書に書かれている内容です。他社の丸ノコを使う場合は、その製品の取扱説明書の同じ項目を必ず読んでください。
はさまれる・ひねられる、2つの起き方
HS631D の取扱説明書では、キックバックの起き方が大きく2つに分けて説明されています。1つ目は、ノコ刃が切り口に強くはさまれて止められ、モータの反動で本体が作業者に向かって急激に押し返されるパターンです。2つ目は、切断中にノコ刃がひねられたり偏心したりして、ノコ刃後端の歯が材料の表面をけり、ノコ刃が切り口から飛び上がって作業者に向かってはね返るパターンです。
1つ目のはさまれるパターンは、切り口が閉じる方向に材料が動いたときに起きやすくなります。たとえば支えの位置が悪く、切り進むにつれて材料が中央でたわむと、切り口が刃を挟み込む形になります。2つ目のひねられるパターンは、切っている途中で本体の向きを変えようとしたときに起きやすくなります。刃は平らな円盤なので、向きを変えると刃の側面が切り口に押し付けられるからです。
状況:切っている途中で刃の回転が重くなり、焦って本体を手前に引き抜こうとする。
原因:刃が切り口にはさまれた状態で動かすと、回ろうとする力が本体を押し返す力に変わりやすい。
対策:マキタの取扱説明書では、刃がはさまったらスイッチを切り、刃が完全に止まるまで本体を動かさないよう案内されている。再始動の前には、刃が材料に噛み合っていないかを確認する。
また、取扱説明書では、鋭利でない刃や正しく取り付けられていない刃を使うと、切り口が狭くなり、摩擦でノコ刃がはさまれたりキックバックしやすくなると書かれています。刃の状態もキックバックの条件の1つです。
キックバックを防ぐための準備と姿勢
HS631D の取扱説明書がキックバックの対策として挙げているのは、本体をしっかり保持し、切断線と一直線にならないよう身体をよけること、刃がはさまったらスイッチを切って完全に止まるまで動かさないこと、面積の広い材料は両端と切断部分の近くを固定すること、損傷や摩耗した刃を使わないこと、切り込み深さと角度の調整レバーの固定を確認すること、などです。
これらは、先ほどの2つのパターンにそれぞれ対応しています。材料を両端と切断部分の近くで支えるのは、切り口が閉じて刃がはさまれるのを防ぐため。身体を切断線の延長上からずらすのは、万一本体が押し返されたときに、その進路に身体を置かないためです。
やりがちなのは、切る材料を2つの台の端どうしに渡し、ちょうど切る位置の下に支えがない状態で切ってしまうことです。切り進むと材料が中央で垂れ下がり、切り口が刃を挟み込む形になります。支えの位置は切り始める前に決めておきましょう。
職場では反ぱつ予防装置が規則で定められている
キックバックの危険は、メーカーの取扱説明書だけでなく、法令でも意識されています。労働安全衛生規則の第122条には「事業者は、木材加工用丸のこ盤(横切用丸のこ盤その他反ぱつにより労働者に危険を及ぼすおそれのないものを除く。)には、割刃その他の反ぱつ予防装置を設けなければならない。」と定められています。
条文の丸のこ盤は作業台などに据え付けて使う機械で、手に持って使う丸ノコとは別のものです。ここでいう反ぱつは、刃が材料を跳ね返す現象のことで、丸ノコのキックバックと同じ方向の危険を指しています。木材加工用の丸のこ盤について、反ぱつを防ぐ装置を設けることを事業者に求めているわけです。
ただし、この規則は事業者が労働者を守るために課されるもので、家庭でDIYをする人に直接適用される規則ではありません。家で丸ノコを使うときに、この条文を根拠に何かが義務になる、ということではない点は押さえておいてください。
それでも知っておく価値があるのは、反ぱつが法令に名指しで書かれるほど、丸ノコの代表的な危険要因として扱われていることがわかるからです。家の作業では、規則ではなく取扱説明書の注意事項が守るべき基準になります。説明書のキックバックの項目は、切り始める前に一度通して読んでおきましょう。
電気のこぎりを使う前にそろえたい保護具と固定の習慣
保護メガネは3種類すべてで必須
電気のこぎりの種類が違っても、共通して求められているのが保護メガネです。JR188D の取扱説明書では、作業時は常に保護メガネを使用し、粉じんの多い作業では防じんマスクを併用するよう案内されています。ジグソーと丸ノコの取扱説明書でも、保護メガネの使用が指示されています。
電気のこぎりは、手ノコに比べて短い時間で多くの材料を削り取るので、切りくずや粉じんが勢いよく飛びます。ブレードや刃の動きに乗って、思わぬ方向へ飛ぶこともあります。保護メガネは目を守るために、防じんマスクは粉じんを吸い込まないために使う、という役割分担です。手袋は種類に注意が必要で、HS631D の取扱説明書では、使用中は軍手など巻き込まれる恐れがある手袋を着用しないよう書かれていて、回転部に巻き込まれ、けがの原因になるとされています。一方、JR188D の取扱説明書では、金属を切断するときは熱い切粉が出るため手袋の着用が求められています。どの手袋をいつ着けるかは、使う工具の取扱説明書で確認してください。
やりがちなのは、数か所だけ切るから、すぐ終わるから、と保護メガネを省いてしまうことです。切りくずが飛ぶのは作業の長さとは関係がなく、1回の切断でも起こります。また、屋内で合板などを切ると粉じんが部屋にこもりやすいので、マスクも用意しておきたいところです。
どんな保護具を使うべきかは、取扱説明書の安全上の注意の項目に書かれています。種類によって追加で挙げられている保護具があることもあるので、新しい道具を使い始めるときは、その説明書の該当ページを確認してから準備してください。
材料はクランプで固定すると両手が使える
材料の固定は、3種類の電気のこぎりのどれを使う場合にも共通する基本です。JR188D の取扱説明書では、材料を固定するためにクランプや万力などを利用するよう案内され、手で保持するより安全で、両手で工具を使えることがその理由として挙げられています。HS631D の取扱説明書でも、切断する材料を手で持ったり足で押さえたりせず、安定した台に固定するよう書かれています。
固定が大事なのは、材料が動くと、刃と材料の位置関係が崩れるからです。丸ノコなら刃がはさまれたりひねられたりする条件につながり、往復系ならベースやシューが材料から浮く原因になります。材料を固定しておけば、両手を本体の保持に使え、本体の向きを安定させやすくなります。
やりがちな失敗は、片手で材料を押さえ、もう片方の手で本体を操作することです。押さえている手の近くを刃が通ることになるうえ、本体を片手で支えるので向きも安定しません。足で材料を踏んで押さえるのも、説明書で避けるよう書かれている使い方です。
クランプで固定するときは、切り落とす側ではなく、残す側をしっかり押さえるのが基本の考え方です。切り落とす側まで強く固定すると、切り進むにつれて切り口が閉じる方向に力がかかる場合があるので、切断線の位置とクランプの位置関係を先に確認しておきましょう。
ブレード交換と埋設物の確認は電源を切ってから
ブレードやノコ刃の交換は、必ずスイッチを切り、バッテリを外してから行います。マキタの取扱説明書でもこの順番が案内されていて、さらにジグソーの取扱説明書では、作業直後のブレードは大変熱くなっていると注意されています。
バッテリを付けたまま交換すると、指が引金に触れたときに本体が動き出すおそれがあります。充電式の工具はコードがないぶん、電源が入っていることを意識しにくいので、交換の前にバッテリを外す動作を習慣にしておくのが確実です。熱いブレードは、冷めるのを待ってから触るようにしてください。
もう1つ、壁や床、天井などを切る場合に気をつけたいのが埋設物です。JV180D の取扱説明書では、埋設物があるとブレードが触れて感電・漏電・ガス漏れのおそれがあると案内されています。壁の中には電気の配線やガス管、水道管が通っていることがあります。
やりがちなのは、壁の表面だけを見て、裏側に何があるかを確かめずに切り込んでしまうことです。切る前に埋設物の有無を確認し、配線や配管の移設が必要になる作業は、資格が要る作業として専門の工事に任せる範囲だと考えてください。当サイトでは、配線や配管の工事手順は扱っていません。
作業と読者タイプ別に考える種類の選び方
ここまでの内容を、作業と読者のタイプ別に整理してみます。どの種類が優れているかではなく、切りたいものと取扱説明書の数字がかみ合うかどうかで考えるのがポイントです。
棚板などの板材を長くまっすぐ切りたい人は、丸ノコの取扱説明書で、傾斜0°と傾斜45°の切り込み深さを確認するところから始めてください。縦引きをするなら平行定規の使用が前提になるので、付属品の有無も見ておきます。木材だけでなく、薄いアルミや鉄の板も同じ道具で切りたい人は、ジグソーの切断能力が材料ごとに分かれている欄を見て、必要な材料の行に数字があるかを確かめるのが近道です。太い角材や金属パイプを切る予定がある人は、レシプロソーの切断能力と、その数字の条件になっているブレードの長さを確認しましょう。
また、数本だけ短い材料を切る程度なら、電気のこぎりを買わずに手ノコで済ませるという考え方もあります。道具を増やす前に、切る量と材料を一度見直してみてください。
まとめ
電気のこぎり選びで迷ったら、まずは切りたい材料の種類と厚さ、使いたい角度を紙に書き出してみてください。そのメモを手に、候補になる機種の取扱説明書をメーカー公式サイトで開き、切断能力の欄と安全上の注意の項目を読むところから始めれば、自分の作業に合う種類が自然と絞り込めます。丸ノコを検討しているなら、キックバックの原因と対策の項目もあわせて目を通しておきましょう。
※製品の仕様や取扱説明書の内容は改訂されることがあります。最新情報は各メーカーの公式サイトでご確認ください。

コメント