ベランダの古い物干し金具を外したい、余った鉄のアングルを短くしたい、錆びて回らなくなったボルトを切り落としたい。DIYを続けていると、鉄を切りたい場面は思ったより多く出てきます。ところが売り場には、弓のこ、ハサミ型の工具、ボルトクリッパー、ディスクグラインダ、ジグソーの替刃と、見た目も値段も違う道具が並んでいて、どれを選べばいいか迷いやすいところです。
結論から言うと、鉄を切る道具は「材料の形(板・棒・線・パイプ)」と「厚さ・硬さ」で選び分けます。薄い鉄板なら板をかじり取るハンドニブラー、棒や線なら挟んで切るボルトクリッパー、アングルや鉄パイプなら金切り鋸か電動工具、という分け方です。そして電動工具は、本体ではなく先端の刃(切断砥石・金工用チップソー・鉄工用ブレード)を合わせて初めて鉄が切れる、という点が大事なところです。
この記事では、パナソニックの工具辞典、マキタの取扱説明書、ロブテックスやエンジニアの製品情報、厚生労働省の安全教育教材といった一次情報をもとに、それぞれの道具が鉄を切れる仕組み、やりがちな失敗、火花や高温への備えを、理屈から順番に説明していきます。
・鉄を切る道具が「削る」「挟んで切る」の2系統に分かれる理由
・金切り鋸が押して切る仕組みと、14山〜32山の山数の目安
・ディスクグラインダの付属砥石では鉄パイプを切れない理由と、切断砥石・専用カバーの関係
・鉄パイプ・アングル・鉄筋など材料別の道具の選び方と、保護具・高温への備え
鉄を切る道具は「材料の形」で決まる|手工具と電動工具の守備範囲
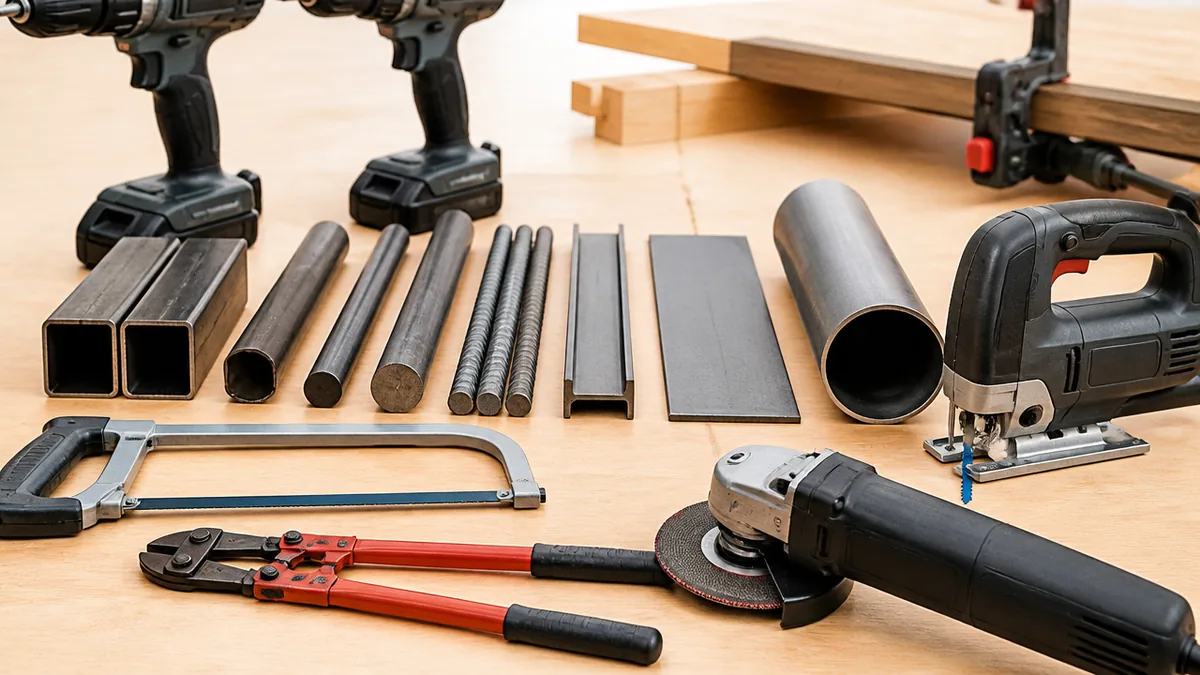
鉄は「削り取る」か「挟んで断ち切る」かの2系統
鉄を切る道具は、仕組みで見ると大きく2つに分かれます。ひとつは、細かい歯や砥粒で鉄を少しずつ削り取っていく系統。金切り鋸(弓のこ)、ジグソーの鉄工用ブレード、チップソーカッタの金工用チップソー、ディスクグラインダの切断砥石がこちらです。もうひとつは、2枚の刃で材料を挟み、力をかけて断ち切る(せん断する)系統で、ボルトクリッパー、金切りばさみ、ハンドニブラーがこちらに入ります。
この違いが大事なのは、「どこまで切れるか」を決める要素が系統で変わるからです。削り取る系統は、時間をかければ厚い材料でも少しずつ進めますが、刃の目の細かさや材料の固定が合っていないと、歯が欠けたり刃が熱で傷んだりします。挟んで切る系統は一瞬で切れる反面、刃と柄の強さで切れる太さ・厚さの上限がはっきり決まっていて、それを超えると工具そのものが壊れるおそれがあります。
やりがちなのは、「力を入れれば何とかなる」と考えて、挟んで切る工具を能力以上の材料に使ってしまうことです。逆に、削る系統の道具で急いで押し付けるのも失敗のもとです。どちらの系統かを最初に意識しておくと、道具の説明書のどこを見ればいいかが自然とわかってきます。挟んで切る工具なら「切断能力」の表、削る工具なら「刃の種類と対応する材料」の表が、まず確認すべき場所です。
板・棒・線・パイプで向く道具が変わる理由
同じ鉄でも、形によって向く道具が変わります。理由は、刃が材料に当たる面積と、切断中に材料がどう動くかが形ごとに違うからです。薄い鉄板は面が広く、ハサミ型の工具で少しずつ進めるのが得意です。一方で、棒や線は断面が小さいので、2枚の刃で一度に挟んで切るボルトクリッパーが向いています。
パイプやアングル(L字形の鋼材)は、中が空洞だったり角があったりして、切り始めと切り終わりで刃にかかる力が大きく変わります。こういう材料は、刃が少しずつ進む鋸や電動工具のほうが扱いやすくなります。パナソニックの工具辞典でも、金切り鋸の刃の選び分けにアングル材や鉄パイプといった形の名前が出てくるのは、形によって歯の当たり方が変わるためと読み取れます。
家でやるDIYでやりがちな失敗は、鉄パイプをボルトクリッパーで挟んでつぶしてしまうことです。パイプは中が空洞なので、挟む力で切れる前に変形しやすく、切り口もつぶれた形になります。材料を手に取ったら、まず「板か、棒・線か、パイプ・アングルか」を確かめ、そのうえで厚さや太さを測ってから道具を選ぶと、遠回りをせずにすみます。
手工具から始めるか、電動工具を買うかの境目
手工具と電動工具のどちらを選ぶかは、「切る回数」と「材料の厚さ」で考えると整理しやすくなります。年に数回、細い棒やパイプを何本か切る程度なら、金切り鋸ひとつで間に合う場面が多くあります。一方で、アングルを何十本も切る、厚い鋼材を扱うといった作業では、時間と体力の差が大きくなり、電動工具が視野に入ってきます。
ただし、電動工具は「本体を買えば鉄が切れる」わけではない点に注意が必要です。ディスクグラインダは切断砥石と専用のホイールカバー、チップソーカッタは金工用のチップソー、ジグソーは鉄工用ブレードと切削油、というように、鉄を切るための組み合わせが取扱説明書で決められています。さらに、火花や高温の切り屑が出るので、作業場所や保護具の準備も手工具より手間がかかります。
コツは、最初から電動工具を揃えようとせず、まず切りたい材料の種類を書き出してみることです。そのうえで、手工具で無理なく切れる範囲は手工具、それを超えるものだけ電動工具、と線を引くと、道具の重複買いを防げます。取扱説明書の「切断能力」や「使用できる先端工具」の欄が、その線を引く材料になります。
工具・DIYの教科書調べ:公式資料の数値で比べる6つの道具
各メーカーの取扱説明書・製品情報と工具辞典から、鉄を切る道具の仕組みと公式資料にある目安を1枚の表にまとめました。数値はそれぞれの資料に載っている機種・製品の値で、同じ種類の道具でもメーカーや機種によって異なります。あくまで「どのくらいの材料を想定した道具か」をつかむための目安として見てください。
| 道具 | 切り方のしくみ | 公式資料にある目安 | 注意点 |
|---|---|---|---|
| 金切り鋸(弓のこ) | 細かい歯で押して削る | 25mmあたりの刃数(山数)で14山〜32山を使い分け(パナソニック工具辞典) | 歯が折れやすいので材料をしっかり固定 |
| ハンドニブラー | 刃が板をかじり取って進む | エンジニア TZ-20:鉄板(熱処理されていないもの)0.5〜1.2mm | 板材専用。棒・パイプには向かない |
| ボルトクリッパー | 2枚の刃で挟んでせん断 | ロブテックス EBC:80HRB以下でφ5.0mm(EBC300)、φ10.0mm(EBC600)など、サイズで変わる | 電気が流れているものには使わない |
| ジグソー | 細いブレードが上下に往復 | マキタ 4350FT:切断能力 軟鋼板10mm | 金属切断は切削油が必要 |
| ディスクグラインダ | 高速回転する切断砥石で削る | マキタ M967:砥石外径100mm・回転数11,000min-1 | 付属の砥石は研削用。切断には切断砥石と専用カバー |
| チップソーカッタ | 金工用チップソーで削る | マキタの150mm充電式機:金工用チップソーを別販売 | 重ね切り・焼入れ鋼材の切断はしない |
表を見ると、挟んで切る道具は「何mmまで」と上限がはっきりしていて、削る道具は「どの刃を付けるか」が条件になっていることがわかります。この記事の後半では、この違いを道具ごとに掘り下げていきます。
金切り鋸はなぜ「押して」切るのか|山数14〜32の選び分け
刃の向きが木工用のこぎりと逆になる理屈
金切り鋸(弓のこ)は、木工用のこぎりと反対に、押したときに切れるよう刃をセットします。パナソニックの工具辞典「金切り鋸」でも、木材用の鋸とは反対向きに、押すときに切れるよう刃を取り付ける「押し切り」の道具として説明されています。日本の木工用のこぎりが引いて切るのに慣れていると、ここで戸惑う人が多いところです。
押し切りになっている理由は、弓のこの構造にあります。弓のこは、細い帯状の刃を弓形のフレームで両端から引っ張って張っています。工具辞典は押し切りの理由までは説明していませんが、押して切ると、刃を張ったフレームとハンドルを通して力をまっすぐ伝えやすい、と考えると覚えやすいでしょう。
やりがちな失敗は、替刃を交換したときに歯の向きを逆に付けてしまうことです。逆向きだと押しても歯が滑るだけで、引いたときにだけ少し削れる状態になり、「全然切れない」と感じます。刃の歯先を指でなでず、目で見て「歯先がハンドルと反対側を向いているか」を確かめるのが安全です。替刃のパッケージや本体に向きの矢印が描かれている製品もあるので、交換のたびに確認する習慣をつけておきましょう。
山数は材料の種類と厚さで変える
金切り鋸の刃を選ぶときに見るのが「山数」です。パナソニックの工具辞典では「25mmあたりの刃数により用途が変わってくる。」と説明されています。歯の数が多い(目が細かい)ほど1枚の歯が削る量は少なくなり、少ない(目が粗い)ほど1枚あたりの削る量が多くなります。
金切り鋸の刃の、一定の長さあたりに並ぶ歯の数のこと。パナソニックの工具辞典では25mmあたりの刃数、販売店の説明では25.4mm(1インチ)間の刃数と書かれることもあります。数字が大きいほど目が細かく、薄い材料や硬い材料向きになります。
工具辞典に載っている目安は、14山が軟鋼・アルミ・鉛・プラスチック、18山が真鍮・鋳鉄・アングル材、24山・32山が鉄板・厚板・薄い鉄パイプ・ワイヤーケーブルといった分け方です。工具辞典はこの対応の理由までは書いておらず、厚板が細かい目の側に入っている点も含めて、材料の厚さだけで粗い・細かいが決まる表にはなっていません。ただしこの対応は1つの資料の目安なので、実際は替刃のパッケージに書かれた用途表示とあわせて判断してください。
コツは、薄い材料ほど細かい目を選ぶことです。薄い鉄板や薄肉パイプに粗い目の刃を使うと、歯と歯の間に材料の縁が入り込み、歯が引っかかって欠けたり、刃が跳ねたりしやすくなります。迷ったら、切りたい材料の名前が替刃の用途欄に書かれているかを最初に確かめましょう。
歯が折れる・刃が曲がる原因は固定とねじれ
金切り鋸の失敗でいちばん多いのが、歯が欠ける、刃が折れるというトラブルです。パナソニックの工具辞典にも「歯が折れやすいので、切るものをしっかり固定し真っ直ぐ置く用にする。」とあり、固定と姿勢が要点だとわかります。
折れる理屈はシンプルです。弓のこの刃は細く薄いので、まっすぐ押す力には強くても、横からねじる力や、材料が動いて急に引っかかる衝撃には弱くなります。材料を手で押さえただけで切ると、切り進むうちに材料が少しずつ動き、刃が切り溝の中でこじられます。その瞬間に歯が欠けたり、刃が折れたりするわけです。
鉄パイプを片手で押さえ、もう片方の手で弓のこを動かすと、切り進むうちにパイプが回ったりずれたりして刃がねじれ、歯が欠けやすくなります。原因は「固定不足」と「刃をまっすぐ押せていないこと」の2つ。万力やクランプで材料を固定し、刃が材料に対してまっすぐ動くよう体の正面で押すのが対策です。
もうひとつの注意点は、刃の張り具合です。フレームの張りがゆるいと、刃がたわんで切り溝が曲がり、途中でこじれて折れる原因になります。替刃を付けたら、フレームの調整ねじで刃がたわまない程度に張り、作業の途中で緩んでいないかも時々確かめましょう。
替刃は山数だけで「鉄用」と決めつけない
替刃や小型ののこぎりを選ぶとき、山数だけを見て「24山だから鉄も切れるはず」と考えるのは早合点です。たとえばエンジニアのハンディー鋸 TZ-02は、鋸刃サイズについて製品ページで「鋸刃サイズ:全長/250mm、幅/12mm、24山」と案内していますが、用途は「アルミ板、基板、プラスチック材の切断などに。」と書かれていて、鉄は用途として挙げられていません。
なぜ山数が同じでも用途が分かれるのかというと、歯の数だけでなく、刃の材質や熱処理、歯の形、刃の厚みによって、どの硬さの材料に耐えられるかが変わるからです。山数はあくまで「目の細かさ」を表す数字で、「どこまで硬いものを切れるか」を保証する数字ではありません。
家でやるDIYでよくあるのは、手元にある細目ののこぎりで鉄の棒を切ろうとして、歯先がすぐ丸くなってしまうケースです。替刃を選ぶときは、山数と一緒に、パッケージや製品ページの「用途」「対応材料」の欄に鉄(軟鋼)が書かれているかを確かめましょう。書かれていない場合は、鉄に使わないのが無難です。
板と線は「挟んで切る」|ニブラーとボルトクリッパーの切断能力の読み方
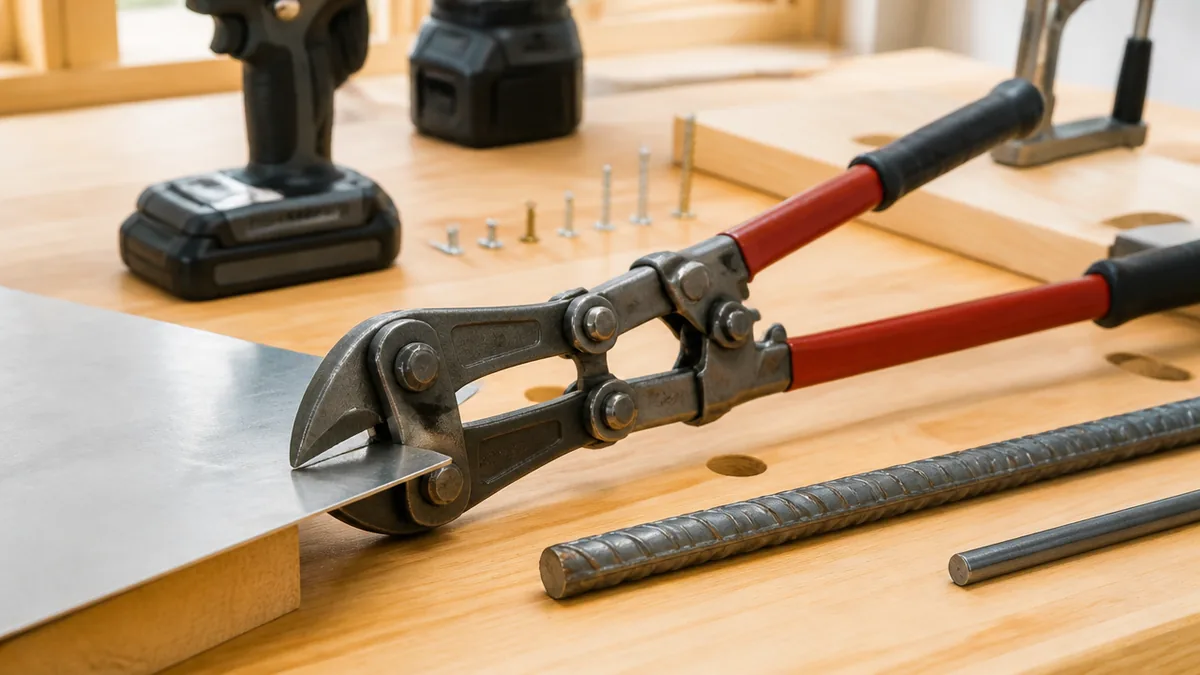
ハンドニブラーは板を少しずつかじり取って進む
薄い鉄板を切り抜くときに選択肢になるのが、ハンドニブラーです。ハサミのように板の縁から切り込むのではなく、小さな刃が上下して板を細かくかじり取りながら進む道具で、エンジニアのハンドニブラー TZ-20の製品ページでは、刃幅6mm・送り幅2mmと案内されています。ひと握りごとに少しずつ板が削り取られていく、というイメージです。
この方式の利点は、板が左右に反り返りにくいことです。ハサミ型で板を切ると、切った両側の板が上下に逃げて波打つことがありますが、ニブラーは刃幅のぶんだけ板を取り除いて進むため、切り口の両側が押し広げられにくくなります。そのぶん、切り取った細かい削りくずが出ることは覚えておきましょう。
切断能力は、TZ-20の場合で鉄板が0.5〜1.2mm、アルミ板が0.5〜1.2mm、プラスチック板が0.5〜1.6mmです。製品ページには、切断能力の鉄板は熱処理されていないものを指す、という注記もあります。焼入れなどで硬くした板は対象外なので、表示の数値は「柔らかい鉄板で、この厚さまで」と読むのが正確です。全長185mm・重量176gと小型なので、片手で握れる範囲の薄板向きの道具だと考えるとよいでしょう。
金切りばさみは「表示の板厚」と「刃の形」を見て選ぶ
金切りばさみ(板金ばさみ)も、薄い鉄板を切る代表的な道具です。刃が2枚の点ではボルトクリッパーと同じせん断の仕組みですが、刃が長く、板の縁から切り込んで曲線や直線に沿って切り進めるのが得意です。
ただし、金切りばさみが切れる板の厚さは、メーカーや製品の大きさ、刃の形によって異なります。そのため、ここでは一般的な板厚の数値は挙げず、「製品に表示された切断能力を確認する」ことをおすすめします。
やりがちな失敗は、ハンドニブラーや金切りばさみで、表示より厚い鉄板を力ずくで切ろうとすることです。ハサミ型の工具は、刃と刃の間に材料がはさまり、てこの力で切る構造なので、能力を超えると刃が開いて材料を噛み、刃こぼれや支点のガタつきにつながります。切断能力に書かれた材料の種類(鉄・ステンレス・アルミなど)と厚さを確かめ、範囲内で使うのが基本です。
ボルトクリッパーの「80HRB以下」「20HRC以下」とは
棒や線、ボルトを切るときに使うのがボルトクリッパーです。長い柄で受けた力を、支点の近くにある短い刃に集中させ、材料を挟んで断ち切ります。ロブテックスのボルトクリッパー EBCの製品ページを見ると、最大切断能力が「80HRB以下」と「20HRC以下」の2つの区分で書かれています。
HRBやHRCは、材料の硬さを表す指標(ロックウェル硬さ)の表記です。表の読み方としては、硬い材料の側ほど切れる径が小さくなる、と押さえておけば十分です。たとえばEBC600は、80HRB以下の材料でφ10.0mm、20HRC以下の材料でφ9.0mmとなっています。同じ太さの棒でも、硬い材料ほど刃にかかる負担が大きいので、上限の径が下がるわけです。
| 種類・方式 | 2枚の刃で挟んで断ち切る、てこ式の切断工具 |
| 主な仕様(80HRB以下/20HRC以下) | EBC300:全長320mm・780g・φ5.0/φ5.0mm EBC450:1430g・φ8.0/φ7.0mm EBC600:2470g・φ10.0/φ9.0mm EBC1050:9070g・φ18.0/φ15.0mm |
| 向いている作業・材料 | 切断能力の範囲内の棒・線・ボルトなど |
| 使い方のコツ・注意 | 電気が流れているものには使わない(グリップに絶縁機能なし)。切断能力以上のものを切らない |
サイズが大きくなるほど切れる径は増えますが、重さも780gから9070gまで大きく変わります。切りたい材料の太さに対して、ひと回り余裕のあるサイズを選ぶのが現実的です。仕様は改良のため予告なく変わることがあるとメーカーも案内しているので、購入時は最新の表で確認しましょう。
電気が流れている線と、能力を超える材料には使わない
ボルトクリッパーで特に注意したいのが、電気の通っている線を切らないことです。ロブテックスの製品ページには「電気が流れているものには使用しないでください。グリップに絶縁機能はありません。」と明記されています。柄にゴムや樹脂のグリップが付いていても、それは握りやすさのためで、感電を防ぐ絶縁ではない、ということです。
家のまわりで「古い線を切りたい」という場面は、配線かどうかがわかりにくいことがあります。電気の配線を外したり付け替えたりする作業は、資格が必要な電気工事にあたる場合があるので、自分で切らずに専門の資格者に相談してください。ボルトクリッパーで切ってよいのは、通電していないことが明らかな金属の棒・線・ボルトだけと考えておくのが安全です。
もうひとつは、切断能力を超えないことです。同じページには「切断能力以上のものを切らないでください。破損する恐れがあります。」とあります。メーカーが挙げている帰結は「破損する恐れ」で、能力を超えると刃や本体が壊れるということです。切る前に材料の太さを測り、表の径以内かを確かめてから刃を当てましょう。
実は付属の砥石では切れない|ディスクグラインダで鉄を切る条件
標準付属のオフセット砥石は「研削」用
意外と知られていないけれど、ディスクグラインダを買ってきて、付いてきた砥石でそのまま鉄パイプを切ろうとするのは、メーカーの想定外の使い方です。マキタのディスクグラインダ M967の取扱説明書では、標準付属のオフセット研削砥石は鉄や鋳物などの研削・研磨に使うもので、鉄パイプなどの切断には使えないと説明されています。
取扱説明書は、研削砥石と切断砥石は「それぞれ正しい使用面で作業してください」とし、その理由を「誤った面で作業を行った場合、砥石が破損して事故やけがの原因になります」と書いています。厚生労働省の教材でも、研削といしを指定された使用面以外で使うことは「研削といしの破裂による危害の防止」の項目で禁止されています。砥石は種類ごとに使ってよい面が決まっていて、それを外すと割れる、という理屈です。
ディスクグラインダは「鉄を切る道具」の代表のように紹介されることが多いのですが、本体を買っただけでは切断の準備が整っていない、という点は覚えておきたいところです。取扱説明書の「用途」欄と、「別販売品」の欄をあわせて読むと、何を買い足せば切断できるのかがわかります。
切断砥石には専用のホイールカバーが要る
鉄筋や鉄パイプを切るには、切断砥石と、切断砥石用のホイールカバーを取り付けます。M967の取扱説明書では、100mmモデルの切断用ホイールカバーとして100BCKが別販売品に挙げられ、「切断砥石を使用する場合は必ず切断砥石用のホイールカバーを取り付けてください。」と案内されています(マキタ M967 取扱説明書)。
取扱説明書は、切断砥石用のホイールカバーを付けない場合の帰結を「切断砥石が破損したとき、事故の原因になります」と書いています。ホイールカバーそのものについても「回転部の接触防止・粉じんの飛散防止・砥石が破損した場合の保護の役割」があると説明されています。また、切断砥石には補強ありと補強なしの種類があり、取り付け方も異なります。取扱説明書では、どちらか不明な場合は補強なしの手順で取り付けるよう案内されています。
あわせて確認したいのが、砥石の寸法と使用周速度の表示です。M967の砥石寸法は外径100mm×厚さ4mm×内径15mm(取付可能厚さ6mm以下)、回転数は11,000min-1です。厚生労働省の教材でも、といしに表示されている「最高使用周速度」「寸法」などが機械に合っていることを確認するよう示されています。また取扱説明書は、他の大型の電動工具で使って消耗した砥石を使うと「回転速度の違いから破裂するなど事故の原因になります」と注意しています。外径が合うからといって、別の機械用の砥石を付けないようにしましょう。
側面を使わない・こじらない・押し付けない理由
切断砥石の使い方で大事なのは、縁だけを使い、まっすぐ進めることです。M967の取扱説明書では、切断中のこじり、強く押し過ぎること、砥石の側面を使うこと、ジグザグに切ることや曲面を切ることが禁止事項として挙げられ、「切断砥石の側面(右図の×面)を使用して作業しないで」と図入りで示されています。
取扱説明書は帰結まで書いています。こじったり強く押し過ぎたりすると「モータに無理がかかるばかりでなく本製品自体に強い反発力を生じ、けがの原因になります」、側面を使うと「砥石破損の原因になります」、ジグザグ切断・曲面切り・ガイドを使わない斜め切り・コジリ・側面使用は「キックバックや砥石の破壊による事故やけがの原因になります」。切断中は身体を刃物の延長線上に置かないことも求められています。薄い切断砥石は横向きの力で割れやすい、と考えると、どれも同じ理由の禁止だとわかります。
もうひとつの重要な禁止事項が、丸のこ刃やチップソーをディスクグラインダに付けないことです。取扱説明書には「他用途の先端工具(丸のこ刃、チップソーなど)で作業しないでください。」とあり、厚生労働省の教材でも丸のこの歯の取り付けは禁止とされています。グラインダは高速回転でカバーも砥石用なので、刃物を付けると反動や破損の危険が大きくなります。
交換・点検・試運転の流れ(厚生労働省教材より)
厚生労働省の外国人労働者に対する安全衛生教育教材(建設業・屋根ふき業務)では、研削といしの取扱いとして「ころがすな、落とすな、ぶつけるな」の三原則や、使う前の点検、試運転の時間が示されています。職場向けの教材ですが、家での作業にもそのまま参考になる内容です。
試運転の時間は、教材に「ⅰ 作業を開始する前には 1 分間以上」「ⅱ 研削といしを取り替えたときには 3 分間以上」と書かれています。マキタの取扱説明書でも「砥石交換のとき3分間以上」「作業開始のとき1分間以上」の試運転が求められ、新しい砥石で初めてスイッチを入れるときは「砥石の回転面から身体を離してください」とあります。落としたりぶつけたりした後も、周囲から人を遠ざけ身体を離して1分間程運転し、「先端工具が破壊しないことを確認してください」とされています。なお、職場で研削といしの取替えや取替え時の試運転を行う業務は、安全衛生特別教育を受けた人が行うことになっています。砥石の交換のしかたは、別の記事でナットの向きから詳しく説明しています。
ディスクグラインダーの砥石がすり減ってきた、あるいは削る作業から切る作業に切り替えたい。そんなときに必要になるのが刃の交換です。ところが、いざ外そうとするとナッ…
ジグソーとチップソーカッタ、電動で鉄を切るときの違い
ジグソーは鉄工用ブレードと切削油で切る
ジグソーは木工のイメージが強い道具ですが、ブレード(刃)を替えれば鉄も切れます。マキタのジグソー 4350FTの取扱説明書では、切断能力が木材135mm・アルミ20mm・軟鋼板10mmと示され、標準付属のB-22(鉄工用)ブレードの用途として、軟鋼、非鉄金属、アングル・パイプ切断が挙げられています。
ジグソーの強みは、細いブレードが上下に往復するので、直線だけでなく曲線や板の途中からの切り抜きもできることです。一方で、ブレードは細く、片側だけで支えられているので、ねじれや横からの力には弱くなります。鉄を切るときは、木材よりもゆっくり、ブレードがたわまない速さで進めるのが基本です。
速度の目安も、取扱説明書に材料別で載っています。ただしスピード調整ダイヤルが付いているのは同じ取扱説明書の上位モデル4350FCTのみで、4350FTはストローク数2,800min-1の固定式です。4350FCTの目安は、軟鋼板が3〜5、ステンレスが3〜4、アルミが3〜5、木材が4〜5、プラスチックが1〜4で、「高速では速く切れますが、ジグソーブレードの寿命が短くなります」と注記されています。4350FTを含む両モデル共通の調整としては、オービタル(刃の前後の動き)を「0」にすると軟鋼板・ステンレスの切断向き、と案内されています。ただし切断能力や速度の目安は機種によって異なるので、手持ちのジグソーの取扱説明書で確かめてください。ジグソーの基本の使い方は、別の記事でキックバックの理屈から解説しています。
棚板の角を丸く落としたい、板の真ん中に四角い窓を抜きたい、手ノコでは曲がってしまう線をきれいに切りたい。そんなときに手に取るのがジグソーです。検索ではジグゾーと…
切削油を使わないと刃がすぐ傷む
ジグソーで金属を切るときに見落としやすいのが、切削油です。4350FTの取扱説明書には「必ず適切な切削油を使用してください。」とあり、続けて「切削油を使用しないと、ジグソーブレードの寿命が極端に短くなります」と理由が書かれています。切削油のかわりにグリスを材料の裏面に塗る方法も紹介されています。
切削油が必要な理由は、鉄を削るときに出る熱と摩擦です。ブレードの歯先は鉄とこすれ合って高温になり、熱で歯先が傷むと、切れ味が落ちてさらに摩擦が増える、という悪循環に入ります。油が歯先と材料の間に入ることで、摩擦と熱が抑えられ、削りくずも排出されやすくなります。
鉄工用ブレードに替えたのに、木材と同じ高めのダイヤルで、切削油を使わずに鉄板を切ると、歯先が熱で傷み、途中から急に進まなくなります。原因は「摩擦熱」と「速度の上げすぎ」。速度調整ダイヤルのある機種なら取扱説明書の材料別の目安に合わせ、切削油(または材料裏面へのグリス)を使って、ブレードが押し戻されない速さで進めるのが対策です。
もうひとつのコツは、材料の固定です。ジグソーは刃が上下に動くので、材料が浮いているとブレードと一緒に材料が上下に暴れます。薄い鉄板ほどこの振動が出やすいので、切る線のできるだけ近くをクランプで押さえ、切り落とす側が途中で垂れてブレードを挟まないよう支えておきましょう。
チップソーカッタは金工用チップソー専用の機械
アングルや鉄パイプを何本も切るなら、チップソーカッタという選択肢もあります。見た目は木工用の丸ノコに近いのですが、金属を切るための機械で、刃も金工用のチップソーを使います。マキタの150mm充電式チップソーカッタの取扱説明書では、別販売の金工用チップソーとして、一般金工用、薄板金工用、ステンレス兼用金工刃、アルミ用が挙げられています。
刃が材料ごとに分かれているのは、金属の硬さや粘り、板の厚さによって、歯の形や数、先端チップの材質の最適な組み合わせが変わるからです。薄い板を厚板用の刃で切ると歯が引っかかりやすく、硬いステンレスを一般金工用の刃で切ると歯先が傷みやすくなります。
ディスクグラインダとの大きな違いは、切断砥石を使えないことです。取扱説明書には「切断砥石を使用しないでください。」と書かれています。グラインダは砥石用、チップソーカッタはチップソー用と、機械と先端工具の組み合わせがそれぞれ決まっているので、「付けられそうだから」と入れ替えないようにしましょう。チップソーという刃の構造そのものについては、別の記事で部品ごとに説明しています。
重ね切り・焼入れ鋼材が禁止されている理由
チップソーカッタの取扱説明書には「鋼材の重ね切りや、焼入れ鋼材の切断はしないでください。」という注意もあります。作業を早く終わらせたくて、薄い鋼材を何枚か重ねて一度に切りたくなる場面がありますが、これは避けるべき使い方です。
取扱説明書は禁止の理由までは書いていませんが、重ね切りがいけないのは、重ねた材料どうしの間で板がずれたり、切り終わりのタイミングが板ごとに違ったりして、刃に不規則な力がかかるからです。切断中に1枚だけ先に切れて動くと、刃が噛まれて反動が出たり、チップが欠けたりします。焼入れ鋼材は、熱処理で硬くした鋼で、金工用チップソーの歯先が負けてしまう硬さです。
ステンレスについても、取扱説明書では「ステンレス鋼は、ステンレス鋼切断用のチップソーを使用して切断して」と、専用の刃を使うよう案内しています。切った直後の材料や切断片、チップソーは高温になるので素手で触らないこと、クランプや万力で材料をしっかり固定することも、あわせて書かれている注意事項です。
鉄パイプ・アングル・鉄筋、材料別にどれを使う?
鉄パイプは「薄肉か」と「本数」で考える
鉄パイプを切るときは、まず肉厚(パイプの壁の厚さ)と、切る本数を見ます。パナソニックの工具辞典の目安では、薄い鉄パイプには24山・32山の細かい目の金切り鋸が挙げられています。パイプは切り始めに刃が当たる面が細く、歯が角に引っかかりやすいので、細かい目のほうが滑らかに入ります。
本数が多い場合は、電動工具が候補になります。マキタのジグソー 4350FTに付属するB-22(鉄工用)ブレードは、用途にパイプ切断が含まれています。ディスクグラインダで切る場合は、前の章で説明したとおり、切断砥石と専用のホイールカバーが前提です。いずれの方法でも、パイプは丸いので転がりやすく、固定が甘いと刃が噛まれる原因になります。
やりがちな失敗は、パイプを手で押さえて回しながら切ろうとすることです。パイプは万力やパイプ用の固定具でしっかり押さえ、切る線をぐるりと一周けがいておくと、まっすぐ切りやすくなります。なお、パイプカッターという、管に刃を当てて回しながら切る専用の道具もあり、管の材質によって使い方が変わります。
パイプカッターを買ったけれど、塩ビ管に当てて握ればいいのか、ぐるぐる回すのか分からない。のこぎりで切ったら斜めになってしまい、継手にうまく入らなかった。そもそも…
アングル材・平鋼は角から切り始めない
L字形のアングル材は、DIYで棚の補強や架台づくりに使われることがある鋼材です。パナソニックの工具辞典では、アングル材の目安として18山の金切り鋸が挙げられています。ジグソーのB-22(鉄工用)ブレードも、用途にアングルの切断が含まれています。
アングルで気をつけたいのは、切り始めの位置です。L字の角(2つの面が合わさる部分)から刃を入れると、最初から厚い部分を削ることになり、刃が跳ねやすくなります。平らな面の縁から切り始め、刃が溝に収まってから角に向かって進めると、刃が安定します。片方の面を切り終えたら、材料の向きを変えてもう一方の面を切る、という手順にすると、刃をこじらずにすみます。
電動工具で切る場合も、考え方は同じです。切断砥石なら縁だけでまっすぐ、チップソーカッタなら材料をクランプや万力でしっかり固定し、刃に横向きの力がかからないようにします。切った断面の角は鋭くなるので、作業後は手袋をしたまま扱い、やすりで角を落としておくと、組み立てのときに手を傷つけにくくなります。
| 材料 | 手工具の候補 | 電動工具の候補 | 注意点 |
|---|---|---|---|
| 薄い鉄板 | ハンドニブラー・金切りばさみ・細目の金切り鋸 | ジグソー(鉄工用ブレード) | 表示の切断能力の板厚を確認 |
| 鉄パイプ | 金切り鋸(薄肉は細かい目) | ジグソー・切断砥石を付けたグラインダ・チップソーカッタ | 転がらないよう固定 |
| アングル材 | 金切り鋸(目安は18山) | ジグソー・切断砥石を付けたグラインダ・チップソーカッタ | 角から切り始めない |
| 鉄筋・ボルト・棒 | ボルトクリッパー・金切り鋸 | 切断砥石を付けたグラインダ | 硬さ区分ごとの径を確認 |
鉄筋・ボルト・ワイヤーは太さと硬さを先に測る
鉄筋やボルト、太めの針金のような棒・線の材料は、ボルトクリッパーで一度に切るのが手早い方法です。ロブテックスのEBCの表では、小さいEBC300で80HRB以下φ5.0mm、中ほどのEBC600で80HRB以下φ10.0mmと、サイズによって切れる径が大きく変わり、さらに大きなサイズも用意されています。
ここで大事なのが、太さと硬さの両方を見ることです。ボルトには、強度を高めるために熱処理されたものもあります。表の「20HRC以下」の列は、硬めの材料での上限を示しているので、材料の硬さがわからないときは、硬い側の列で余裕を見ておくのが無難です。ワイヤーケーブルは細い線をより合わせた構造なので、パナソニックの工具辞典では金切り鋸の細かい目(24山・32山)の目安に挙げられています。
ボルトクリッパーの能力を超える太さの鉄筋は、金切り鋸で時間をかけて切るか、切断砥石を付けたディスクグラインダで切ることになります。マキタ M967の取扱説明書でも、鉄筋や鉄パイプの切断は切断砥石と切断砥石用のホイールカバーを付けて行うと案内されています。
ステンレス・焼入れ鋼は「同じ鉄」として扱わない
見た目は同じ銀色の金属でも、ステンレスや焼入れ鋼は、軟鋼(一般的な柔らかい鉄)とは別の材料として考える必要があります。マキタのジグソーの速度ダイヤルの目安が軟鋼板とステンレスで分かれていたり、チップソーカッタの取扱説明書でステンレスには専用のチップソーを使うよう書かれていたりするのは、そのためです。
ステンレスは、削ったときに熱がこもりやすく、粘りがあるので、刃の歯先に負担がかかりやすい材料です。焼入れ鋼は、熱処理で表面や全体を硬くした鋼で、ハンドニブラーの製品情報(切断能力の鉄板は熱処理されていないもの)やチップソーカッタの取扱説明書でも切断の対象から外されています。硬さを上げて作られた材料を、それより柔らかい刃で切ろうとしても、刃のほうが先に傷んでしまうわけです。
切りたい材料がステンレスなのか鉄なのかわからない場合は、磁石が付くかどうかがひとつの手がかりになると言われますが、ステンレスにも磁石が付く種類があるため、決め手にはなりません。購入時のラベルや部品の表示を確認できない材料は、刃の用途表示に「ステンレス対応」と書かれたものを選ぶか、無理に切らない判断も大切です。
火花・高温・切りくずから身を守る|道具を揃える順番
保護メガネと皮手袋を先に用意する
鉄を切る作業は、木材を切るよりも、目と手を守る準備が重要になります。厚生労働省の安全衛生教育教材では、グラインダ作業の保護具として「保護メガネを使用しましょう。」と示し、粉じんが多い作業では防じんマスク、騒音が多い作業では耳栓などを使うよう案内しています。
保護メガネが必要な理由は、鉄の切りくずや砥石の粉が高速で飛ぶからです。金切り鋸のような手工具でも、刃が折れたときに破片が飛ぶことがありますし、ディスクグラインダやチップソーカッタでは火花と一緒に細かい鉄粉が飛び散ります。ふつうの眼鏡は横からの飛来物を防げないので、横までカバーする保護メガネを用意しましょう。
手袋についても、同じ教材では皮手袋を使い、軍手は避けるよう図で示されています。切った鉄の縁は鋭く、切りくずも刺さりやすいので、手を守る手袋は欠かせません。ただし、回転する電動工具を使うときは、取扱説明書の手袋に関する注意事項もあわせて確認してください。
切った直後の材料と刃は熱い
鉄を切ると、刃と材料がこすれて熱が出ます。マキタの充電式チップソーカッタの取扱説明書では、切断直後の材料・切断片・チップソーは高温になっているので、素手で触らないよう注意しています。切り落とした小さな端材ほど、つい手で拾ってしまいがちなので気をつけたいところです。
熱くなる理由は、切削の仕組みそのものにあります。削り取る系統の道具は、材料を細かく削りながら進むので、そのたびに摩擦熱が発生し、刃と切り口のまわりに熱がたまります。ジグソーで切削油を使うよう案内されているのも、この熱を抑えて刃を守るためです。手工具の金切り鋸でも、長く切り続けると刃と切り口が温かくなります。
コツは、切り終わった材料を置く場所を、作業を始める前に決めておくことです。燃えやすいものがない場所に、端材を受ける金属のトレーなどを置いておくと、熱い端材を慌てて拾うことがなくなります。電動工具は、マキタのディスクグラインダの取扱説明書にもあるとおり、刃の回転が完全に止まってから置くようにしましょう。
火花の行き先と、周りの燃えやすいもの
ディスクグラインダで鉄を切ると、火花が勢いよく飛びます。マキタ M967の取扱説明書には「まわりに燃えやすいものがないことを確認してください。」とあり、理由として「使用中に火花が散り、火災の原因になります」と書かれています。
家でやるDIYで注意したいのは、火花の飛ぶ方向に何があるかです。ベランダや庭先で作業すると、落ち葉、段ボール、ビニールシート、洗濯物、灯油の容器などが近くにあることがあります。火花は砥石の回転方向に沿って飛ぶので、作業を始める前に、刃の向きと火花の行き先を想像し、その方向に燃えやすいものがないかを確かめておきましょう。
厚生労働省の教材では、雨の中での作業は中止すること、研削のときは砥石を水平面から30度以内の角度で当てることも示されています。また、電動工具の刃を替えるときは電源プラグを外すことも基本です。どれも「刃が回っている状態で、想定外のことが起きない」ための準備だと考えると、手順の意味がつかみやすくなります。
読者タイプ別:最初に揃えるならこの組み合わせ
ここまでの内容を、読者のタイプ別に整理してみます。年に数回、物干し金具や細い棒を切るくらいなら、まずは金切り鋸と替刃(切りたい材料に合った山数)、万力やクランプ、保護メガネ、皮手袋があれば、多くの作業をこなせます。電動工具を買う前に、手工具でどこまでできるかを試してみる価値は十分あります。
薄い鉄板を曲線で切り抜きたい人は、ハンドニブラーや、すでにジグソーを持っているなら鉄工用ブレードと切削油を足す方法があります。鉄筋やボルトをよく切る人は、太さに合ったボルトクリッパーが手早い選択肢です。アングルやパイプで架台などを作る人は、ディスクグラインダに切断砥石と専用カバーを揃えるか、チップソーカッタを検討する段階です。
まとめ:鉄を切る道具は形と厚さ、そして刃の組み合わせで選ぶ
最初の一歩としておすすめしたいのは、切りたい材料を手に取って、形(板・棒・線・パイプ・アングル)と、厚さや太さ、ステンレスかどうかを確かめ、メモしておくことです。そのメモを持って替刃のパッケージや取扱説明書の「用途」「切断能力」の欄と照らし合わせれば、どの道具と刃を選べばいいかが自然に絞り込めます。電動工具を検討するのは、手工具で切れない材料や、本数が多い作業が出てきてからでも遅くありません。
※製品の仕様・切断能力・別販売品は変更されることがあります。最新情報はメーカー公式サイトと取扱説明書でご確認ください。
コメント